
 全景工厂
行业案例
CASE

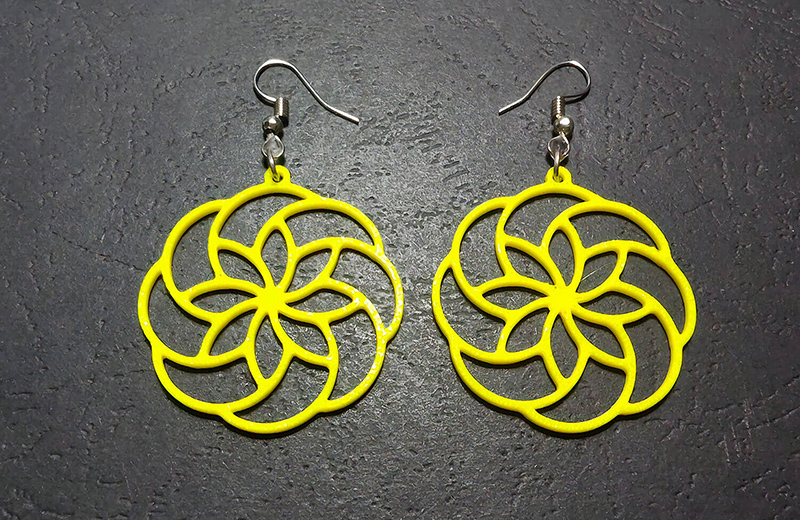
行业/分类:其他手板模型加工
加工方式: 3D打印 使用材料: 树脂
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 4cm*4cm*0.2cm
后处理: 喷油
案例介绍
一、三维建模与文件准备
拿到耳环的设计稿或概念图后,第一步是在三维软件里把模型建出来。这种镂空花型的耳环,建模时要特别注意线条的粗细和连接处的过渡——太细了打印出来容易断,太粗了又显得笨重,失去精致感。建模完成后,要导出为STL格式,然后导入切片软件进行检查。切片前要仔细检查模型有没有破面、有没有悬空结构、壁厚是否均匀。耳环这种小件,任何一个微小的建模瑕疵都会在打印后被放大。左右两只耳环要确保完全对称,可以直接镜像复制,避免人为误差。切片时还要规划好摆放方向,通常平面朝上、背面贴着打印平台是最稳妥的,这样层纹方向一致,正面外观最好。
二、材料选择
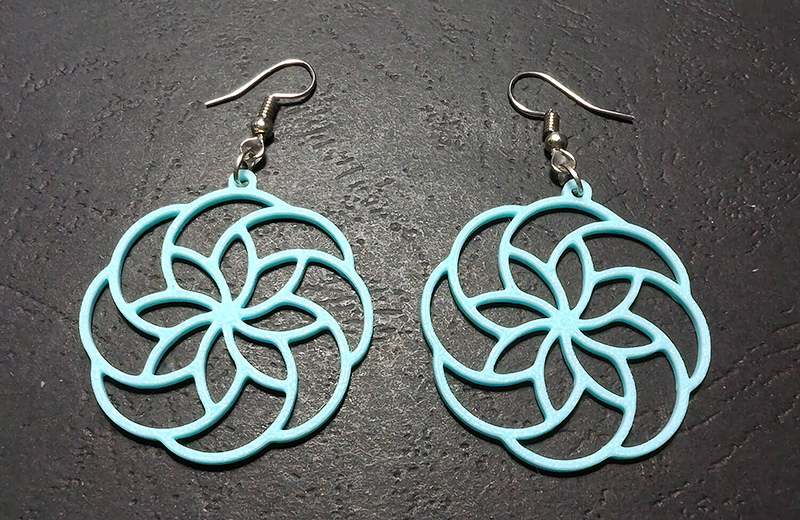
耳环是贴身佩戴的饰品,材料选择比一般的3D打印手板更讲究。从图片上看这对耳环是亮黄色的,表面比较光滑,大概率用的是光固化树脂(SLA/DLP)打印,也有可能是FDM打印后做了精细打磨和上色。如果用手板验证结构,光固化树脂是首选,因为它精度高、表面细腻,能完美呈现这种纤细的镂空线条。常用的有标准树脂、高强度树脂,如果对佩戴舒适性有要求,还可以考虑类ABS树脂。如果后续要直接佩戴测试,必须确认树脂的生物相容性,普通光敏树脂长期接触皮肤可能引起过敏,这时候可能需要用尼龙烧结(SLS)或者后期做专门的涂层处理。FDM打印虽然成本低,但层纹明显,对于这种细线条的镂空耳环来说,后处理工作量会非常大。
三、打印参数设置与打印
在切片软件里,要根据耳环的尺寸精细调整参数。层高建议设置在0.05mm甚至0.025mm,这样层纹几乎不可见,表面足够光滑。打印速度要放慢,特别是这种细线条结构,速度太快容易甩料、拉丝,破坏线条的清晰度。支撑结构的添加是关键——镂空耳环有很多悬空和跨桥结构,支撑太少会塌陷,支撑太多又会在拆除时损伤精细的表面。支撑密度一般控制在30%~50%,支撑与模型的接触点要设为细点接触,方便后期清理。打印平台要调平,首层附着力必须足够,否则这么小的零件很容易在打印中途脱落。打印过程中要观察前几层的情况,确认线条都正常附着了再离开,因为耳环体积小,一旦出现问题很难补救。
四、支撑去除与粗打磨
打印完成后,如果是光固化打印,需要先从打印平台上小心取件,然后放入酒精清洗机里洗去表面残留的树脂。清洗时间不能太长,否则细线条可能会被酒精泡软变形。清洗完后用镊子和小钳子逐根拆除支撑,这一步要极其耐心——耳环的线条很细,用力过猛会直接掰断。拆除支撑后,支撑接触点会留下小凸点,需要用细砂纸从400目开始逐步打磨到800目甚至1200目,把凸点磨平,同时让整体表面更加顺滑。打磨时要顺着线条的方向,不要横向乱磨,否则会在细线条上留下难看的划痕。如果是FDM打印,还需要先去除明显的层纹,这一步工作量会大很多。
五、精细后处理与上色
打磨完成后进入精细处理阶段。先用补土或光固化树脂填补细微的缺陷和层纹缝隙,等干透后再用更细的砂纸(1500目~2000目)轻轻打磨一遍。然后可以喷一层水补土作为底漆,这样能让后续上色更加均匀。从图片来看,这对耳环是亮黄色的,上色可以用喷笔或者手涂丙烯颜料。喷笔的效果更均匀,适合这种镂空结构——手涂容易在凹陷处积漆。喷漆时要分多次薄喷,每次等干透再喷下一层,避免流挂。颜色干透后,建议再喷一层消光或半消光的保护漆,增加耐磨性和光泽度。如果耳环后续要长期佩戴,保护漆还能起到一定的隔离作用。
六、耳钩装配
主体部分处理完成后,最后一步是装配金属耳钩。耳钩通常是不锈钢或925银材质,需要从市场上采购标准件。装配时要用尖嘴钳打开耳钩底部的小圆环,把打印好的耳环主体挂上去,再小心闭合圆环。闭合时要确保接口紧密,不能留缝隙,否则佩戴时耳环容易脱落。左右两只耳环的耳钩朝向要一致,挂好后自然下垂时花型要正面朝前。如果是批量手板验证,这一步也可以考虑在打印模型时就预留出耳钩连接的结构,比如加粗连接环,确保强度足够。
七、检验与试戴
手板做完后,要进行全面检验。尺寸方面,用卡尺测量耳环的整体直径、线条粗细、厚度,确认与设计图一致。外观方面,在灯光下检查表面有没有明显的层纹、气泡、划痕或上色不均。结构方面,轻轻掰动线条,检查连接处是否牢固,有没有隐性裂纹。最重要的是试戴——耳环手板最终要戴在耳朵上验证效果,要检查重量是否合适、耳钩佩戴是否舒适、花型在脸上的比例和角度是否美观、会不会勾头发或衣服。试戴过程中发现任何问题,都要记录下来反馈给设计师,在下一版手板或量产方案中修正。
手板阶段特别需要注意的几点
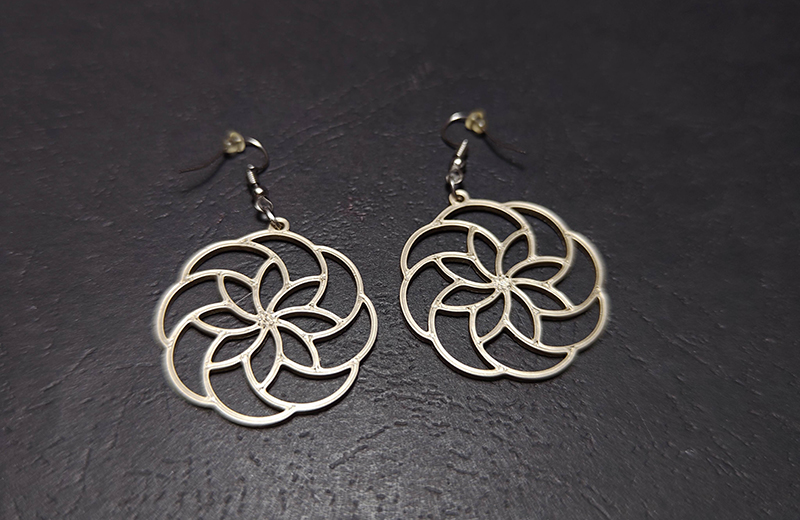
壁厚与强度:镂空耳环的线条通常很细,3D打印时要确保最小壁厚在0.8mm以上,否则不仅打印成功率低,佩戴时也很容易折断。手板阶段如果发现某些连接处太脆弱,要及时建议设计师加粗或增加过渡圆角。
佩戴安全性:耳环直接接触皮肤,材料的安全性必须考虑。普通光敏树脂含有刺激性成分,手板阶段如果只是验证外观和结构,问题不大;但如果要长时间佩戴测试,必须使用生物相容性材料,或者在表面做食品级涂层封闭。
左右对称性:耳环是成对出现的,左右两只必须完全一致。打印时最好同时打印两只,使用相同的参数和摆放方向,避免因打印批次不同造成的色差或尺寸偏差。
后处理耐心:这种镂空花型的耳环,后处理工作量往往比打印本身还大。支撑点、层纹、毛边都会影响最终质感,手板阶段要把后处理的标准定下来,为后续量产提供参考。
重量控制:3D打印材料密度和量产材料(比如金属铸造)不同,手板阶段的重量只能作为参考。如果最终要量产金属耳环,手板阶段就要和设计师沟通,预估金属版本的重量是否在舒适佩戴范围内。