
 全景工厂
行业案例
CASE

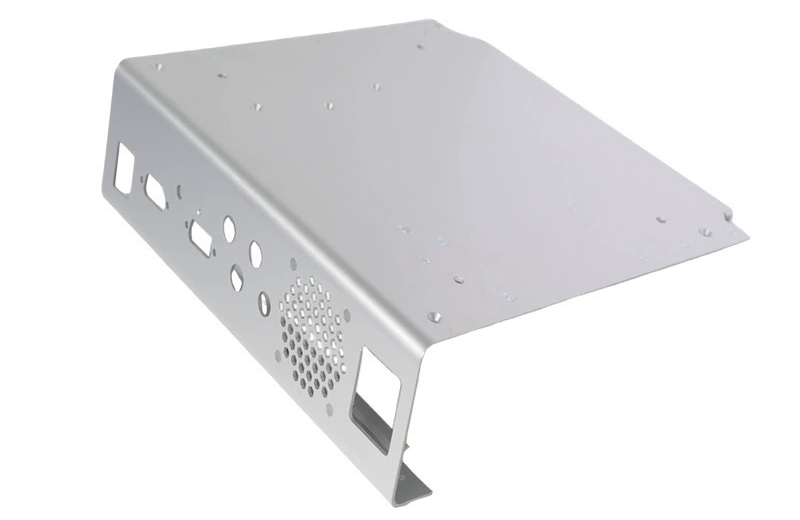
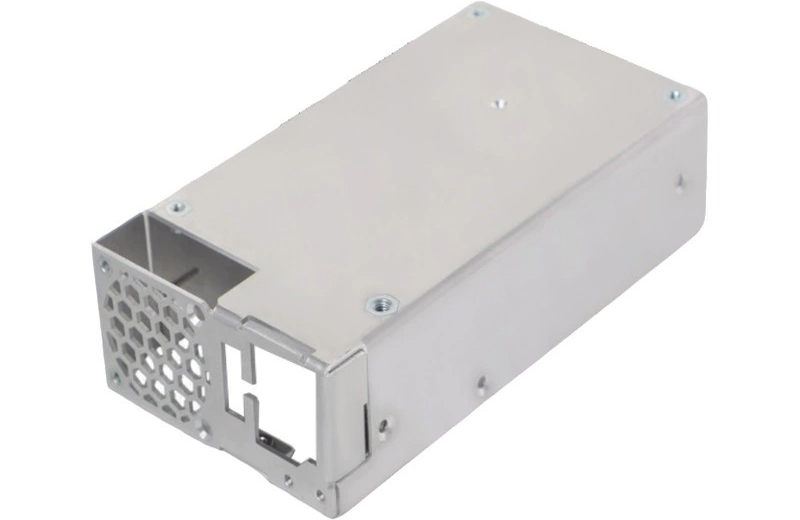
行业/分类:其他手板模型加工
加工方式: 钣金 使用材料: 铝合金
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 40cm*30cm*10cm
后处理: 打磨
案例介绍
钣金加工机箱手板模型,是一个将数字设计转化为实体金属样品的过程。它最大的价值在于,无需开模就能快速得到一个与真实产品高度接近的金属机箱,用来验证外观、结构、装配和散热等关键功能。整个制作过程环环相扣,主要包括以下六个核心步骤。
第一步:设计与规划
这是所有工作的基础,也是决定项目成败的关键。
三维建模:使用专业的CAD软件(如SolidWorks、UG等)构建机箱的精确三维模型。
可制造性分析(DFM):这一步非常关键。工程师会分析模型,检查折弯、焊接等设计是否合理,提前发现并排除折弯干涉、半径过小等问题。
模型展开:将3D模型“摊平”成用于激光切割的2D平面展开图。展开图的精度直接影响后续下料的准确性。
第二步:材料选择
选择正确的材料,决定了机箱手板的最终性能、外观和成本。
冷轧板 (SPCC/Q235):成本最低,成型性好,但易生锈。适合内部结构件或对成本敏感的项目。
不锈钢 (SUS304):强度和耐腐蚀性俱佳,外观质感出色。适用于医疗、食品设备或户外等潮湿环境。
铝合金 (5052/6061):轻量化和散热的优选,重量轻且散热性能优异。适合便携设备或高端电子产品外壳。
镀锌板 (SECC/SGCC):防锈能力优于冷轧板,性价比高,常用于服务器机箱、电源外壳等。
第三步:下料(激光切割)
这是将平面图纸变为现实的第一步。
主流方式:激光切割是目前手板阶段最主流的下料方式。
核心优势:精度高(可达±0.1mm)、速度快,且无需模具,特别适合切割复杂的轮廓和散热孔。
第四步:成型(数控折弯)
这是将平面板材变成立体框架的核心环节。
核心设备:使用数控折弯机将平板精确地折成机箱的立体框架。
关键挑战:需要特别注意材料的回弹问题,尤其是铝和不锈钢,需要在程序中预设角度补偿。
第五步:焊接与组装
将多个独立的折弯件组合成一个完整的机箱。
连接方式:主要通过点焊或氩弧焊等方式将零件拼装成整体。
控制变形:焊接时采用点焊或跳焊能有效控制变形。
打磨处理:焊完后必须进行打磨,去除焊疤和毛刺。对于外观要求高的机箱,可采用45°角拼接,使焊缝落在棱角上,几乎看不出来。
第六步:表面处理与后加工
这是决定机箱最终观感和耐用性的关键一步。
表面处理:根据需求,可以选择多种工艺:
阳极氧化:适用于铝合金,可获得细腻的金属质感,并提升表面硬度和耐腐蚀性。
喷粉/喷漆:可实现丰富的色彩和不同的表面质感,同时提供防锈保护。
拉丝:在金属表面形成规律的线性纹理,体现工业感和精致感。
其他后加工:根据装配需要,还可能进行攻牙(加工内螺纹) 或压铆螺母等工序。
总结
整个流程下来,一个常规机箱钣金手板的制作周期通常在2到8天之间,精度可以达到±0.1mm。这是一个从虚拟设计到实体验证的完整闭环,它能以远低于开模的成本,帮助你提前发现并解决设计问题,是产品研发中不可或缺的一环。