
 全景工厂
行业案例
CASE

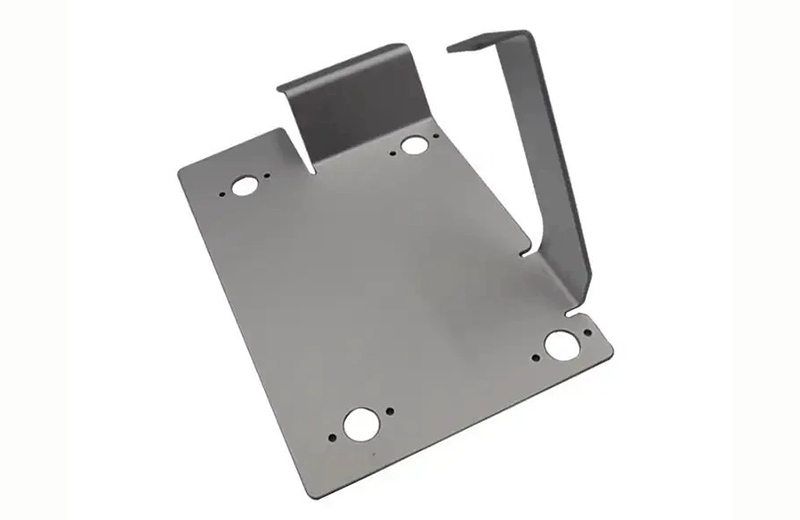
行业/分类:其他手板模型加工
加工方式: 钣金加工 使用材料: 铝合金
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 30cm*25cm*20cm
后处理: 打磨
案例介绍
钣金加工是制作显示器底座手板模型的理想工艺。它的核心价值在于,能在无需开模的情况下,快速制造出一个与真实产品高度接近的金属样品,用于验证外观、结构、承重和装配等关键性能。
核心工艺流程:从图纸到实物
制作一个显示器底座钣金手板,通常遵循以下步骤:
设计与展开:使用CAD软件进行三维建模,并完成“展开”图,为后续下料做准备。
激光切割下料:利用激光切割机对板材进行高精度(可达±0.1mm)、高速度的切割。这是制作手板最主流的下料方式,尤其适合切割复杂轮廓。
数控折弯成型:使用精密数控折弯机将切割好的平板折弯成底座所需的立体形状。折弯时需考虑材料的回弹问题,并在程序中预设补偿。
焊接与组装:将多个折弯部件通过焊接等方式组合成完整的底座结构。
表面处理:根据需求进行打磨、喷漆、喷粉或拉丝等处理,以提升外观和耐用性。
材料选择:如何为底座选材?
选材的核心原则是模拟最终量产件的性能。对于显示器底座,常见的材料有:
冷轧板 (SPCC):成本最低,强度足够,但易生锈。适合对成本敏感的内部结构件。
不锈钢 (SUS304):强度和耐腐蚀性俱佳,外观质感好。适用于对外观和耐用性要求高的底座。
铝合金 (如5052/6061):轻量化首选,重量轻且易于加工成型,适合便携显示器或对重量有要求的产品。
镀锌板 (SECC):防锈能力优于冷轧板,性价比高,是许多电子设备外壳的常用材料。
设计要点与关键提醒
在设计阶段留意以下几点,可以避免后期加工问题:
折弯边与孔:折弯边高度建议不低于板厚的4-6倍。孔边缘到折弯线的距离建议不小于2倍板厚,以防折弯时孔被拉变形。
折弯内R角:图纸上不要标尖角(R=0),建议内R角不小于板厚,以避免外表面开裂。
装配间隙:需预留装配间隙和表面处理层的厚度。例如,2mm厚的板,配合间隙可取0.2mm左右。
承重与稳定性:作为承重部件,设计时需重点考虑底座的结构强度和重心稳定性,确保能稳固支撑显示器。
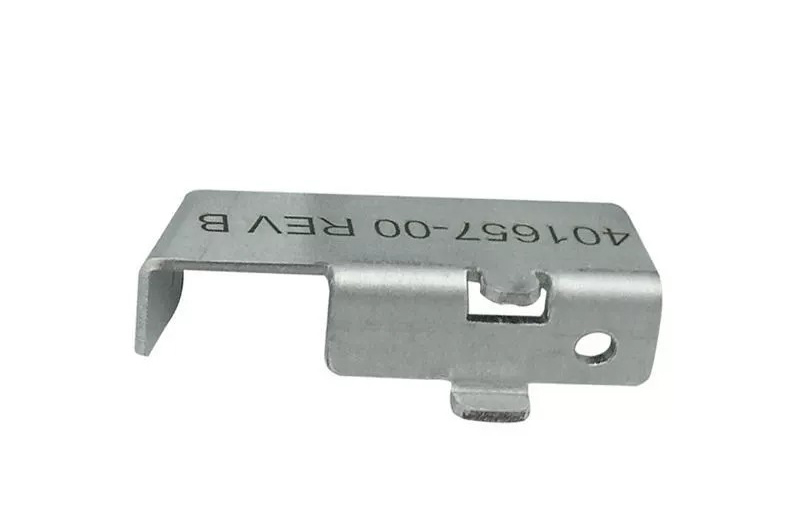
周期与成本参考
生产周期:单件手板的打样周期通常为2-7天。部分专业厂商可提供1-3天的快速打样服务。
成本构成:费用包含材料费、激光切割费、折弯工时费、焊接费及后处理费。价格因材料、尺寸和复杂度而异。
总结与建议
总的来说,制作显示器底座钣金手板,成功的关键在于明确用途、选择合适的材料和工艺,并在设计阶段充分考虑可制造性。最稳妥的方式是,带着你的设计图与专业的钣金手板厂沟通,获取精准的工艺建议和报价。