
 全景工厂
行业案例
CASE

行业/分类:其他手板模型加工
加工方式: 3D打印 使用材料: 树脂
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 35cm*12cm*40cm
后处理: 喷油
案例介绍
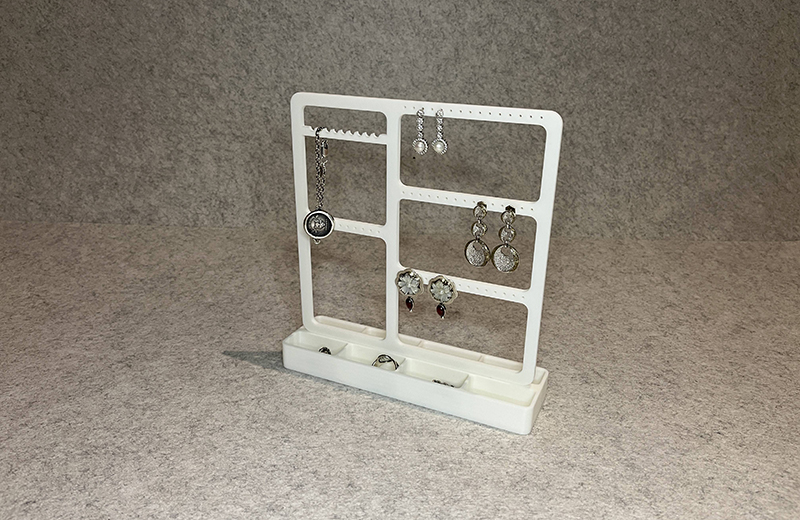
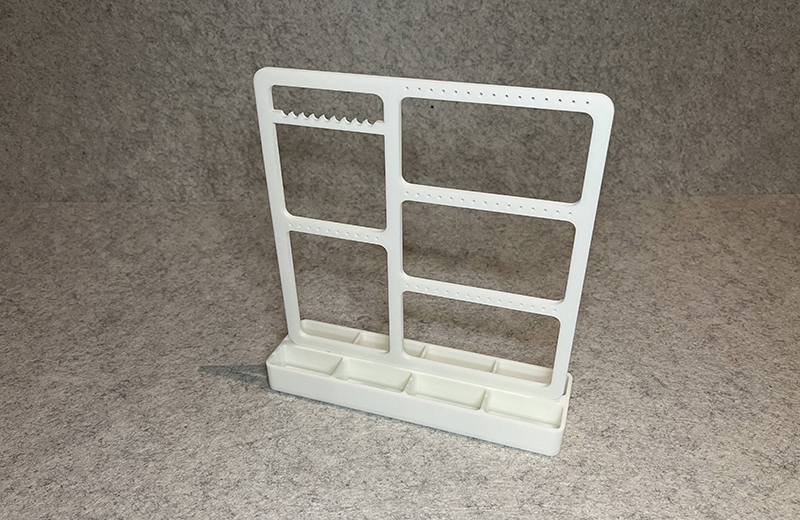
建模为立式框架 + 底部分格托盘一体式结构;框架分区设计:挂项链锯齿挂位、多排圆孔用于悬挂耳环;底部托盘设置独立隔仓收纳戒指耳钉;统一框架筋条壁厚,优化框架重心,防止悬挂饰品后倾倒。采用FDM白色PLA一体打印成型,打印完成清理孔洞残料、打磨飞边,进行各类首饰悬挂测试。手板验证尺寸与结构达标后,可制作硅胶模具进行小批量复模。
打印过程
模型切片预处理 检查镂空框架、耳环挂孔、锯齿挂槽、底部收纳仓结构,修复模型缺陷;框架上沿悬空位置添加隐蔽易剥离支撑;切片层高0.18mm,填充20%,开启裙边增强底座首层附着力。
设备调机上料 FDM打印机装入白色PLA耗材,完成平台调平;喷嘴温度200℃,热床60℃,温度稳定后启动打印。
一体连续打印成型 自下而上打印底部分格托盘,向上成型立式框架;细小挂孔区域降低打印速度,避免孔洞堵孔残缺,保证圆孔通透。
脱模清理修整 模型充分冷却后取下,剥离支撑;清理耳环挂孔内部残留耗材,打磨支撑点位、框架边缘飞边与拉丝。
成品功能测试 将耳环、项链、戒指分别悬挂、摆放,测试挂孔、锯齿挂位适配性;检验摆件直立稳定性,框架承重无弯曲变形。
量产方案 手板外观、尺寸、收纳功能全部验证合格,制作硅胶复模模具实现小批量生产。
打印注意事项
框架竖向筋条壁厚≥1.6mm,防止悬挂饰品长期受力弯折断裂。
耳环挂孔打印严控参数,防止内壁起瘤堵孔;孔径尺寸严格匹配耳钉针直径。
支撑尽量布置在框架背面、底座下方,避免正面外观面留下大面积打磨痕迹。
底部托盘保证足够宽度,平衡立式框架重心,防止摆放侧翻。
项链锯齿挂槽成型路径优化,减少尖端位置缺料、毛刺。
PLA材质避免长期高温环境;如需更好韧性可更换PETG材料打印。