
 全景工厂
行业案例
CASE

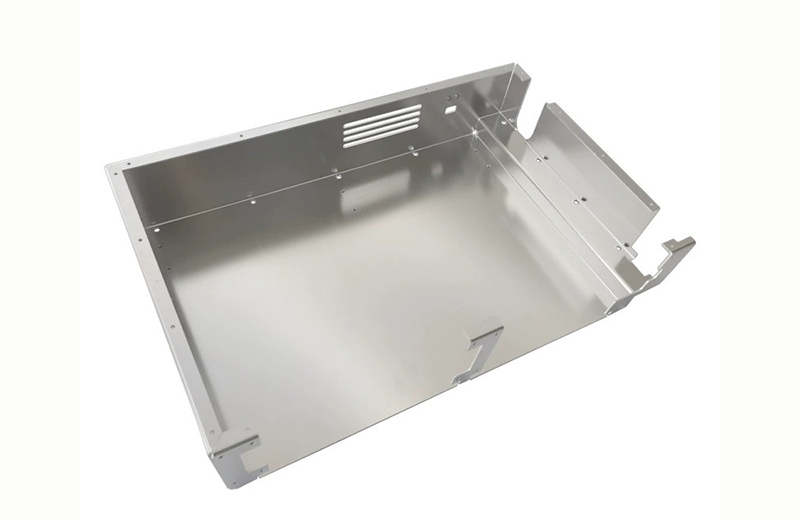
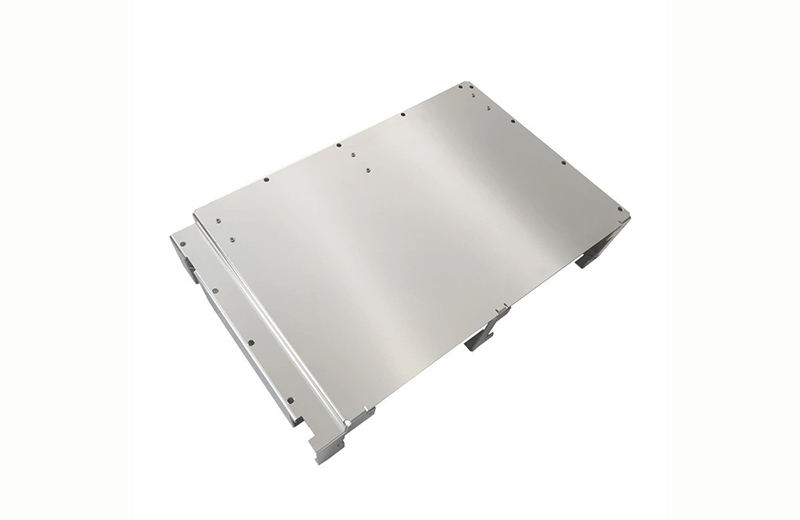
行业/分类:其他手板模型加工
加工方式: 钣金 使用材料: 铝合金
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 50cm*30cm*10cm
后处理: 打磨
案例介绍
钣金加工大型铝件手板模型,属于工业产品研发阶段的实物验证样件,常用于结构装配、功能测试或外观评审。从结构特征看,模型具备多个折弯边、安装孔位、散热槽及局部加强筋,是典型的机箱或设备外壳类零件。
手板的制作过程通常包含以下关键步骤:
设计与拆图:根据3D模型进行展开图设计,考虑折弯系数、孔位偏移、焊接余量等工艺因素,确保最终成型尺寸准确。
激光切割下料:使用高精度激光切割机对铝板进行轮廓切割与孔位加工,保证边缘平整、尺寸精准。
数控折弯成型:通过数控折弯机按图纸角度进行多道次折弯,控制回弹量,确保各面垂直度与平行度。
焊接与连接:对需要拼接的部位进行氩弧焊或激光焊,焊后打磨平整,避免影响装配或外观。
表面处理:根据需求进行喷砂、拉丝、阳极氧化或喷涂,提升耐腐蚀性与视觉质感。
装配与检测:将各部件组装后进行尺寸复检、通止规检测、装配间隙验证,确保符合设计要求。
在加工过程中需特别注意以下几点:
材料应力控制:铝合金板材在切割与折弯后易产生内应力,建议粗加工后静置释放应力,再进行精加工或最终成型,避免后期变形。
折弯精度管理:多道次折弯时,每道角度误差会累积,需使用高精度折弯机并配合角度补偿程序,确保最终角度公差控制在±0.1mm以内。
焊接变形预防:大平面铝件焊接时热输入集中,易导致翘曲,应采用分段对称焊接、夹具固定或背面加支撑等方式控制变形。
表面保护:铝材表面易划伤,加工全程需使用保护膜或软质工装,避免磕碰影响外观或后续处理。
孔位与螺纹处理:若需压铆螺母或攻牙,应在折弯前完成,避免成型后操作困难;螺纹孔需使用专用丝锥并配合润滑,防止滑牙。
此类手板虽为单件或小批量制作,但工艺要求不亚于量产件,尤其在结构验证阶段,其精度与稳定性直接影响后续模具开发与产品定型。选择具备钣金全流程能力的加工厂,可有效缩短周期、降低试错成本。