
 全景工厂
行业案例
CASE

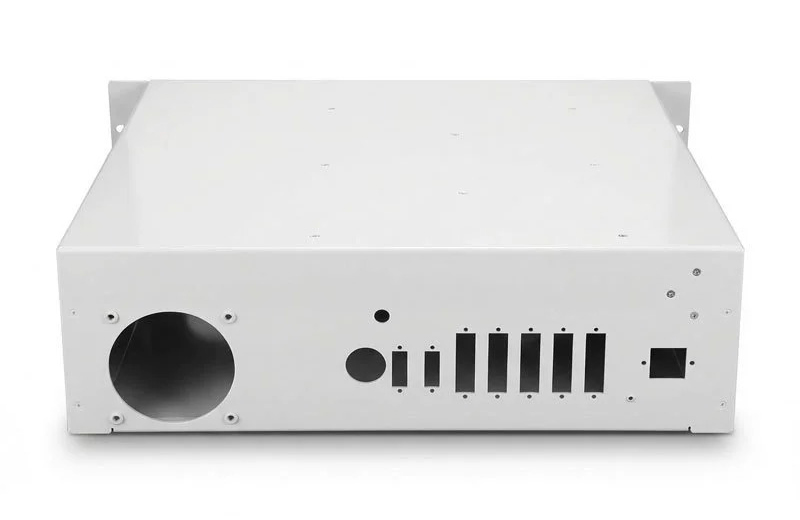
行业/分类:其他手板模型加工
加工方式: 钣金 使用材料: 铝合金
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 40cm*35cm*15cm
后处理: 打磨
案例介绍
一、设计阶段
设计制图
使用CAD或SolidWorks等专业软件绘制2D/3D图纸,明确尺寸、公差及折弯系数。需标注工艺孔、折弯线等细节,避免后续加工冲突。折弯半径需≥板材厚度的1.5倍,确保折弯时材料不会开裂。
DFM可制造性分析
工程师对三维图纸进行专业评审,检查是否存在干涉、折弯冲突、孔位过近等问题。钣金手板不是CNC直接加工出来的,而是根据造型制作各种形状的冲头,再一步一步进行加工。如果产品只是简单的钣金折弯,直接用折弯机折弯即可。
拆件编程
根据产品3D数据进行拆件,将复杂机箱拆分为多个可加工的钣金件,如前板、后板、侧板、底板、顶板等。对每个零件进行编程,生成激光切割和数控折弯的加工路径。
二、材料选择
常用材料
冷轧钢板(SPCC):成本低,易加工,适合一般机箱手板,表面需做防锈处理。不锈钢板(SUS304):耐腐蚀、强度高,适合高端服务器机箱,但加工难度和成本较高。铝板(5052/6061):重量轻、散热好,适合需要轻量化的机箱,表面可做阳极氧化。镀锌板(SECC/SGCC):表面已有镀锌层,防锈性能好,成本适中,是机箱手板最常用的材料。
材料厚度
常规机箱手板材料厚度为0.8-2.0mm。前后面板建议1.0-1.5mm,侧板建议0.8-1.2mm,承重部位(如安装导轨)建议2.0-3.0mm。材料选择需综合考虑机箱的使用环境、强度要求和成本等因素。
三、下料切割
激光切割
使用激光切割机将板材按照设计尺寸进行切割,精度可达±0.1mm。激光切割适用于复杂轮廓,切口光滑无毛刺,是钣金手板最常用的下料方式。切割前需排版优化,提高材料利用率。
数控冲床
对于批量较大的标准孔位(如散热孔、安装孔),使用数控冲床效率更高。冲床可一次完成多个相同孔位的加工,但模具成本较高,适合批量生产而非单件手板。
切割质量检查
下料后检查尺寸精度、切口质量、毛刺情况。尺寸超差或毛刺过大的零件需返工或报废。
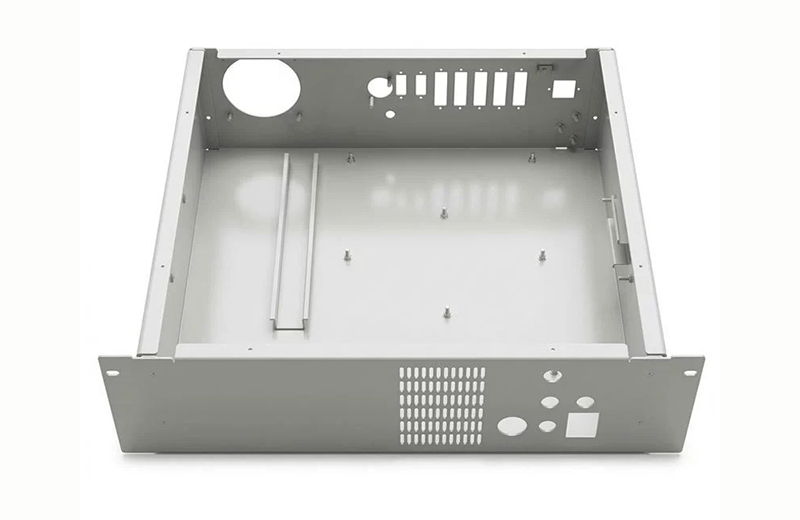
四、折弯成型
数控折弯
通过数控折弯机将下料后的板材进行折弯,形成机箱的各个面板和结构。折弯前需计算展开尺寸,经验公式:展开长度=内层弧长+中性层系数×π×角度/180。典型折弯角度误差需控制在±0.5°以内。
折弯工艺要点
折弯顺序需合理规划,先内后外、先小后大,避免干涉。折弯模具选择需匹配材料厚度和折弯半径,避免压痕或开裂。对于复杂折弯,可能需要多次调试才能锁定最佳参数。
折弯质量检查
使用角度尺和检具检查折弯角度和尺寸。折弯角度和尺寸的精度对机箱的装配性能至关重要,超差零件需调整或返工。
五、焊接组装
焊接工艺
将折弯后的各个面板进行焊接,组成机箱的主体结构。常用焊接方式包括氩弧焊(TIG)、CO2气体保护焊(MIG)、点焊等。焊接工艺的选择和质量控制直接影响机箱的强度和密封性。
焊接顺序
先焊接内部结构件(如导轨支架、加强筋),再焊接外部面板。采用分段对称焊接,减少热变形。焊接后检查焊缝质量,有无气孔、裂纹、未熔合等缺陷。
铆接替代
对于不需要完全密封的部位,可采用铆接或拉铆方式连接,避免焊接热变形,且便于后期拆卸维护。
六、表面处理
表面预处理
焊接完成后,对机箱进行打磨、去毛刺、除油除锈等预处理。焊缝处需打磨平整,与母材平滑过渡。
表面处理工艺
根据机箱的外观要求,可进行喷漆、喷塑、电镀、阳极氧化等表面处理。喷漆/喷塑是最常用的方式,可提高机箱的耐腐蚀性和美观度。颜色可根据客户需求定制,常见为黑色、灰色、白色等工业色。
表面质量检查
检查涂层厚度、附着力、色差、光泽度等。涂层厚度通常要求25±5μm,附着力需通过百格测试。
七、装配调试
零部件装配
将机箱的各个零部件进行装配,包括面板、盖板、导轨、风扇、电源安装位等。检查装配精度和性能,确保各部件配合顺畅。
功能验证
安装主板、电源、硬盘等标准配件,验证安装孔位是否准确、空间布局是否合理、散热风道是否通畅。对存在的问题进行调整和优化。
EMC测试
对于服务器机箱,需进行电磁兼容性(EMC)测试,检查屏蔽效果。如有问题,需调整接缝设计或增加导电衬垫。
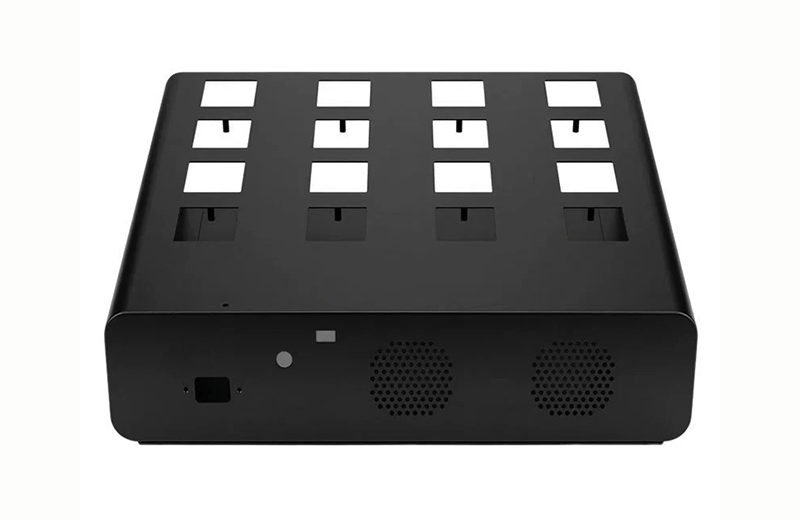
八、品质检测
尺寸检测
使用卡尺、千分尺、三坐标测量仪等工具,对机箱的关键尺寸进行全检。精密自动化设备加工误差可控制在±0.01mm以内。
外观检查
人工筛查划痕、凹坑、色差、涂层缺陷等外观问题。表面处理色差问题占售后问题的35%,需严格控制。
结构强度测试
对机箱进行承重测试、振动测试、跌落测试等,验证结构强度和可靠性。
九、交付与迭代
包装出货
检验合格的手板清理除尘,小件包裹气泡膜,大型机箱定制木架防震包装,同步交付检测报告、配套配件。
改款二次加工
针对研发迭代需求,厂家可提供改款二次加工服务,缩短新品迭代周期。钣金手板的优势在于灵活性高,可以根据设计要求进行快速修改和调整,满足不同的产品需求。