
 全景工厂
行业案例
CASE

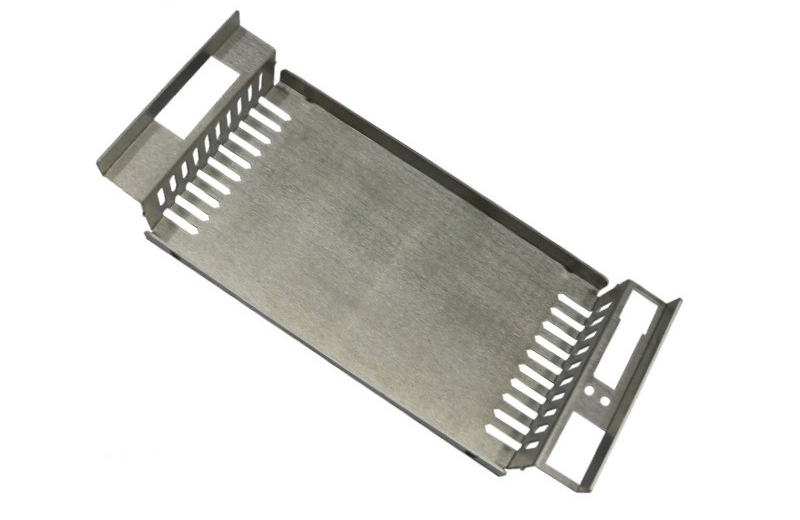
行业/分类:其他手板模型加工
加工方式: 钣金 使用材料: 铝合金
最小精度: 0.1mm 生产周期: 2~7天
产品尺寸: 38cm*13cm*6cm
后处理: 打磨
案例介绍
制作过程遵循一套精密且标准化的工业流程,从设计到成品通常包含六个核心环节。
首先,在设计与拆图阶段,工程师会根据产品需求绘制三维模型,并将其精准展开为二维下料图。这一步至关重要,需要计算折弯系数、预留工艺孔位、规划散热风道,并标注所有公差与表面处理要求,从源头避免后续装配错位或返工。
接着进入下料切割环节。对于图中这种带有复杂散热孔和异形轮廓的机箱,通常采用光纤激光切割机进行加工。激光切割精度高、切面光滑无毛刺,能完美实现图纸上的复杂形状。切割完成后,还需进行去毛刺和倒角处理,确保边缘安全规整。
第三步是折弯成型。这是将平面板材变成立体结构的关键工序。操作人员会使用数控折弯机,根据图纸设定的角度和尺寸,将板材精确弯曲。此步骤对操作经验要求极高,因为折弯的回弹量和顺序会直接影响最终产品的方正度和装配精度。
随后是焊接与组装。折弯好的各个部件需要通过焊接(如氩弧焊或点焊)连接成整体框架。焊接后需进行打磨抛光,以保证焊缝平整美观。同时,还会进行压铆、攻丝等钳工操作,为后续安装PCB板或螺丝固定做好准备。
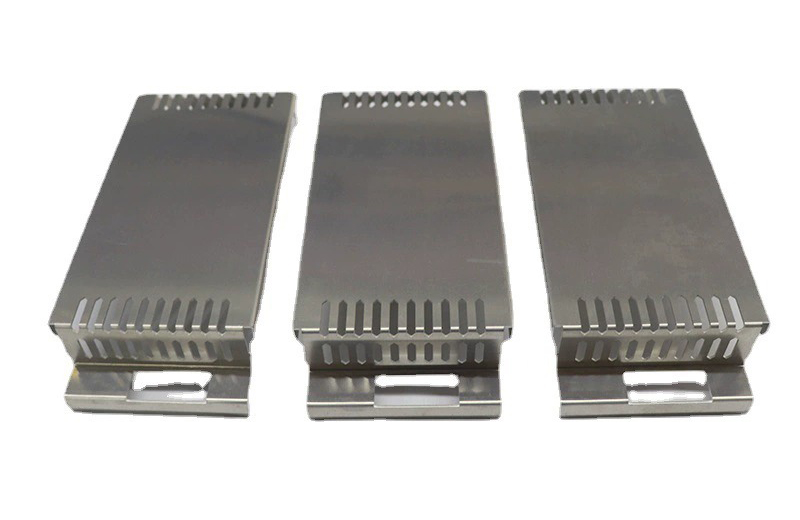
第五步是表面处理。为了提升耐腐蚀性和外观质感,机箱外壳通常会进行静电喷塑(粉末喷涂)或烤漆处理。这不仅能让表面呈现均匀的哑光或亮光效果,还能有效抵御工业环境中的油污和湿气侵蚀。
最后是质量检测与包装。成品需经过严格的尺寸检验(使用卡尺或三坐标测量仪)和外观检查,确认无误后进行防护包装,准备交付给客户进行结构验证或功能测试。
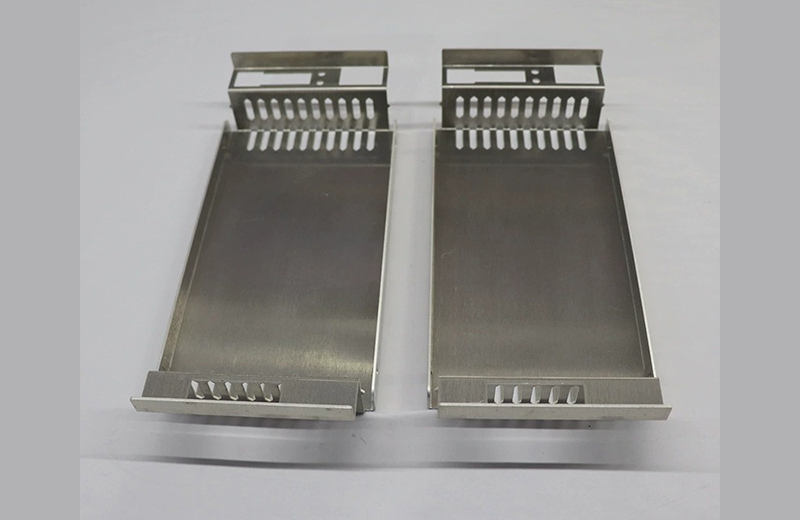
整个流程环环相扣,任何一个环节的疏忽都可能导致手板无法达到预期效果。因此,选择具备全流程管控能力的专业钣金加工厂至关重要。