
 全景工厂
行业案例
CASE

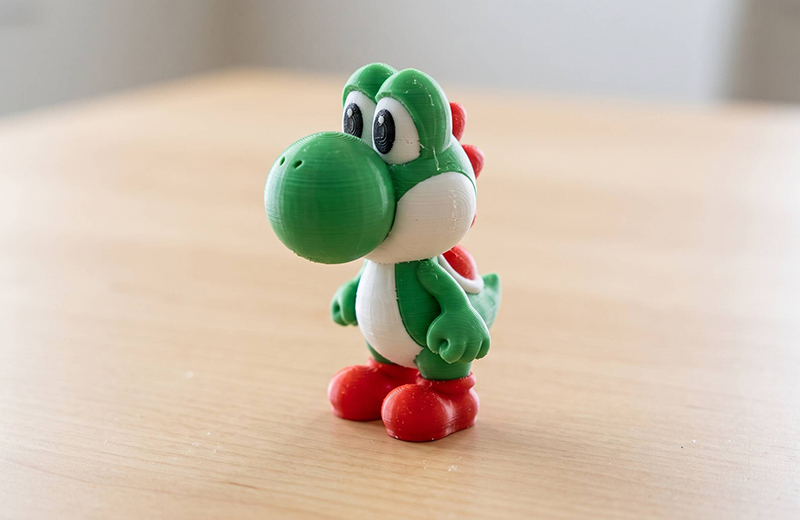
行业/分类:其他手板模型加工
加工方式: 3D打印 使用材料: 树脂
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 3cm*3cm*8cm
后处理: 喷油
案例介绍
一、设计阶段
建模软件选择
新手起步可用Tinkercad进行网页端简易拼接,进阶操作可选择Fusion 360进行参数化精准建模,或Blender进行自由形态雕刻。对于您图片中这种圆润卡通风格的小恐龙玩具,Blender的雕刻功能非常适合塑造有机形态和可爱表情。
玩具造型要点
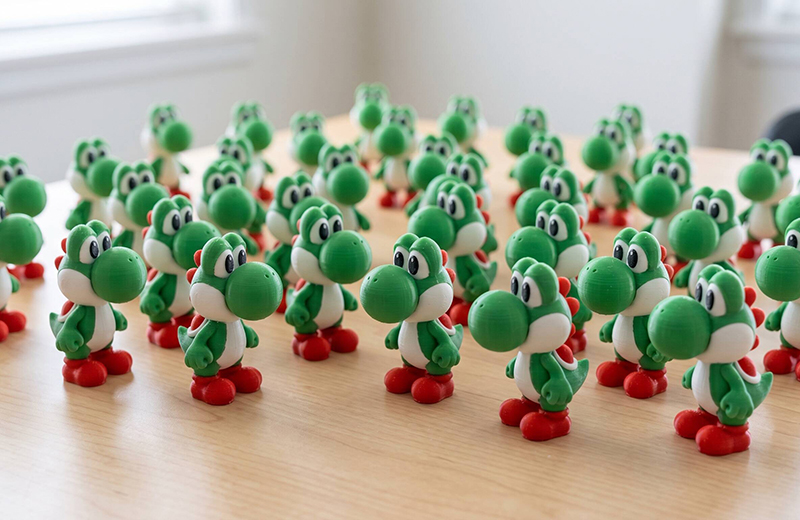
整体采用Q版比例,头部大而圆,身体小巧,四肢短粗,营造呆萌可爱的视觉效果。头部设计为圆润的球形,配有大而突出的眼睛,增加亲和力。鼻子/嘴巴部分设计为宽大的圆形或椭圆形,略微突出,形成标志性的卡通特征。背部设计有红色脊刺(或翅膀/壳),与绿色身体形成鲜明对比,增加视觉层次。腹部为白色区域,与绿色身体形成分色效果。脚掌设计为红色圆球状,厚实稳固,确保摆件站立稳定。
尺寸规划
桌面摆件建议整体高度控制在80-120mm,这个尺寸既能展现细节,又便于儿童把玩。壁厚设计2.5-3.5mm,内部中空(填充密度15%-20%),减轻重量同时保证结构强度。所有尖锐边角做圆角处理(R2-R3mm),防止划伤儿童。
分色设计
绿色身体为主体色,白色腹部和眼白为辅助色,红色脊刺和脚掌为点缀色。眼睛黑色瞳孔可手绘或分件打印。多色设计可通过AMS多色系统或分件打印组装实现。
二、模型预处理
数据检查与修复
将模型导入Microsoft 3D Builder或Meshmixer检查是否存在破面、间隙、法向错误,确保是完整无破面的”水密”模型。眼睛、脊刺等细小部位需检查连接强度,避免打印时脱落。
优化摆放方向
玩具建议倾斜打印(约15-30度角),让层纹分布在侧面而非正面,保证脸部、腹部等关键视角的光滑度。背部脊刺朝上,需要支撑,但支撑接触面位于脊刺根部隐蔽位置。脚掌朝下接触平台,无需支撑。
切片参数设置
层高0.12-0.16mm,精细层高能更好还原圆润的卡通造型。壁厚至少3-4层外壁,提升整体强度。填充密度20%,采用网格或蜂窝状填充。支撑使用树状支撑,接触间距0.2mm,便于拆除。精细区域(眼睛、脊刺、手指)降低打印速度至30mm/s。
三、材料选择
PLA材料
首选材料,颜色丰富。绿色PLA可直接打印身体,白色PLA打印腹部和眼白,红色PLA打印脊刺和脚掌。打印难度低,表面光滑,成型精度高,适合外观展示型手板。生物基PLA(如玉米淀粉PLA)更环保,适合儿童玩具。缺点是韧性一般,跌落易断裂。
PLA Pro/增强PLA
比普通PLA强度更高,抗冲击性更好,适合需要把玩的玩具。色彩还原度高,适合快速打样和外观验证。
PETG材料
兼顾韧性与光泽度,耐摔耐磨,适合需要频繁把玩的儿童玩具。打印后表面可抛光处理,呈现镜面效果。食品级PETG更安全,适合幼儿玩具。
TPU柔性材料
如果希望玩具具有一定的弹性(如挤压变形),可以使用TPU或柔性PLA打印。但打印难度较高,且细节还原度不如硬质材料。
树脂材料(SLA/DLP)
适合追求超高细节的手板,能清晰还原眼睛神态、脊刺纹理等精细特征。缺点是脆性大,不适合儿童把玩,且成本较高。
四、打印过程
FDM熔融沉积工艺
喷嘴温度:PLA 190-210℃,PETG 220-240℃。热床温度:PLA 50-60℃,PETG 60-70℃。打印速度:外壁40-50mm/s,填充70-90mm/s,精细区域30mm/s。冷却风扇100%开启,确保眼睛、脊刺等细小部位的成型质量。
多色打印方案
使用Bambu Lab AMS系统或手动换料,实现绿色身体、白色腹部、红色脊刺和脚掌的分色效果。在切片软件中设置换料高度,或在关键部位设计分件打印后组装。眼睛黑色瞳孔可单独打印或手绘。
支撑策略
背部脊刺:朝上生长,需要树状支撑,支撑接触面位于脊刺根部。头部:大鼻子略微突出,可能需要轻微支撑。手臂和尾巴:悬空部分需要支撑。脚掌:朝下接触平台,无需支撑。
五、后处理
去除支撑
用斜口钳小心剪除支撑,特别注意脊刺根部、眼睛周围等精细部位,避免损伤模型。残留的支撑痕迹用镊子或细锉刀清理。
打磨抛光
用200-400目砂纸打磨支撑接触处和层纹明显区域。圆润曲面轻轻打磨,保留卡通感,不要磨平。最后用800目砂纸精细抛光整体表面。
分色组装
如果采用分件打印,将绿色身体、白色腹部、红色脊刺和脚掌按设计位置组装。使用专用胶水(PLA用三氯甲烷或强力胶)粘合,粘合后打磨接缝,保证整体外观一致。眼睛黑色瞳孔用细毛笔手绘或粘贴黑色小圆片。
上色与装饰
PLA和PETG打印件可直接喷涂水性漆,先喷一层补土增强附着力,再依次喷涂底色(绿色、白色、红色)、细节色(如黑色眼睛、高光点),每层油漆需晾干后再喷下一层,避免流挂。用细毛笔手绘眼睛高光、嘴巴线条等细节,增加生动感。
表面防护
喷涂一层透明光油保护漆(哑光或亮光),防止掉色和刮花,延长使用寿命。对于儿童玩具,建议使用食品级安全涂层。
六、安全测试
结构强度测试
从桌面高度自由落体跌落测试,检查身体、脊刺、手臂是否有裂纹或断裂。对脊刺施加轻微压力,测试连接强度。摇晃测试,检查各组装部位是否牢固。
边缘安全检查
用指腹触摸所有边缘和角落,确保无尖锐毛刺。检查细小部位(如脊刺末端)是否圆润,防止刺伤儿童。
材料安全性
确认使用材料为食品级或儿童安全级,无有害物质释放。对于幼儿玩具,避免使用小零件(如可拆卸的眼睛),防止误吞。
七、制作小贴士
避免常见问题
脊刺不宜过细过长,容易在打印或后处理中断裂,建议根部直径至少5mm。眼睛不宜过小,否则难以打印和上色,建议直径至少8mm。手臂不宜过细,否则容易断裂,建议直径至少10mm。
提升质感技巧
使用丝绸绿色PLA打印身体,能获得类似玩具的光泽质感。在透明光油中添加少量荧光剂,让绿色更加鲜艳夺目。底座可设计为椭圆形平台,增加展示稳定性。
多色打印优化
如果使用AMS多色系统,将换料次数控制在合理范围内,避免浪费过多材料。白色部分(腹部、眼白)可以集中打印,减少换料次数。红色部分(脊刺、脚掌)可以集中打印。
儿童友好设计
所有边角做圆角处理,避免尖锐边缘。避免使用小零件,防止误吞。使用食品级安全材料。尺寸适中,便于儿童抓握。