
 全景工厂
行业案例
CASE

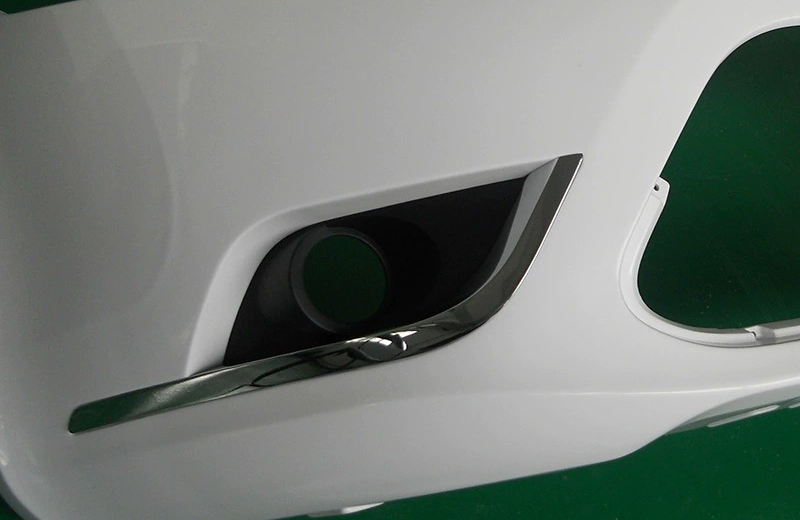
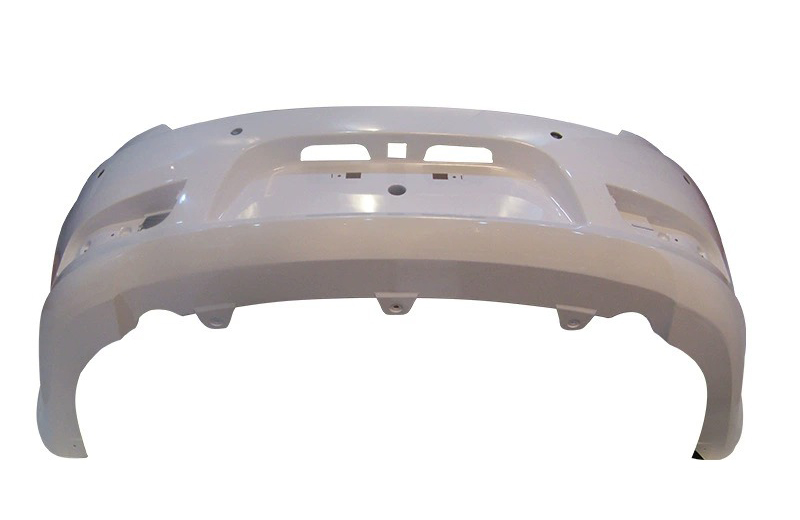
行业/分类:汽车手板模型加工
加工方式: 硅胶复模 使用材料: 塑料
最小精度: 0.01mm 生产周期: 2~8天
产品尺寸: 50cm*30cm*20cm
后处理: 打磨,喷油
案例介绍
硅胶复模(真空复模)是目前汽车灯具开发中极具性价比的打样方式。相比于传统CNC加工成本高、3D打印透光效果差、注塑开模周期长,硅胶复模能够以较低的成本,在几天内快速制作出高还原度的车灯手板,非常适合用于设计评审、光学测试和小批量试装验证。
以下是硅胶复模加工车灯手板模型的完整工艺与核心要点:
一、 核心制作流程
原型制作与处理:首先根据3D图纸,通过CNC加工或3D打印等方式制作出高精度的车灯原型(母模)。随后对原型进行精细的打磨、抛光或喷油处理,确保表面光滑无瑕疵,因为原型的任何微小瑕疵都会被硅胶模具放大。
制作硅胶模具:将处理好的原型固定在模框内并涂刷脱模剂。将按比例调配好的双组份液体硅胶(A组份与固化剂)充分搅拌,放入真空机抽除气泡后,缓慢浇入模框覆盖原型。常温固化6-10小时后,沿分型线切开模具,取出原型,即得到中空的硅胶模腔。
真空浇注与固化:在硅胶模腔内涂刷脱模剂,注入调配好的液态浇注材料(如类PMMA树脂)。再次放入真空环境除泡,以确保树脂能完全充满模具的细微角落(如导光条、复杂纹理),随后放入烘箱加热固化。
脱模与后处理:待材料完全固化后,利用硅胶的弹性小心掰开模具取出复制件。随后进行剪除浇口、打磨合模线等去毛刺处理。根据需求,还可进行喷漆(如哑油磨砂效果)、丝印或电镀等表面处理。
二、 车灯手板材料选择
复模工艺的核心优势之一是可以调配出多种性能的液态聚氨酯(PU)树脂。对于车灯手板,材料选择至关重要:
灯罩/透镜(高透明要求):首选类PMMA(亚克力)或透明类PC材料。类PMMA具有极高的透明度和光滑表面,透光效果最佳;类PC则韧性更高、抗冲击。需注意,透明件对真空除泡工艺要求极高,任何微小气泡都会暴露无遗。
外壳/装饰件(外观与结构要求):首选类ABS材料。其机械性能接近真实ABS,表面极易打磨和喷漆,成本经济,非常适合制作前大灯外壳、内部装饰框等。
导光/半透明件:可选用半透明的聚氨酯材料,以完美还原尾灯导光条的漫反射效果。
三、 工艺优势与注意事项
外观与细节还原:硅胶模具能够1:1精准复制原型的精细纹理、高光/雾面质感以及复杂的异形结构,做出来的车灯手板在外观上极度接近注塑量产件。
寿命与数量:一套硅胶模具的寿命通常在 10到25次 左右(大件或透明件寿命可能更短)。因此,该工艺最适合 10-50件 的小批量试制或设计验证。
精度与缩水率:标准复制精度通常在 ±0.20mm/100mm,且材料存在 0.15%-0.5% 的缩水率。如果车灯手板涉及极小卡扣或精密密封结构,需提前与厂家沟通预留补偿量。
周期与成本:从拿到图纸到交付首批手板,通常需要 7-10个工作日。由于无需昂贵的钢模,其前期投入和试错成本远低于传统注塑。