
 全景工厂
行业案例
CASE

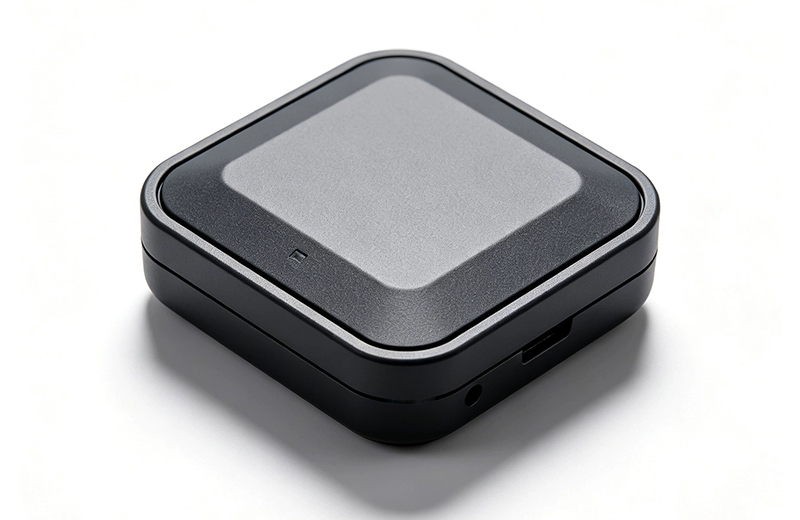
行业/分类:其他手板模型加工
加工方式: 硅胶复模 使用材料: pu
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 18cm*18cm*5cm
后处理: 喷油
案例介绍
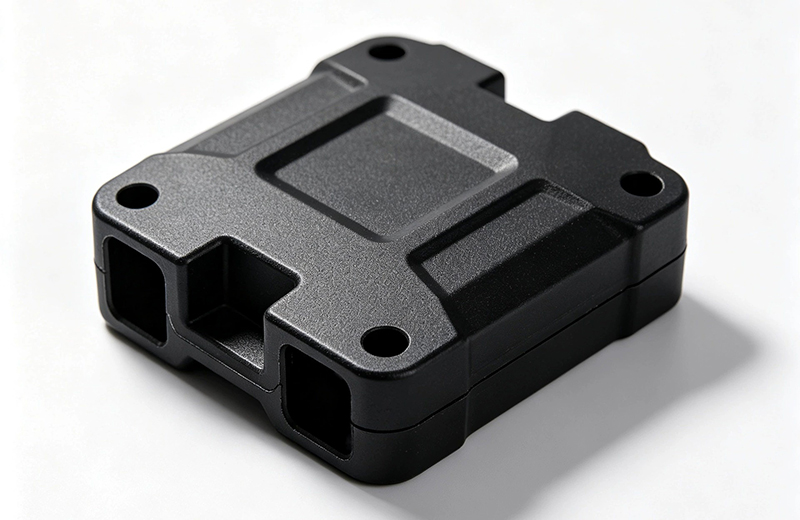
针对图片中这种外观精细、结构紧凑的电子产品手板,硅胶复模是制作小批量(通常5-30套)PU零件的绝佳选择。其加工过程主要分为三个阶段:
第一阶段:原型(母模)制作与处理
母模的质量直接决定了最终PU手板的精度和表面效果。
CNC或3D打印:首先通过CNC数控加工(精度可达±0.05mm)或高精度SLA光固化3D打印制作出原始原型件(可以是单片或已装配好的)。
精细打磨与修边:对原型件进行多道打磨,去除刀痕和分层纹。对于图片中类似磨砂或类肤涂层的质感,需要在母模阶段就进行相应的咬花处理或喷哑光漆,以便硅胶模具能够完美复制其表面纹理。
贴装标识:如果图片中的方形小logo或按键字符需要直接复模成型,可以将贴纸贴在母模上,或者在后期通过二次工艺(如丝印、镭雕)完成。
第二阶段:硅胶模具翻制
这一步需要极高的技巧,以保证模具的寿命和后续浇注的成功率。
围框与固定:将处理好的母模用木板或亚克力围住,并用热熔胶或粘土固定,防止浇注时母模移位。
真空脱泡:将A、B双组份液态硅胶按比例混合,放入真空机中抽走气泡,确保模具内部无瑕疵。
真空浇注硅胶:将脱泡后的硅胶缓慢沿母模的角落浇入,直至完全没过母模,形成完整的阴模。
烘烤与切割:待硅胶初步固化后,放入恒温烤箱烘烤完全固化。随后使用锋利的美工刀精准切割硅胶(通常采用多分型面或“Z”字形切割),小心取出母模,并挖出进料口(水口)和排气孔。
第三阶段:真空灌注与后处理
PU材料配比与脱泡:根据需求调配“类ABS”或其他性能的液态PU树脂,混合均匀后放入真空机脱泡。
真空灌注成型:将脱泡后的液态PU在真空环境下注入硅胶模具中。真空环境能彻底排除空气,避免PU零件内部产生气泡、缩水或表面针孔。
恒温固化与脱模:将注满PU的模具放入烤箱(通常60℃-80℃)烘烤固化。冷却后撕开柔软的硅胶模具,取出成型的PU手板。
二次精修与组装:PU手板出模后会有注塑水口,需要人工切除并打磨平整。随后进行喷漆、电镀或组装内部电子元器件(如PCB板、电池等),最终得到与图片中高度一致的成品手板。