
 全景工厂
行业案例
CASE

行业/分类:其他手板模型加工
加工方式: 硅胶复模 使用材料: 塑料
最小精度: 0.1mm 生产周期: 2~8天
产品尺寸: 18cm*15cm*5cm
后处理: 打磨
案例介绍
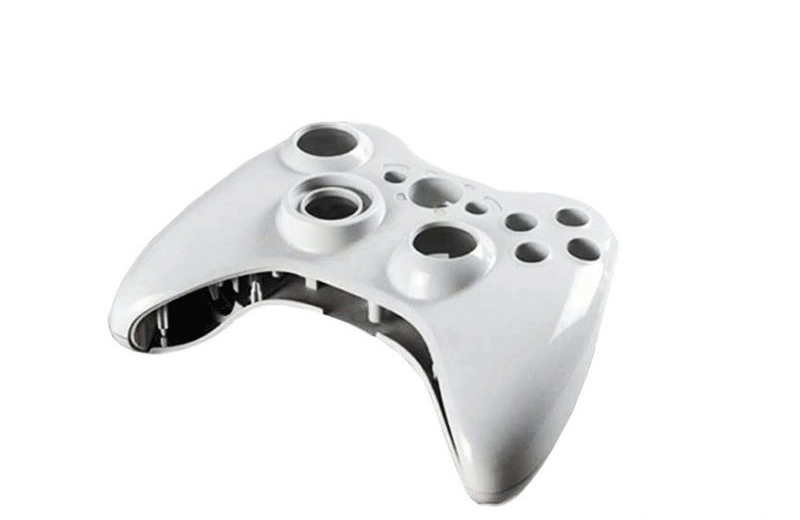
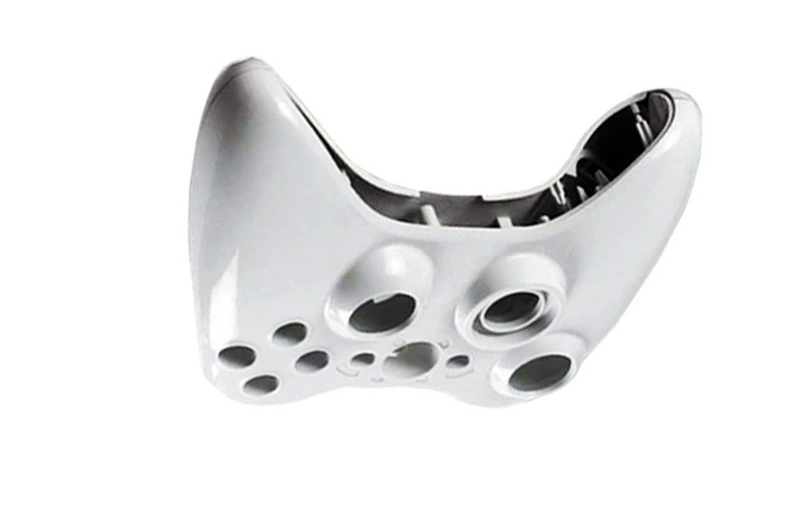
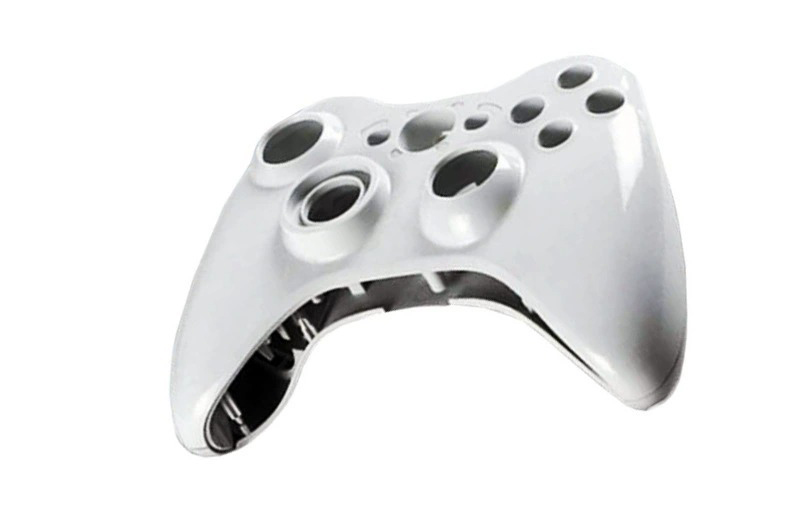
针对下图中的游戏手柄外壳手板,采用硅胶复模工艺是一个非常理想的选择。这种工艺能够完美复刻手柄复杂的曲面、精细的按键凹槽和内部卡扣结构,并高效地进行小批量生产。
整个加工制作过程主要分为以下四个步骤:
1. 制作原型(母模)
这是整个复模流程的基础,原型的质量直接决定了最终手板的品质。
加工方式:通常会选择 CNC加工 或 SLA(光固化)3D打印 来制作这个原始模型。CNC加工能保证极高的尺寸精度,而光固化3D打印则能完美呈现复杂的曲面细节。
后处理:加工出的原型需要进行精细的打磨和抛光处理,确保表面光滑平整,没有毛刺和层纹,这样才能保证后续硅胶模具能精确复制每一个细节。
2. 制作硅胶模具
这一步是“克隆”的核心,将制作好的原型包裹在液态硅胶中,形成一个柔软的模具。
固定与脱模剂:将处理好的原型固定在定制的模框中,并在其表面均匀涂抹一层脱模剂,以便后续顺利取出。
浇铸与脱泡:按比例调配好液态硅胶,缓慢浇铸,使其完全覆盖原型。之后,整个模框会被放入真空机中进行抽真空脱泡,以排除硅胶内部的气泡,确保模具的强度和精度。
固化与开模:经过加温或常温固化后,硅胶变软成型。然后,师傅会沿预定的分型线切开模具,小心地取出里面的原型,此时就得到了一个与手柄外壳完全一致的硅胶型腔。
3. 真空浇注成型
在制好的硅胶模具型腔内,注入液态树脂材料进行复制。
材料选择:对于游戏手柄外壳,最常用的浇注材料是类ABS的聚氨酯(PU)树脂。它在强度、韧性和外观上都非常接近真实的ABS工程塑料。
真空灌注:将调配好的树脂材料放入真空箱内排除气泡后,迅速注入硅胶模具中。在真空环境下,树脂能够毫无阻碍地填充到模具的每一个角落,包括最细微的纹理和凹槽,确保了零件的完整性。
固化:注满材料的模具会放入烤箱中进行加热固化,使树脂硬化成型。
4. 脱模与后期处理
最后一步是将成型的零件取出并进行完善。
脱模:待树脂完全固化后,将柔软的硅胶模具撕开,即可取出复制好的手柄外壳。
后期处理:取出的零件需要进行去毛边、水口处理,然后进行打磨和喷漆等工艺,使其表面质感和颜色最终达到或接近量产件的水平。
总结一下,通过硅胶复模,可以低成本、高效率地制作出数十个与CNC原型几乎一模一样的游戏手柄外壳,非常适合用于小批量试产、市场测试或展会展示。