
 全景工厂
行业案例
CASE

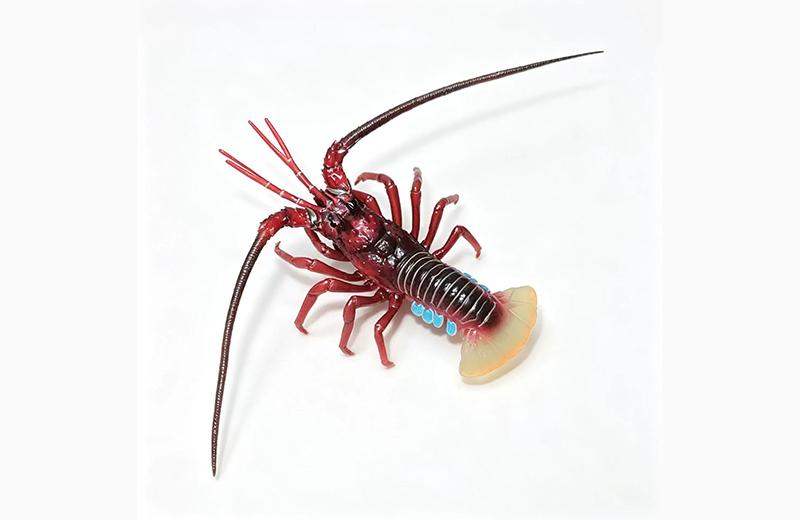
行业/分类:其他手板模型加工
加工方式: 硅胶复模 使用材料: 塑料
最小精度: 0.1mm 生产周期: 2~7天
产品尺寸: 15cm*10cm*8cm
后处理: 喷油
案例介绍
用硅胶复模工艺加工小龙虾手板模型,是典型的小批量复制流程。小龙虾造型复杂,触须、钳子、节肢等细节丰富,对模具的流动性和脱模性要求较高,整个加工过程可以分为以下几个关键阶段。
第一阶段:原型制作与表面处理
首先需要根据小龙虾的3D图纸制作一个高精度的原型母模,通常采用SLA光固化3D打印或CNC加工完成。对于小龙虾这种结构复杂、细节繁多的模型,SLA光固化更为合适,因为它的精度可达±0.1mm,能够精准还原小龙虾外壳的纹理、关节的缝隙以及触须的纤细结构。原型制作完成后,需要进行细致的表面处理,包括打磨、补土、抛光,确保表面光滑无瑕疵,必要时还可以喷涂纹理模拟真实虾壳的质感。最后清洁表面灰尘和油污,因为原型的表面质量直接决定了后续所有复模件的精度和外观。
第二阶段:制作硅胶模具
将处理好的小龙虾原型固定在模框底部,通常用热熔胶或定位胶固定,同时预留好浇注口、排料口和排气通道的位置,确保原型在灌胶时不会漂移。小龙虾的触须和钳子等细长部位需要特别注意固定牢靠,避免灌胶时受力变形。
接下来按比例混合双组份液体硅胶与固化剂,常规比例为100:2~3(25℃左右),充分搅拌均匀后放入真空机脱泡1~3分钟,直到气泡完全消失。这一步至关重要,因为小龙虾表面凹凸不平,如果硅胶中含有气泡,固化后会在模具内壁形成气孔,导致复模件表面出现瑕疵。脱泡完成后,将硅胶缓慢倒入模框,让硅胶自然流动覆盖整个小龙虾原型,必要时轻敲模框帮助排气。室温固化4~8小时,或放入40~60℃烤箱加速固化1~3小时,硅胶会变成柔软但有韧性的弹性体。
固化完成后,用锋利的刀片沿预设的分模线小心切开硅胶模具,取出小龙虾原型,得到与原型完全相反的硅胶型腔。这一步非常考验师傅的手艺,切口要平整,否则会影响后续合模精度。取出原型后,清理模具内部残留碎屑,检查型腔是否完整,并在模具内部轻喷脱模剂,方便后续脱模。
第三阶段:真空浇注与固化
将调配好的PU聚氨酯树脂(A、B双组分)按比例混合,可根据需要加入色膏调配出小龙虾特有的青灰色或红色。混合后的PU材料放入真空复模机脱泡30~60秒,去除搅拌过程中产生的气泡。然后将脱泡后的PU材料从浇注口注入硅胶模具,让材料自然流动填满小龙虾的每一个角落,特别是触须、钳子等细小部位。注入完成后,将模具放入烤箱,在60~70℃恒温环境下固化1~4小时,PU材料会固化成类似ABS、PC或软胶的质感,具体性能取决于所选的PU材料型号。
第四阶段:脱模与后处理
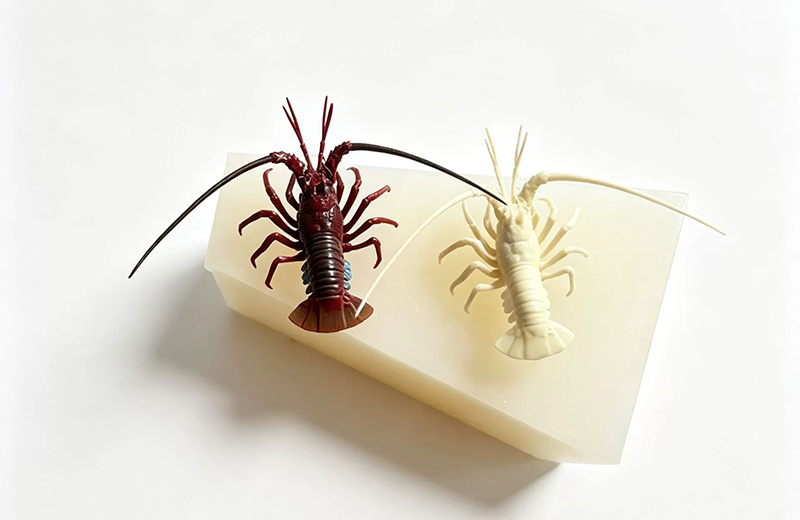
固化完成后,打开硅胶模具,小心取出小龙虾复模件。由于小龙虾结构复杂,脱模时需要特别轻柔,避免强行拉扯导致触须或钳子断裂。取出后修剪浇注口和排料口的毛边,打磨分模线,让外观更整洁。最后根据需求进行喷漆、丝印、组装等后处理,还原小龙虾的真实外观效果。
小龙虾手板复模的关键注意事项
小龙虾这种生物模型有几个特殊难点需要关注。首先是触须和钳子等细长突出部位,在脱模时极易折断,因此制作硅胶模具时建议选择硬度较软的硅胶,弹性更好,脱模时对模型的损伤更小。其次是小龙虾外壳的纹理细节,如果原型表面处理不到位,复模件会丢失这些细节,所以原型阶段的打磨和纹理处理要格外精细。另外,硅胶模具的寿命通常为10~25次,如果需要复制几十只小龙虾,可能需要制作多套硅胶模具。
整个流程从原型制作到最终后处理,一般需要3~7天,单件成本远低于开钢模注塑,非常适合小批量试产、展会样品或市场测试。