
 全景工厂
行业案例
CASE

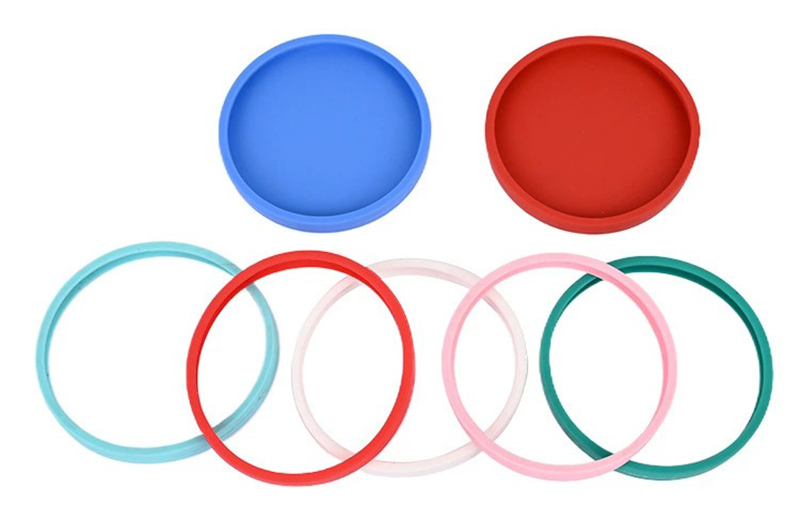
行业/分类:其他手板模型加工
加工方式: 硅胶复模 使用材料: 塑料
最小精度: 0.1mm 生产周期: 2~7天
产品尺寸: 5cm*5cm*1cm
后处理: 喷油
案例介绍
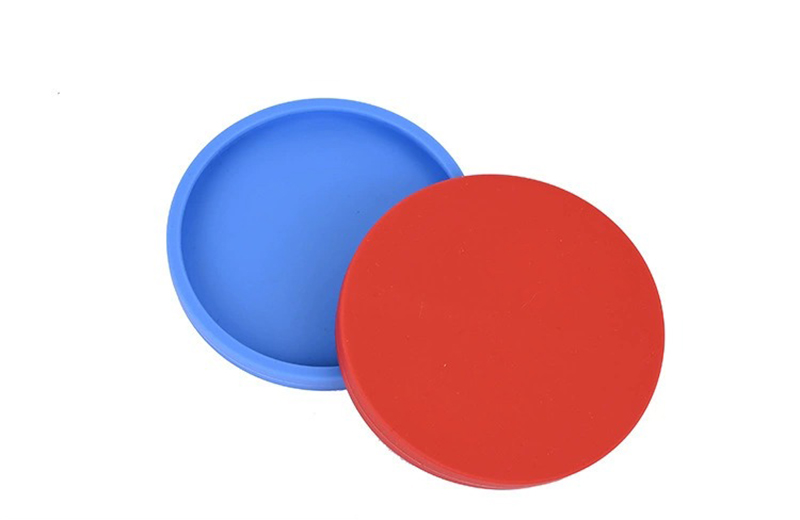
密封圈是硅胶复模工艺最典型、也最能发挥优势的应用场景之一。因为密封圈需要模拟真实橡胶的弹性和密封性能,而硅胶复模恰好可以通过选择软质PU材料来精准还原,同时避免了开钢模的高昂成本。以下是用硅胶复模工艺加工密封圈手板模型的完整流程。
第一阶段:原型母模制作与表面处理
密封圈的原型母模通常采用SLA光固化3D打印或CNC加工制作。由于密封圈截面较小(通常只有几毫米的O型或异形截面),且表面需要高度光滑以保证密封效果,因此对母模的精度和表面质量要求极高。母模制作完成后,需要进行精细打磨和抛光,确保表面无任何划痕、气孔或层纹,因为硅胶模具会100%复制母模的表面状态,母模上的一点瑕疵都会被放大到每一个复模件上。
清洁表面灰尘和油污后,均匀喷涂一层脱模剂(如凡士林或液体石蜡),防止后续灌硅胶时粘模。
第二阶段:硅胶模具制作
将处理好的密封圈原型固定在模框底部,用热熔胶或定位胶固定牢靠。由于密封圈是环形结构,分模线的设计非常关键——通常沿截面中心线水平切开,确保脱模时密封圈能从两侧顺利弹出,不会被撕裂。
接下来按比例混合双组份液体硅胶与固化剂(常见比例为10:1或5:1,固化剂添加量约2%-3%),充分搅拌均匀后放入真空机脱泡1-3分钟,直到气泡完全消失。 这一步对密封圈尤为关键,因为密封圈截面细小,如果硅胶中含有气泡,固化后会在模具内壁形成气孔,导致复模出的密封圈表面出现针孔或缺肉,直接影响密封性能。
对于密封圈这类小件精细产品,建议选择硬度较低的硅胶(Shore A 10-20度),弹性更好,脱模时对密封圈截面的损伤更小,能更好地还原细微的截面形状和表面纹理。
脱泡完成后,将硅胶缓慢倒入模框,让硅胶自然流动覆盖整个密封圈原型,必要时轻敲模框帮助排气。室温固化4-8小时,或放入40-60℃烤箱加速固化1-3小时,硅胶会变成柔软但有韧性的弹性体。
固化完成后,用锋利的刀片沿预设的分模线小心切开硅胶模具,取出密封圈原型,得到与原型完全相反的硅胶型腔。清理模具内部残留碎屑,检查型腔是否完整,并在模具内部轻喷脱模剂。
第三阶段:真空浇注与固化
密封圈复模通常选用软质PU弹性体材料(TPU-like),硬度范围可从邵氏A 20到邵氏D 90,根据实际密封需求选择合适的硬度等级。将A、B双组分PU树脂按比例混合,可根据需要加入色膏调配颜色。混合后的PU材料放入真空复模机脱泡30-60秒,去除搅拌过程中产生的气泡。
将脱泡后的PU材料从浇注口注入硅胶模具,利用真空环境下的气压差帮助材料充满密封圈截面的每一个角落。注入完成后,将模具放入烤箱,在60-70℃恒温环境下固化1-4小时,PU材料会固化成具有橡胶弹性的质感,回弹性和密封性能接近真实橡胶件。
第四阶段:脱模与后处理
固化完成后,打开硅胶模具,小心取出密封圈复模件。由于密封圈截面细小且柔软,脱模时需要特别轻柔,利用硅胶模具的弹性将密封圈从型腔中轻轻弹出,避免强行拉扯导致截面变形或断裂。
取出后修剪浇注口和排料口的毛边,打磨分模线。密封圈的后处理相对简单,一般不需要喷漆等表面处理,重点在于检查截面是否完整、表面是否有气泡或瑕疵、尺寸是否符合图纸要求。
密封圈复模的关键注意事项
密封圈复模有几个特殊难点需要特别关注。首先是壁厚均匀性,密封圈截面通常很薄,如果原型设计时壁厚差异过大,会导致复模件冷却速度不一致,产生翘曲变形或缩水凹陷,建议截面壁厚控制在1.5-4mm之间。 其次是收缩率补偿,硅胶和PU树脂都存在约0.2%-0.5%的收缩率,建模阶段需要提前进行尺寸补偿,否则做出来的密封圈内径或线径会偏小,影响装配和密封效果。 另外,硅胶模具的寿命通常为15-25次,如果需要复制几十只密封圈,可能需要制作多套硅胶模具。
整个流程从原型制作到最终交付,一般需要3-7天,单件成本远低于开钢模注塑,非常适合密封圈产品的设计验证、装配测试和小批量试产。