
 全景工厂
行业案例
CASE

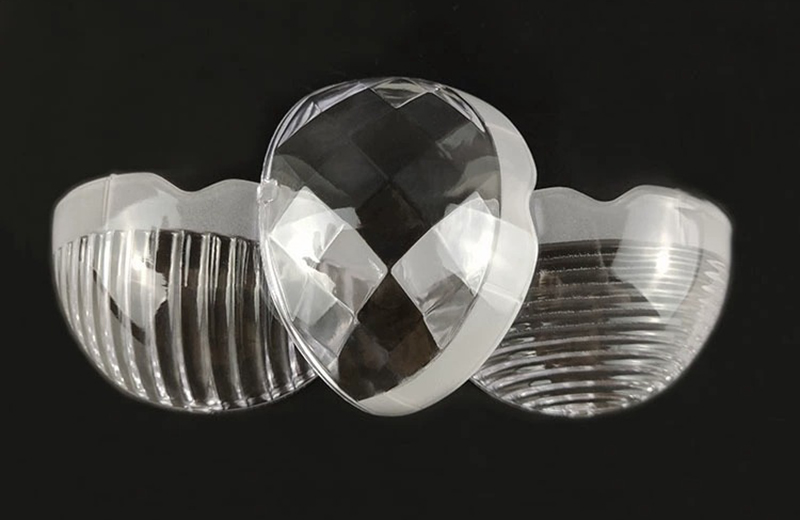
行业/分类:其他手板模型加工
加工方式: 3D打印 使用材料: 树脂
最小精度: 0.1mm 生产周期: 2~7天
产品尺寸: 12cm*10cm*10cm
后处理: 打磨
案例介绍
制作3D打印的透明塑胶手板模型,核心难点在于如何消除材料内部和表面的光线散射,从而让原本容易呈现“磨砂感”或“乳白色”的打印件变得晶莹剔透。这不仅仅是一个简单的打印过程,而是一套涵盖了材料科学、精密打印参数控制以及深度后处理的系统工程。
首先,工艺路线的选择决定了透明度的上限。目前主流的方案分为FDM(熔融沉积)和SLA/DLP(光固化)两种。如果追求极致的透明度,例如制作类似玻璃质感的透镜、灯罩或高仿真外观件,光固化工艺是首选。需要选用专用的透明光敏树脂,这类树脂采用了低杂质配方和低泛黄的光引发剂,能大幅减少固化后的光线散射。在切片时,必须将层厚控制在0.05mm甚至0.03mm以下,并且填充密度要设为100%实心,防止内部残留未固化的树脂形成浑浊的空腔。如果手板更偏向于结构验证,或者尺寸较大,FDM工艺则更具性价比。此时应优先选择透明PETG或PMMA线材,因为普通的透明PLA由于半结晶特性,内部晶粒会阻碍光线,很难达到高透效果。
在FDM打印的参数调校上,有几个反直觉的操作至关重要。为了减少层纹对光线的折射,需要使用0.8mm的大口径喷嘴,并将层高适当增加,同时关闭所有的冷却风扇,让挤出的线条在自然冷却中充分融合,消除微气泡。此外,打印速度要降至20mm/s左右的低速,并将流量比例提高到101%-108%,通过轻微的“过挤出”来填补线条间的缝隙。对于透明件,打印前的耗材烘干是绝对不能省略的步骤,PETG等材料吸湿性极强,哪怕微量的水分在高温下也会变成蒸汽,在模型内部留下无数细小的气泡,彻底毁掉透明度。
然而,无论打印参数多么完美,刚下机的透明模型通常都只是一块“半透明的毛坯”。真正的魔法发生在后处理阶段。对于光固化树脂件,需要先用高纯度异丙醇彻底清洗残留树脂,然后进入极其枯燥但必要的打磨环节。需要从800目砂纸开始,逐级湿磨至2000目、5000目,甚至12000目,直到表面完全光滑如镜。为了达到极致效果,还可以采用“树脂浸泡法”,将模型浸入液态透明树脂中再二次固化,或者喷涂多层透明光油,以此填平微观层面的层纹。
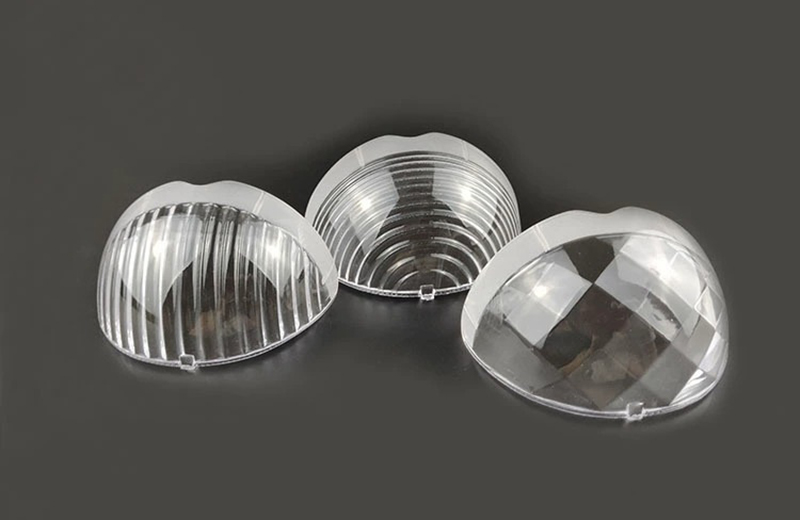
如果是FDM打印的透明件,后处理则更加依赖物理和化学手段。除了常规的逐级水磨抛光外,还可以尝试“火焰抛光”或“溶剂熏蒸”。例如,ABS材料可以使用丙酮蒸汽熏蒸,而PVB材料则可以使用酒精蒸汽,这些溶剂会轻微溶解塑料表层,利用表面张力让层纹瞬间消失,呈现出类似注塑件的玻璃光泽。但这种方法对温度和时间控制要求极高,稍有不慎就会导致模型变形或表面雾化。
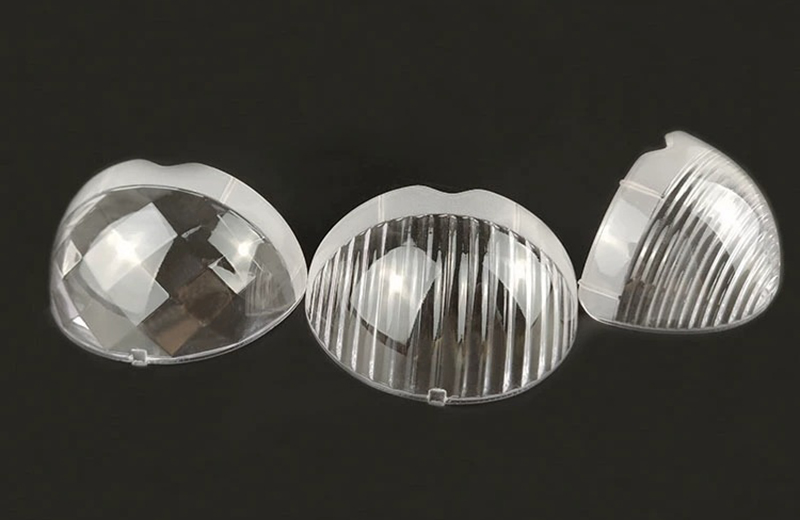
最后,如果需要小批量制作这种透明手板,最成熟的工业做法是“3D打印母模+真空复模”。先通过3D打印做出一个原型,经过极致抛光后作为母模,翻制出高透明的硅胶模具,再在真空状态下浇注透明的PU树脂。这样不仅能完美复刻母模的光洁度,还能避免3D打印层层堆叠带来的物理缺陷,是制作高透光学件或透明外壳最稳妥的方案。