
 全景工厂

微信客服

在线客服
3d打印牢固吗
发布时间:2026年09月23日
3D打印是否牢固,不能简单地用“是”或“否”来回答,它的强度表现完全取决于材料选择、制造工艺、结构设计和后处理这四大核心变量。只要工艺得当,3D打印件完全可以达到甚至超越传统制造零件的强度标准。
不同材料的力学性能差异巨大,直接决定了零件的“结实程度”:
塑料类:普通PLA的抗拉强度约30-50MPa,刚性好但偏脆;ABS约20-40MPa,韧性优于PLA;尼龙(PA)可达50-80MPa,耐磨抗冲击;PC(聚碳酸酯)约60-70MPa,抗冲击性极强;高性能工程塑料PEEK的拉伸强度可达90-120MPa,接近部分金属。
金属类:3D打印金属件的强度往往超越传统铸造件。例如316L不锈钢的抗拉强度可达600-750MPa,钛合金(Ti-6Al-4V)可达1000-1200MPa,17-4PH不锈钢经热处理后甚至可达1700MPa。
复合材料:碳纤维增强PEEK的拉伸强度可达2000MPa以上,比强度是6061铝合金的5倍以上。
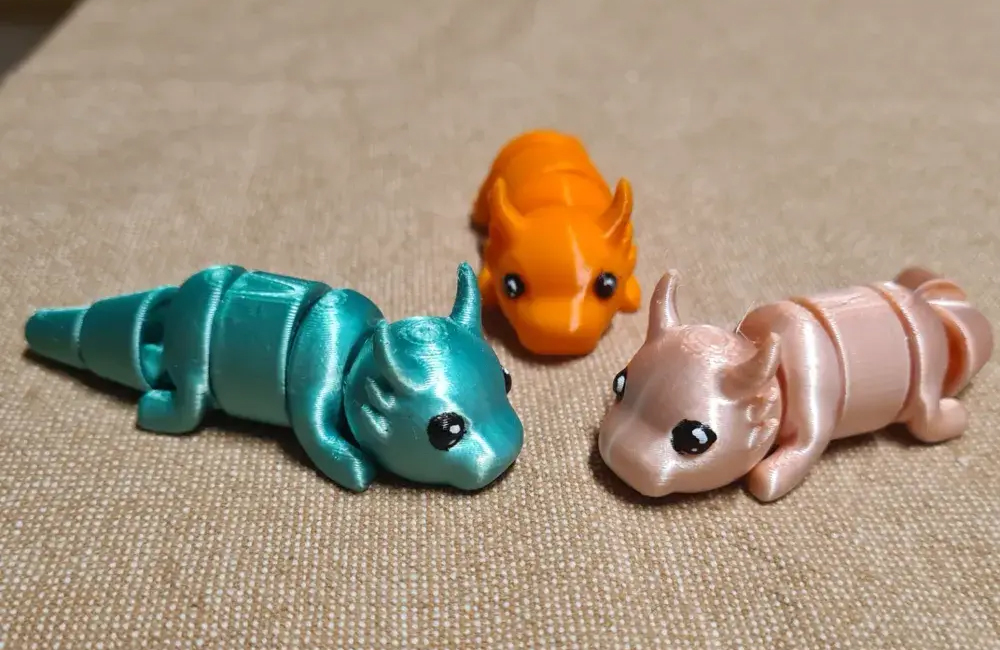
同样的材料,不同的打印工艺会导致截然不同的强度表现:
FDM(熔融沉积):存在明显的各向异性,Z轴方向(垂直打印层)的层间结合力最弱,强度通常比X/Y平面低30%-50%。
SLS(选择性激光烧结):成品准各向同性可达97%-98%,力学性能接近注塑件,无层纹弱点。
SLA/DLP(光固化):精度高但脆性大,需后固化处理才能提升性能。
金属打印(SLM):通过快速凝固形成多层次微观结构,但必须经过热处理和热等静压(HIP)消除内应力和气孔,否则强度会大打折扣。
即使材料和工艺都选对了,如果设计和参数设置不当,强度也会严重受损:
填充率:展示模型10%-20%即可,功能性零件建议40%-70%,承重结构件需80%-100%。
填充图案:蜂窝状在相同填充率下强度重量比最高,直线型适合高填充率,三角形抗压性能优异。
外壳厚度:建议为喷嘴直径的3-4倍(约1mm以上),增加外壳能显著提升抗冲击能力。
打印方向:受力方向应与打印层平行,避免让层间结合面承受主要载荷。
结构设计:合理运用圆角、倒角、加强筋等几何特征,可有效分散应力,防止应力集中导致的断裂。
打印完成并非终点,后处理环节往往能让零件强度产生质的飞跃:
退火处理:对PLA、ABS、尼龙等进行加热后缓慢冷却,可消除内应力、提高结晶度,显著提升韧性和耐热性。
化学处理:丙酮熏蒸ABS、酒精熏蒸PVB,可溶解表层填补层间缝隙,使零件接近注塑件的光滑度和强度。
金属热处理:金属打印件经过时效处理、HIP热等静压后,可压实内部气孔,使钛合金强度接近锻件水平。
总结来说,3D打印的牢固程度是一个系统工程。如果只是打印一个桌面摆件,普通PLA就足够;但如果要制作承重的机械零件或功能手板,就需要从材料选型、工艺参数到后处理全流程进行优化设计。
上一篇: 3d打印回火是什么意思
微信客服
在线客服