
 全景工厂
行业案例
CASE

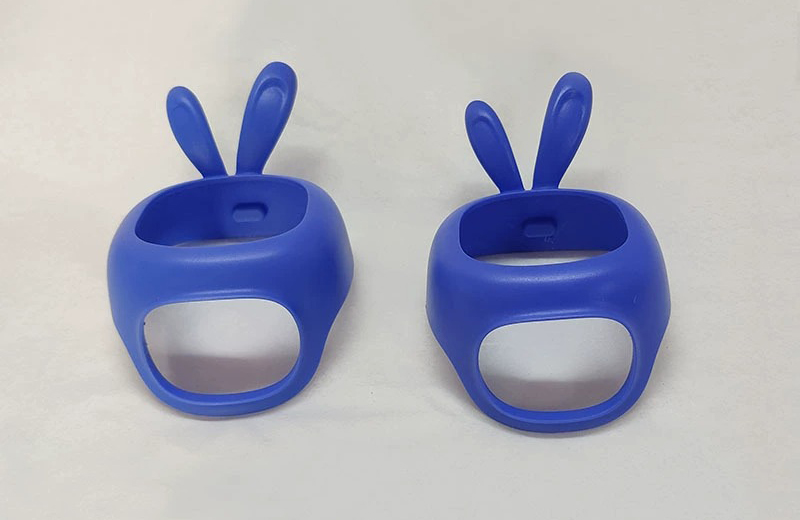
行业/分类:其他手板模型加工
加工方式: 真空复模 使用材料: 塑料
最小精度: 0.1mm 生产周期: 2~7天
产品尺寸: 25cm*25cm*29cm
后处理: 喷油,上色
案例介绍
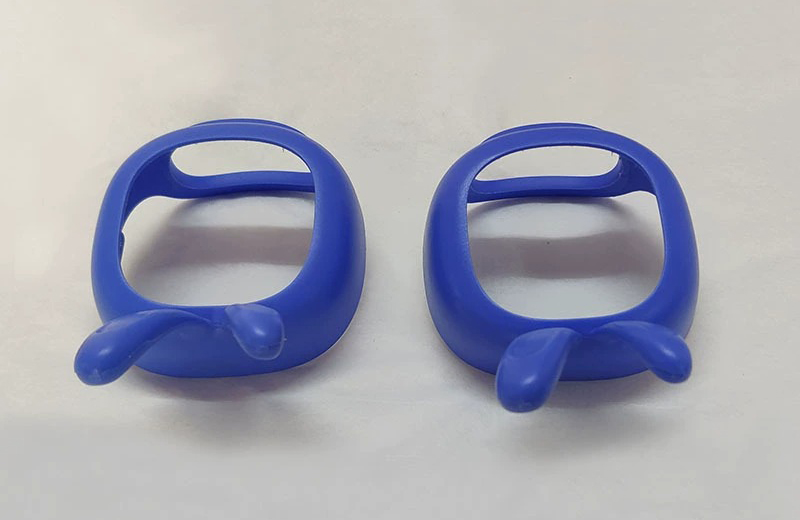
硅胶复模,在行业内又被称为真空复模或真空注型,是目前电子产品、医疗器械、文创手办等领域进行“小批量(通常为10-100件)试产验证”时最主流的工艺。它完美解决了3D打印无法承受大批量生产、而传统注塑钢模成本又过高的两难境地。
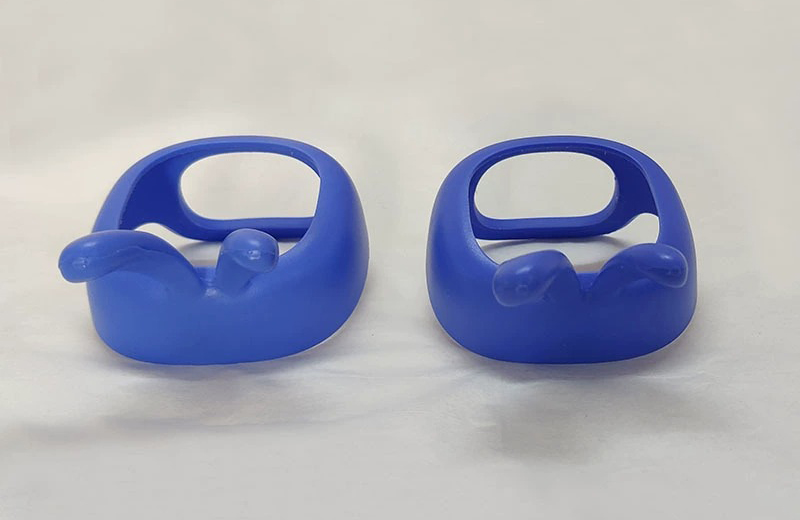
针对下图中的这类外壳手板,以下是硅胶复模加工全流程中的核心注意事项:
一、 原型(母模)决定最终上限
硅胶模具是1:1精准翻制原型的,原型上的任何微小缺陷,都会被完整地复制到最终的复模产品上。
母模选材:对于外壳这类对表面光洁度要求较高的产品,不建议直接使用普通光固化树脂(SLA)作为母模。因为树脂件容易脆,且在后续灌注PU材料时,高温(通常需60℃-80℃固化)可能会导致母模变形。优先推荐使用CNC加工的ABS或PMMA板材,或者高韧性、耐热的3D打印树脂。
精细处理:母模在灌胶前,必须进行彻底的精细打磨、抛光、清洗并喷涂底漆,确保表面没有任何划痕、凹坑、毛刺和油污,否则复模件表面会出现针孔或流痕。
二、 硅胶模具制作的关键细节
硅胶模具的质量直接决定了复模件的尺寸精度和良品率。
分模线(合模线)隐藏:分模线的布局是模具设计的核心。必须将分模线安排在产品的非外观A面(如底部、内部折边或隐蔽的台阶处),避开连续的视觉大曲面,防止在最终成品上留下明显的接缝痕迹。
拔模角与脱模:虽然硅胶具有柔性,但对于大平面的外壳,如果内部有复杂的倒扣或完全垂直的内壁,强行脱模会严重撕裂硅胶模具,导致模具寿命锐减。设计时应尽量保留1°-3°的拔模斜度。
排气与缩水:复模件通常采用PU聚氨酯树脂,这种材料在固化过程中会存在一定的体积收缩(通常在0.3%左右)。为了补偿缩水,模具设计时通常需要预留一定的尺寸补偿量。同时,必须在模具的最高点和薄壁处设计合理的排气孔,配合真空脱泡工艺,彻底杜绝外壳表面的气泡和针孔。
三、 模具寿命与成本管控
硅胶是一种软质易老化材料,其使用寿命非常有限。
寿命周期:一套硅胶模具通常只能有效复制15至25次。如果项目需要生产40套以上的手板,通常需要同时制作两套甚至三套硅胶模具。
管控一致性与周期:多套模具同时使用时,会存在微小的尺寸偏差,需要做好模具编号和批次管理。此外,硅胶模具在常温下的有效保存期通常只有30天左右,超过期限后模具会发生变形或开裂报废,因此复模工艺必须配合紧凑的项目排期进行。