
 全景工厂
行业案例
CASE

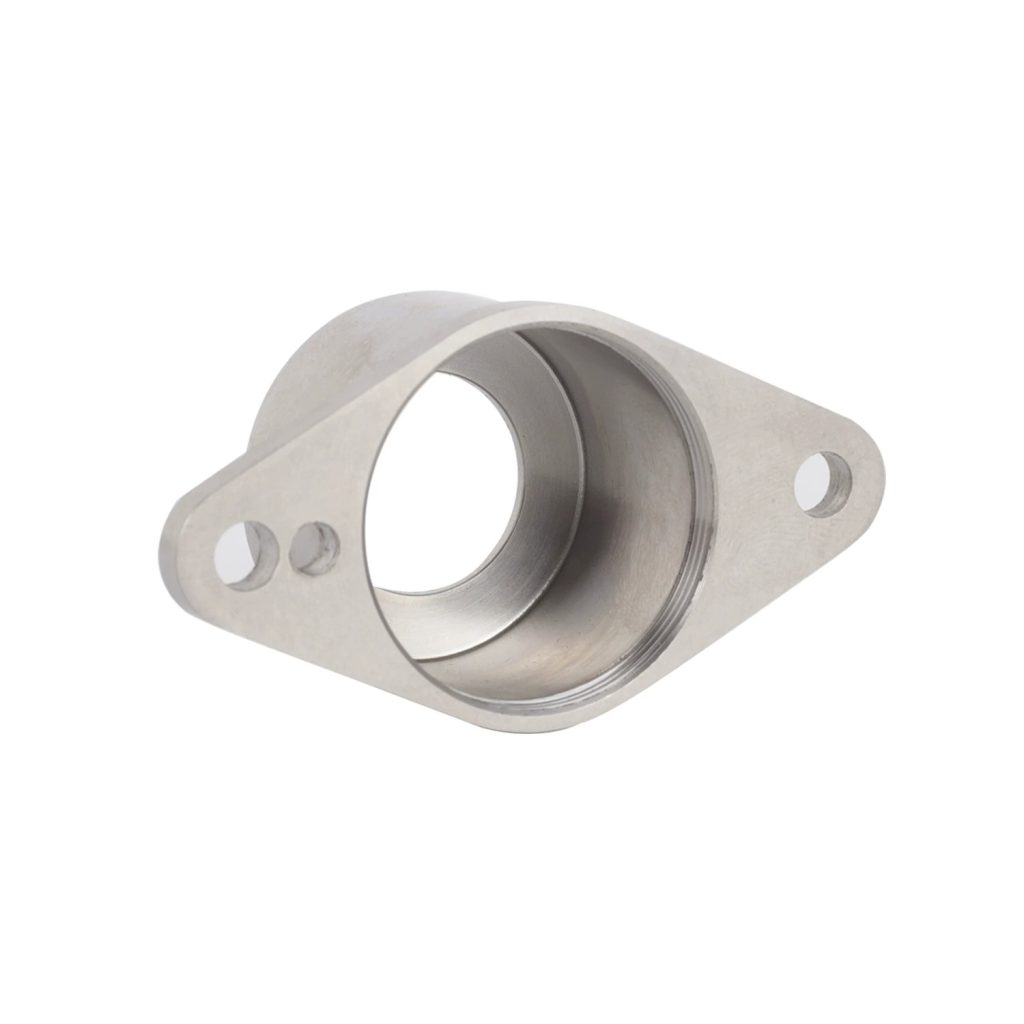
行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 铝合金
最小精度: 0.01mm 生产周期: 2~7天
产品尺寸: 25cm*15cm*18cm
后处理: 打磨
案例介绍
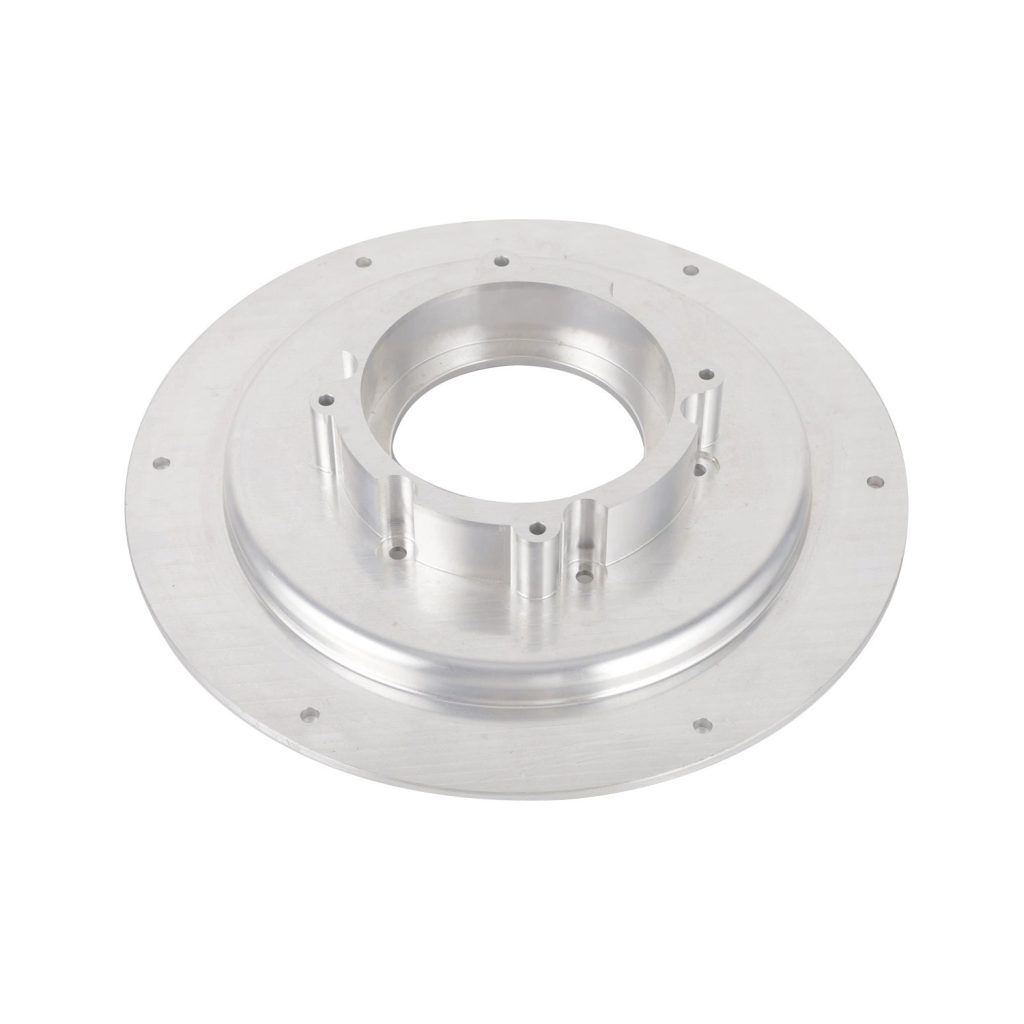
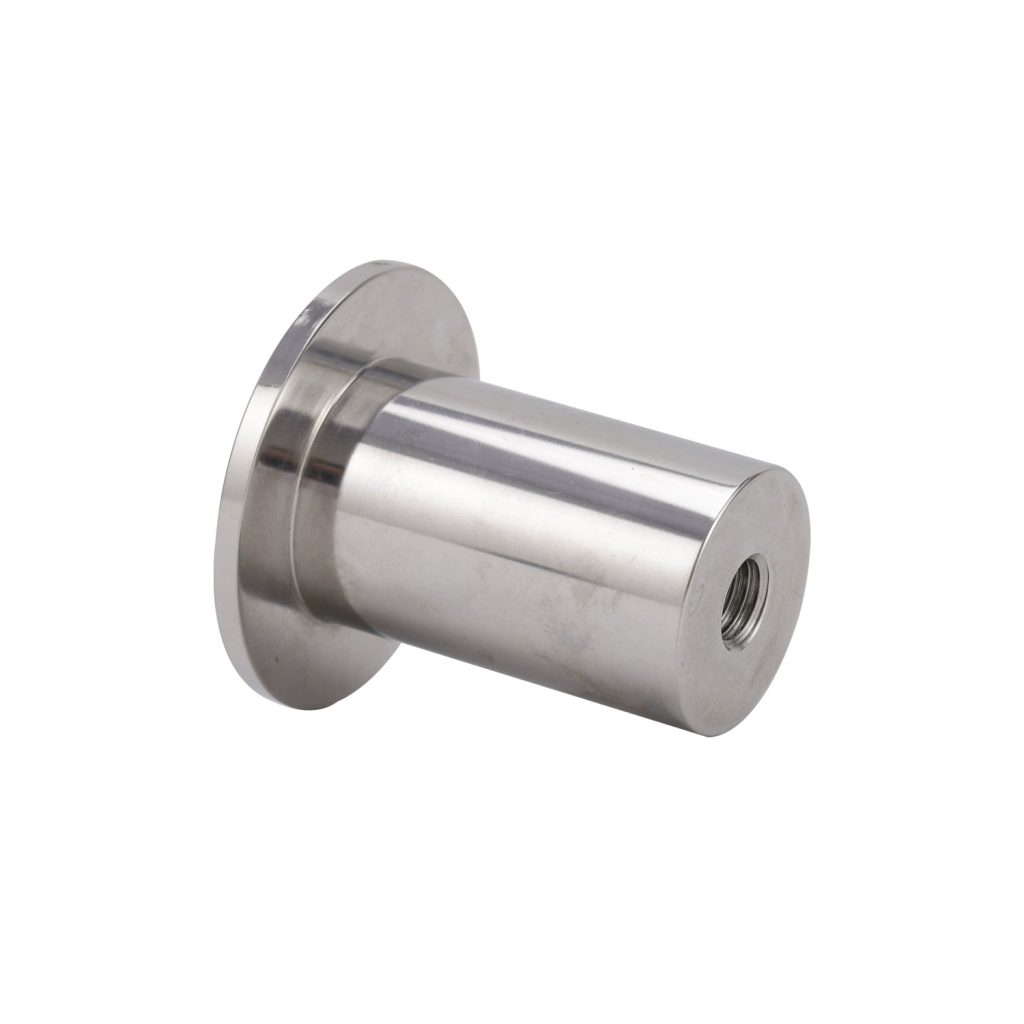
CNC加工这类带有法兰盘、内螺纹和安装孔的金属零部件手板,是一个从原材料到精密实物的成型过程。整个流程主要包括编程与准备、多序加工、以及精密后处理三个阶段。
编程与材料准备
拿到三维模型(如STP或IGES文件)后,首先要在CAM软件中进行加工路径编程,生成机器能识别的G代码。针对这种带有法兰和螺纹的零件,编程时要合理规划刀具路径,特别是内螺纹的铣削或攻丝路径、法兰面的平整度以及安装孔的定位。编程完成后,根据零件的强度和使用环境选择合适的金属材料(如铝合金6061、不锈钢304/316、碳钢或黄铜等),将符合尺寸的金属圆棒或方料牢固地装夹在机床的卡盘或夹具上,确保其在高速切削时不会发生位移或震动。
多序精密加工
加工过程通常分为粗加工和精加工两个步骤。首先是粗加工,机床使用较大直径的铣刀,快速去除零件毛坯大部分多余的余量,初步车削或铣削出法兰盘的外轮廓和中心大孔的基本形状,这个阶段效率优先,但会留下较厚的加工余量和较明显的刀痕。接着是半精加工与精加工,换用小直径的立铣刀、球头刀或专用的螺纹刀,对零件进行精细切削。机床会精准地加工出法兰安装孔、平面的平整度,并通过内螺纹铣削循环加工出光滑、公差严格(通常达到H7或6H级别)的内螺纹。在整个过程中,需要适时注入切削液来降低切削温度、润滑刀具并冲走金属碎屑,防止零件因热变形而影响尺寸精度。
精密后处理与检测
零件从机床上取下后,需要去除边缘锋利的毛刺和锐角,通常采用手工打磨或震动抛光机,确保螺纹口和法兰边缘平滑无毛刺。随后对零件进行严格的尺寸检测,使用卡尺、千分尺、三坐标测量仪或螺纹塞规,逐一核对内螺纹的尺寸、安装孔的孔距、中心孔的同轴度以及法兰面的平面度,确保各项公差满足设计要求。最后,根据产品后续的使用需求进行表面处理,如喷砂、阳极氧化、电镀或钝化处理,以提升金属件的耐腐蚀性和美观度,至此,一个高精度的金属零部件手板模型就完成了。