
 全景工厂
行业案例
CASE

行业/分类:其他手板模型加工
加工方式: 3D打印 使用材料: 树脂
最小精度: 0.05mm 生产周期: 2~7天
产品尺寸: 5cm*6cm*12cm
后处理: 染色
案例介绍
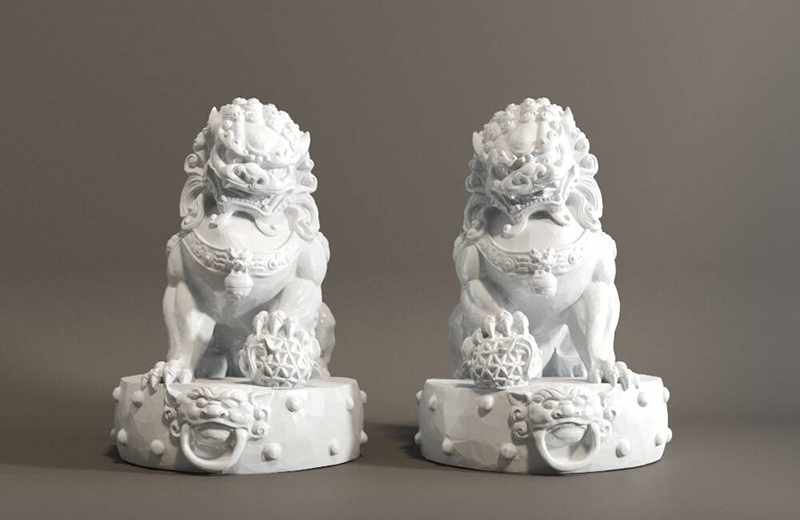
3D打印石狮子摆件手板模型的制作过程融合了传统雕塑艺术与现代增材制造技术,是一项兼具文化底蕴与科技含量的创作活动。从设计构思到最终成品,每一个环节都需要精心把控,才能呈现出既有传统韵味又符合现代审美的石狮子摆件。
设计阶段是整个制作的灵魂所在。石狮子作为中国传统文化的标志性符号,其造型有着严格的规制和丰富的象征意义。建模师通常选用ZBrush或Blender这类数字雕刻软件,以传统石雕为参照,逐步塑造出狮子的威严姿态。整体造型采用前肢直立、后肢蹲坐的经典坐姿,头部方正宽额,浓眉大眼,鼻孔张大,嘴巴微张露齿,表情既要威猛庄重又不失灵动。头顶的卷曲鬃毛层层堆叠,形成华丽的头饰效果,颈部佩戴的铃铛项圈上饰有精美的花纹,前爪下踩的绣球表面带有镂空网格纹理,底座圆形平台边缘点缀鼓钉,正面饰以兽面铺首衔环,这些元素共同构成了石狮子丰富的视觉层次。尺寸规划上,桌面摆件高度一般控制在150至250毫米之间,既能充分展现细节,又便于摆放观赏。壁厚设计为3至5毫米,内部中空,填充密度仅10%至15%,这样可以在保证结构强度的同时大幅减轻重量,底座则加厚至8至10毫米以确保稳固。
模型预处理阶段需要对数字模型进行细致检查和优化。将模型导入修复软件,排查破面、间隙和法向错误,确保模型水密完整。镂空绣球的网格结构必须封闭,细小部位如铃铛和铺首衔环的连接处要足够牢固。摆放方向的优化直接影响成品质量,石狮子通常直立打印,底座朝下接触平台,让层纹沿垂直方向分布,保证正面和侧面的光滑度。头部鬃毛、绣球、铺首衔环等悬空部分需要添加支撑,通过角度调整使支撑接触面位于隐蔽位置。对于超大尺寸或结构复杂的石狮子,可采用分件打印策略,底座、身体主体、绣球、铺首衔环分别打印后组装,分件处设计定位销和插槽确保精度。切片参数方面,层高设为0.08至0.12毫米的超精细设置,壁厚至少4至5层外壁,支撑密度60%至70%,精细区域打印速度降至每秒20至25毫米,以完美还原每一处纹理细节。
材料选择对最终效果起着决定性作用。白色PLA是最常用的首选材料,可以直接打印出纯净素雅的效果,后期再进行石材质感喷涂。大理石纹理PLA则更为便捷,打印完成后即呈现类似天然石材的质感,省去后期上色的繁琐步骤。对于追求极致细节的创作者,SLA光固化树脂是理想选择,它能清晰还原鬃毛纹理、项圈花纹、绣球网格等精微特征,表面粗糙度极低,几乎无需打磨。尼龙材料韧性好、耐磨损,适合制作大型摆件,且无需支撑即可成型复杂悬空结构。陶瓷PLA和金属PLA则提供了更具特色的选择,前者经高温烧结可获得真正的陶瓷质感,后者经抛光氧化处理后能呈现古铜色的金属光泽,非常适合传统石狮子的庄重气质。
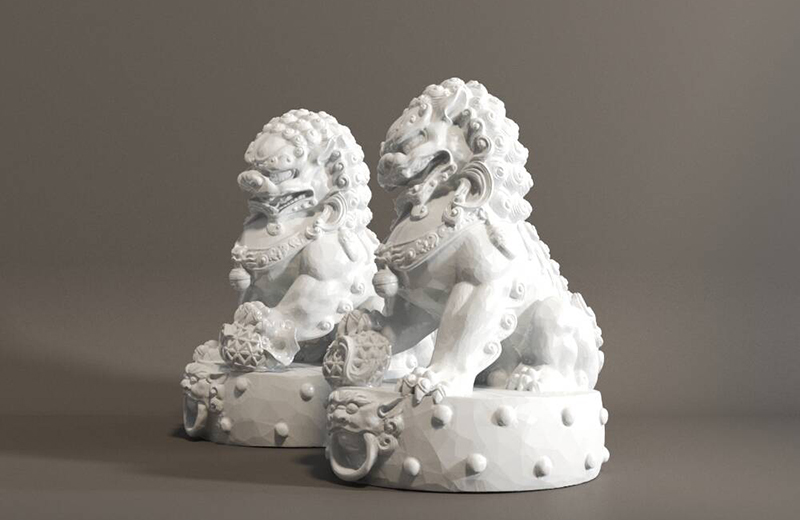
打印过程需要全程监控以确保质量。FDM工艺中,PLA的喷嘴温度控制在190至210摄氏度,热床温度50至60摄氏度,外壁打印速度每秒20至30毫米,冷却风扇全开以保证鬃毛、绣球等悬空部位的成型。SLA工艺的层厚可精细至0.025至0.05毫米,支撑密度高达70%至80%,打印后还需经过酒精清洗和UV二次固化。支撑去除是后处理的关键步骤,需用斜口钳小心操作,特别注意鬃毛根部、绣球网格、衔环连接处等脆弱部位,残留痕迹再用镊子、细锉刀或雕刻刀精细清理。
打磨抛光工序因材料而异。FDM打印件需用200至400目砂纸处理支撑接触处和层纹明显区域,面部和肌肉线条要轻磨保留雕刻感,最后以800至1200目砂纸精细抛光。树脂打印件则只需轻磨支撑残留,表面已足够光滑。仿古做旧是提升艺术感的重要环节,先喷涂石材质感底漆作为底色,再用干刷技法在凹陷处涂抹深色颜料增强立体感,用海绵轻拍浅色颜料于凸起部位模拟风化效果,缝隙处涂抹黑色或深褐色颜料表现岁月侵蚀的污垢,最后轻磨表面露出底层浅色形成自然磨损。上色方案多样,白色石狮子喷涂哑光漆保持素雅,青石狮子采用青灰色漆模拟传统质感,项圈铃铛等部位可喷涂金色漆增添华贵,也可用细毛笔手绘传统彩绘图案。完成后喷涂透明哑光保护漆,既防掉色又保持石材质感,户外摆放还需增加防紫外线和防水涂层。
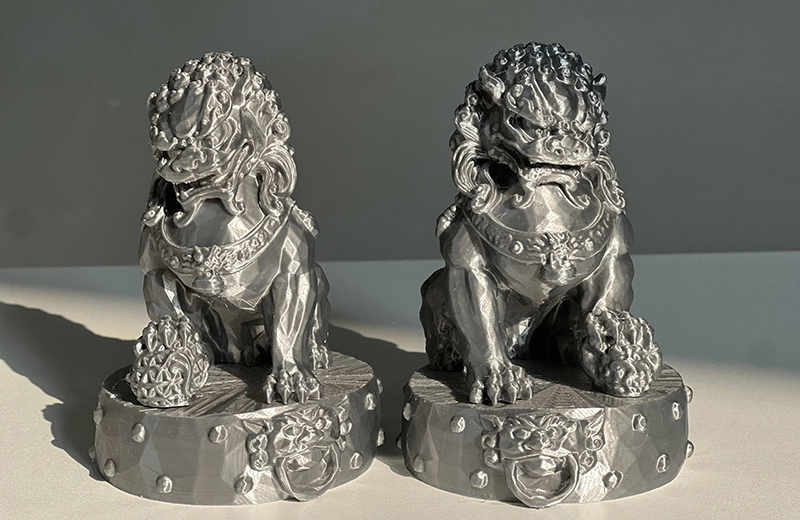
分件组装时,绣球置于前爪之间,铺首衔环粘贴于底座正面,使用专用胶水粘合后打磨接缝。底座内部可填充石膏、沙子或铅块增加重量降低重心,底部粘贴防滑垫增强稳定性。最终的品质检测包括外观检查和结构测试,确认比例协调、姿态威严、五官对称、表情生动、细节完整、上色均匀、做旧自然,同时验证重心稳定、不易倾倒、组装牢固。
3D打印技术为传统石狮子摆件的制作开辟了全新路径,既保留了深厚的文化内涵和艺术价值,又大幅降低了成本和周期,提升了可复制性。通过精心设计和工艺优化,3D打印石狮子完全可以媲美甚至超越传统手工雕刻的作品,成为连接古老传统与现代科技的桥梁。