
 全景工厂
行业案例
CASE

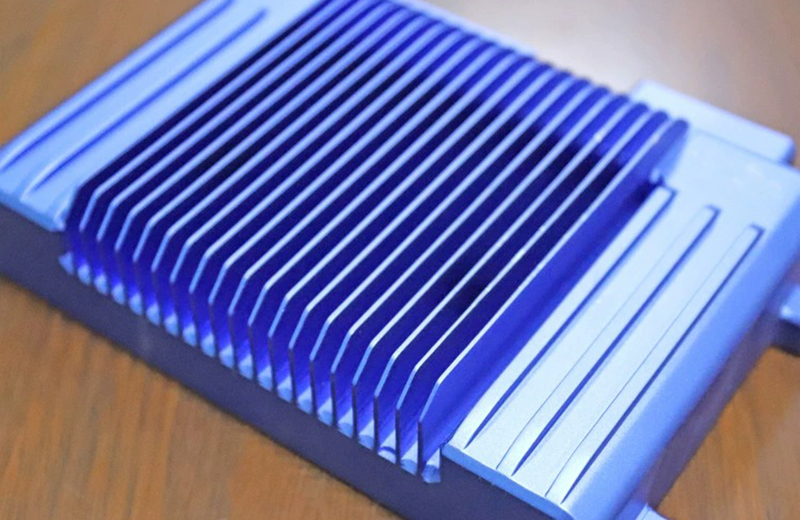
行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 铝合金
最小精度: 0.01mm 生产周期: 2~7天
产品尺寸: 40cm*30cm*8cm
后处理: 阳极氧化
案例介绍
CNC加工铝合金散热片手板模型的制造过程,融合了精密数控加工、材料热处理与高端表面工艺。针对外观呈现均匀蓝色的铝合金散热片,其制作流程在技术上有极其严苛的要求。
在材料选型方面,通常会优先选用导热性与加工性极佳的6063-T5或6061-T6铝合金。由于密集的散热鳍片属于典型的薄壁特征,极易在加工过程中发生翘曲变形,因此在编程下刀前,通常需要先对铝块进行去应力退火处理,以彻底释放材料内部应力,确保后续加工的绝对平整度。
具体的编程与加工工序是决定手板精度的关键。粗加工阶段,会使用大直径平底刀快速去除大部分余量。到了精加工阶段,则需切换较小直径的立铣刀,配合极低的单刃进给量进行分层铣削。这种动态切削策略旨在严格控制切削力,避免薄壁因受力而发生弹刀或共振,从而确保翅片具备绝对的垂直度和平整的表面光洁度。
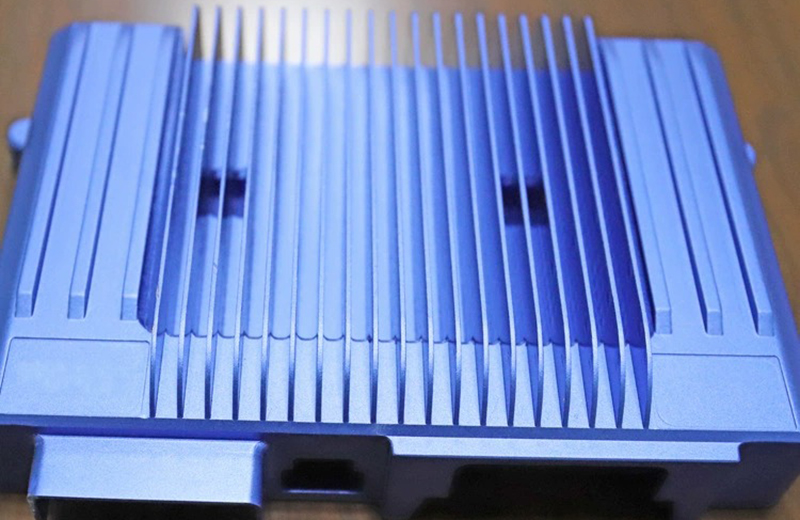
最终的质感得益于阳极氧化着色工艺。CNC加工后的零件必须先经过彻底的脱脂、碱蚀与喷砂处理,以去除切削痕迹。随后通过电解作用在表面生成一层致密的氧化膜并吸附蓝色染料。这不仅赋予了零件耐磨、耐腐蚀的物理特性,还能在物理层面提升辐射散热效率。
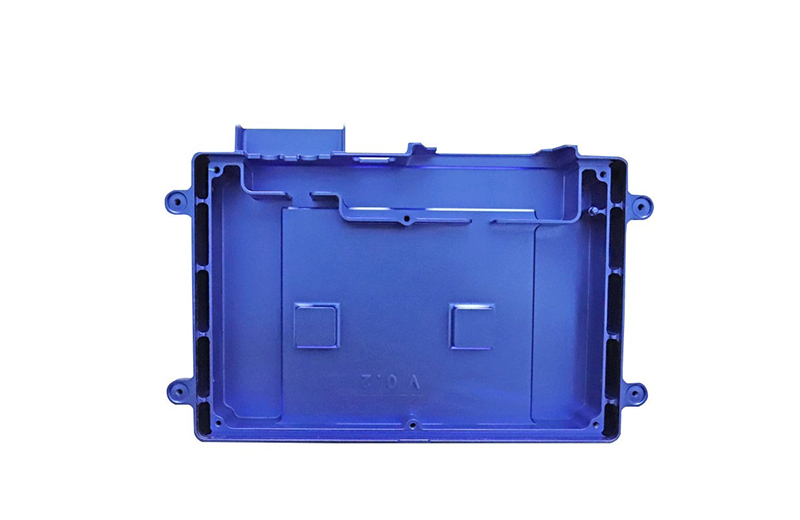
在手板打样阶段,设计阶段的DFM(可制造性设计)至关重要。一般建议鳍片的最小厚度不低于0.8mm,间距不小于1.5mm,否则加工时极易出现断刀现象,或在氧化环节发生脆断。此外,加工完成后的超声波清洗必须彻底,以防止微小铝屑残留导致氧化膜层出现黑点或漏色等表面瑕疵。