
 全景工厂
行业案例
CASE

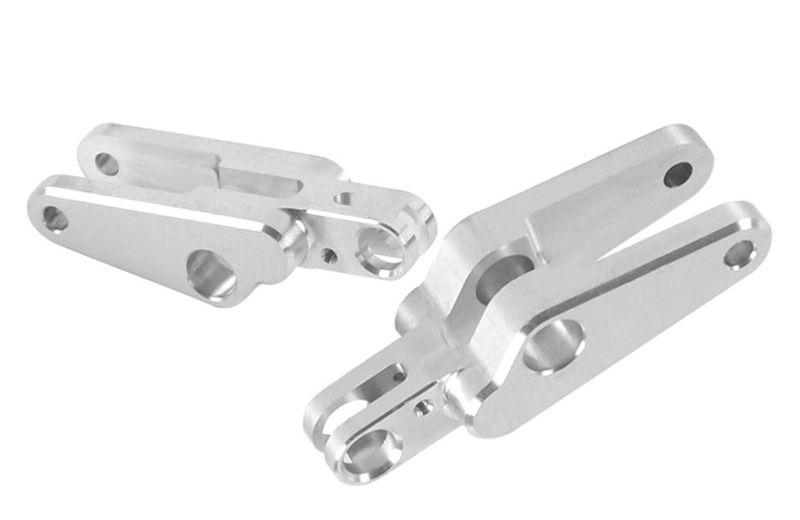
行业/分类:其他手板模型加工
加工方式: 压铸加工 使用材料: 铝合金
最小精度: 0.1mm 生产周期: 2~7天
产品尺寸: 15cm*5cm*4cm
后处理: 打磨
案例介绍
压铸加工汽车零件手板模型,本质上是按照量产压铸工艺制作小批量或单件验证样件,用来确认结构、装配、外观和工艺可行性。整个过程可以分为设计评审、模具准备、压铸成型、后处理、机加工与检测几个阶段。
前期设计阶段需要先明确零件用途,是用于装配验证、外观展示、功能测试,还是小批量试产。汽车压铸件常用铝合金,如ADC12、A380、A356等,部分轻量化件会采用镁合金AZ91D,外观要求高或尺寸较小的零件也可用锌合金。设计时必须考虑压铸工艺特点,包括壁厚均匀性、脱模斜度、分型面位置、浇口位置、排气和溢流槽布置,以及后期CNC加工基准面。对于手板模具,可以适当简化冷却系统和复杂滑块结构,但流道、浇口、排气和顶出机构仍需保留,否则很难真实反映量产时的填充效果。
模具准备阶段通常采用钢模或铝模。钢模寿命长、尺寸稳定,适合后续小批量试产;铝模成本低、周期短,更适合快速验证。模具制造完成后需要预热,铝合金压铸模具一般预热到150~220℃左右,再喷涂脱模剂,避免金属液与型腔温差过大造成冷隔、粘模或热裂。
压铸成型阶段先将合金熔炼至合适温度,铝合金通常在660~720℃区间,并进行除气除渣处理,以减少气孔和夹杂。随后通过压铸机将熔融金属高压高速注入模具型腔,注射压力常见在60~100MPa左右,具体根据壁厚和结构复杂度调整。填充完成后需要保压,以补偿凝固收缩,保压时间通常与壁厚相关,约按每毫米1秒左右估算。冷却后开模顶出,再切除浇口、流道和溢流槽。
压铸件下机后不能直接使用,必须进入后处理环节。先通过冲切、打磨、振动研磨等方式去除毛刺和飞边,再根据零件需求进行喷砂、抛光或抛丸处理。若压铸件存在疏松微孔,可能需要浸渗处理以保证密封性。对尺寸精度要求高的配合面、安装孔、螺纹孔和密封面,通常还需要CNC二次加工,预留加工余量一般控制在0.5~1.0mm左右,避免加工后变形。
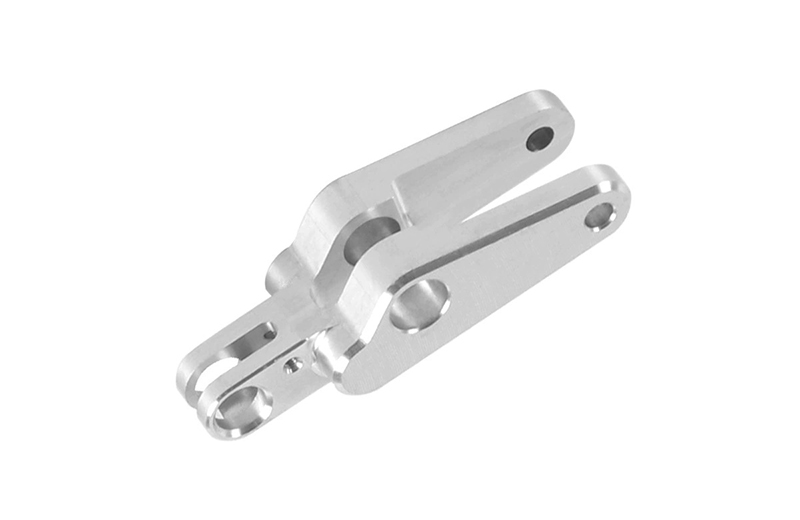
表面处理会根据零件功能选择不同方案。外观件常用喷涂、电泳或烤漆;铝合金功能件可采用阳极氧化提升耐磨和耐腐蚀性;对电磁屏蔽或导电性有要求的部位,可增加导电涂层或镀层。汽车压铸件还需重点控制分型线、浇口痕迹和表面流痕,避免在外观面上留下明显缺陷。
检测阶段通常使用三坐标测量关键尺寸,检查平面度、孔径、位置度和装配间隙;必要时进行硬度、拉力、气密性或装配测试。手板阶段尤其要关注气孔、缩孔、冷隔、变形和粘模等常见缺陷,这些问题往往与浇口设计、排气、保压时间和模温均匀性有关。
如果只是想快速验证外形和装配,也可以先用CNC铝合金或3D打印金属制作功能样件,再开压铸手板模具验证量产工艺;如果已经进入小批量试产阶段,则应尽早按照量产材料和模具结构制作压铸手板,这样更能暴露真实工艺风险。