
 全景工厂
行业案例
CASE

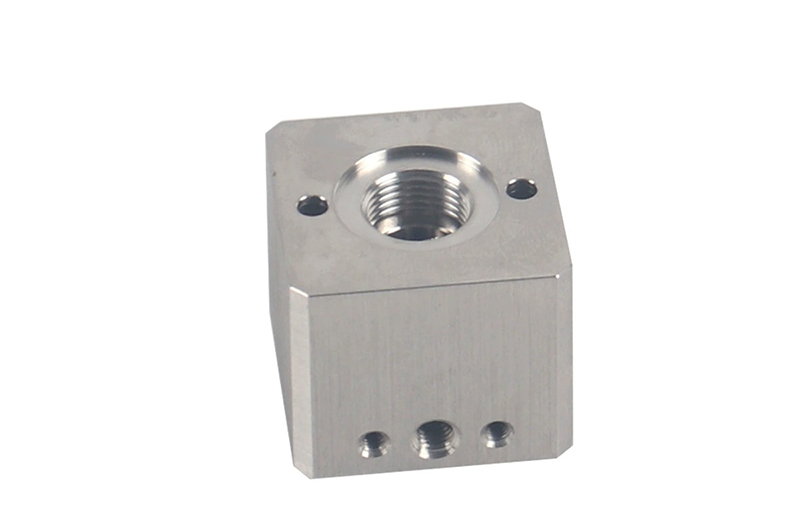
行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 铝合金
最小精度: 0.01mm 生产周期: 2~7天
产品尺寸: 4cm*4cm*4cm
后处理: 打磨
案例介绍
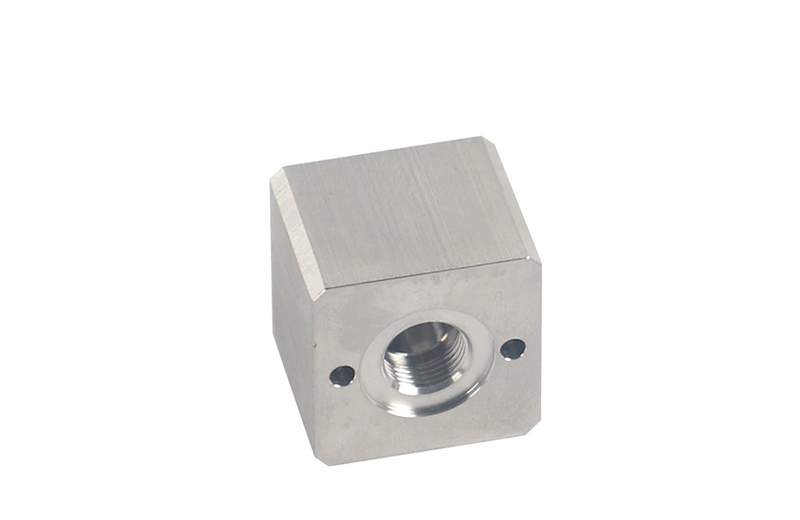
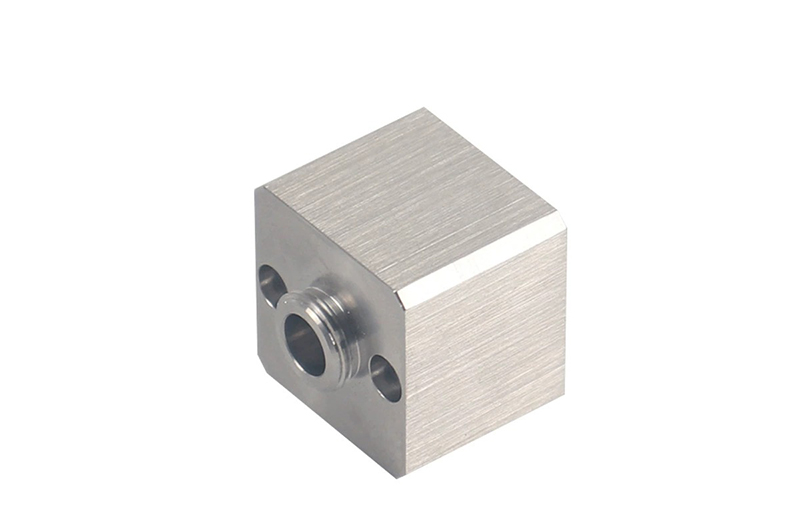
CNC加工非标零件手板模型的过程,是一个将三维数字模型精确转化为实体零件的工程化流程。针对您提供的这种带有沉头孔和侧面安装孔的金属方块(常用于液压阀块或传感器安装座),其制作过程尤为讲究精度与工序控制。
1. 图纸审核与工艺规划(DFM)
在正式加工前,工程师会对3D图档(如STEP、IGS格式)进行严格的可制造性设计(DFM)审查。
针对该类非标零件,首先会确定加工基准面和装夹方式。由于零件尺寸较小且带有侧面孔位,通常需要采用精密平口钳进行多面装夹。工程师会提前规划刀具路径,评估螺纹深度、沉头孔的R角(刀具半径限制)以及侧面孔与中心孔的位置度,确保设计符合铣削加工的物理限制。
2. 下料与基准面加工
选取尺寸略大于图纸规格的棒料或方坯(如6061铝合金、304不锈钢或黄铜)。
第一步是开粗与基准建立:通过铣削将材料的六个面加工至精确尺寸,确保各面互相垂直。对于精密非标件,必须保证底面和侧面与机台主轴的绝对垂直度,这是保证后续侧面孔位位置度的基础。
3. 精铣与特征加工
进入特征加工阶段,通常分为两到三次装夹:
端面特征加工:在第一面装夹状态下,先加工中心沉头孔。使用立铣刀铣削沉头平面,再使用中心钻和专用倒角刀加工引导锥面,最后通过螺纹铣刀或丝锥完成内螺纹加工。螺纹铣削相比传统丝攻,能有效减少切削应力,防止小件变形,且螺纹光洁度极高。
侧面特征加工:将零件翻转90度,以已加工的基准面贴紧夹具,加工两侧的通孔或螺纹孔。
4. 钳工后处理(去毛刺与倒角)
刚下机的零件边缘极其锋利,且刀路交界处会有微小毛刺。
非标手板必须经过精细的手工去毛刺工序。操作者会使用刮刀、油石和高目数砂纸,对零件的所有边棱进行倒角(C角)或倒圆(R角)处理。这不仅是为了安全,更是为了保证后续装配时没有金属碎屑卡入螺纹或配合面,影响密封性或安装精度。
5. 表面精饰与检测
根据设计要求进行表面处理。如果是铝合金件,通常会进行喷砂+阳极氧化(如图片中呈现的哑光金属质感);如果是不锈钢,则进行拉丝或镜面抛光。
最后,质检人员会使用高度规、螺纹塞规、内径千分尺和三坐标测量仪(CMM)对关键尺寸进行全检。重点检测螺纹的通止规测试、孔位的位置度以及各个平面的平面度,确保完全符合非标图纸的严苛公差要求。