
 全景工厂
行业案例
CASE

行业/分类:其他手板模型加工
加工方式: 3D打印 使用材料: 树脂
最小精度: 0.1mm 生产周期: 2~7天
产品尺寸: 14cm*4cm*5.5cm
后处理: 喷油
案例介绍
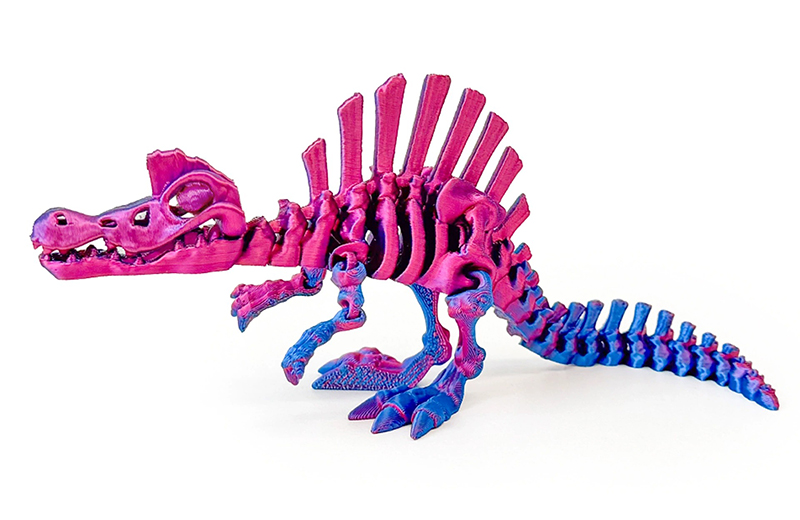
制作一款3D打印棘龙骨架手板模型,本质上是将复杂的三维数字设计通过FDM熔融沉积成型工艺转化为高精度实物的系统工程,整个过程涵盖数字建模、切片处理、精密打印与后处理四大核心环节,每个环节都直接影响最终成品的细节表现、可动灵活度与视觉质感。
首先是数字建模与关节设计阶段。设计师会使用ZBrush、Blender或Fusion 360等专业三维软件,依据棘龙的骨骼解剖结构构建高精度模型,重点设计头部、躯干、四肢及尾部的可动关节。为了保证拼装后的骨架能够灵活摆动且不卡顿,关节处通常采用铰链关节或球窝关节结构,并在连接位置预留0.1至0.2毫米的活动间隙,这个间隙既要保证转动顺滑,又要避免因间隙过大导致关节松垮晃动。建模时还需考虑打印可行性,比如肋骨、背刺等细长悬空结构的厚度不能过薄,否则打印时容易断裂或变形。
接下来是模型拆分与切片参数设置。棘龙骨架结构复杂,包含大量悬空的肋骨、背刺和尾部骨骼,直接整件打印难度极高,因此需要对模型进行合理拆分,将头部、躯干、四肢、尾巴等部件分别切片打印,再通过关节组装。切片时层高通常设置为0.1至0.16毫米,较小的层高能够呈现骨骼表面的精细纹理和边缘细节。由于肋骨和背刺存在大量悬空区域,必须添加树状支撑或点阵支撑,支撑与模型的接触面积要尽量小,这样拆除支撑时留下的痕迹更少,后续打磨工作量也更小。内部填充率一般控制在10%至20%之间,既能保证骨架具备足够的结构强度,又能有效减轻整体重量,避免关节因承重过大而变形。
实现图中粉色到蓝色的渐变上色效果,是这款模型的一大亮点。通常有两种技术路线:一种是使用双喷头或多色打印设备,在切片软件中根据模型不同区域分配粉色和蓝色耗材,打印机按照指令交替挤出不同颜色的材料,在色彩过渡区域通过混合挤出实现自然渐变;另一种是在单喷头设备上,通过切片软件精确控制两种颜色耗材在同一层内的挤出比例,使色彩从一端到另一端逐渐过渡。无论采用哪种方式,都需要在切片前对模型进行分色处理,确保渐变区域的边界清晰且过渡平滑。
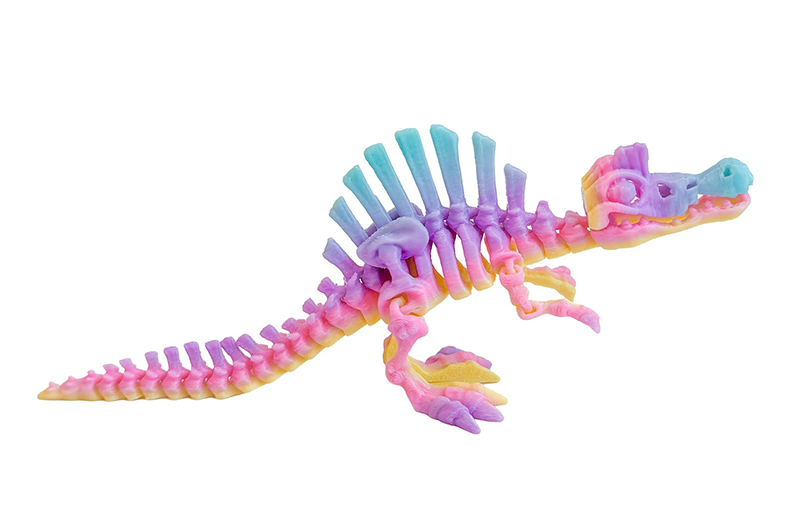
进入精密打印阶段后,材料选择至关重要。推荐使用PETG或PLA耗材,PETG韧性好、耐摔且打印时气味小,非常适合带有可动关节的骨架模型,日常把玩时不易因磕碰而断裂;PLA则色彩表现力强、打印稳定性高,适合对表面质感要求较高的展示模型。打印过程中,设备会严格按照切片生成的G代码路径逐层堆叠材料,由于关节结构复杂、支撑密集,整体打印周期通常较长,需要保持设备稳定运行,避免中途断电或耗材断裂导致打印失败。
打印完成后的后处理环节同样关键,甚至比打印本身更考验操作耐心。首先是支撑拆除,需要使用尖嘴钳和模型剪钳小心去除肋骨、背刺等悬空部位的支撑结构,对于关节缝隙处的支撑和溢料,更要细致清理,确保关节转动灵活无卡滞。接着进行表面打磨,从400目砂纸开始逐步过渡到2000目,手工打磨骨骼表面的层纹和支撑残留痕迹,使整体表面光滑平整,同时平滑颜色交接处的过渡,呈现出类似真实骨骼化石的细腻质感。如果打印自带的渐变效果不够理想,还可以通过喷涂透明底漆打底,再用丙烯颜料或模型漆进行局部补色,最后喷涂一层消光保护漆,既能提升整体质感,又能有效防止日常把玩时的掉色和磨损。
整个制作流程环环相扣,从建模时的关节间隙预留,到切片时的支撑优化,再到后处理时的精细打磨,每一步都需要结合FDM工艺特性进行针对性调整,才能最终呈现出细节丰富、可动灵活且视觉效果出色的棘龙骨架手板模型。