
 全景工厂
行业案例
CASE

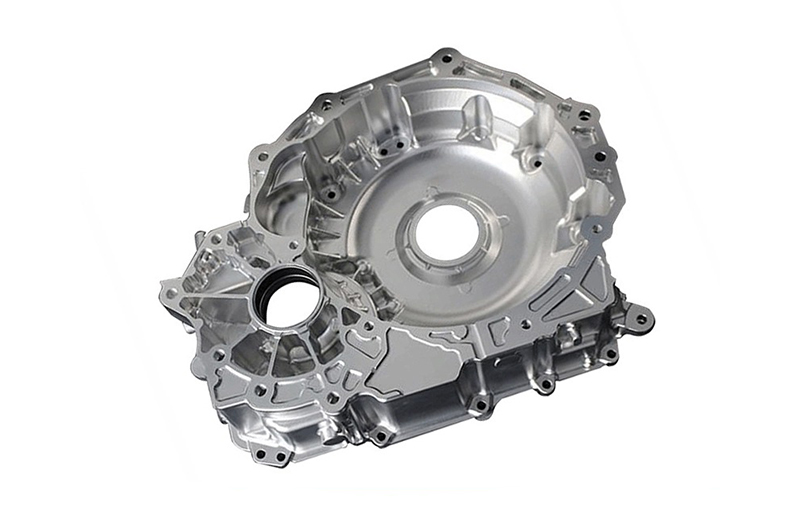
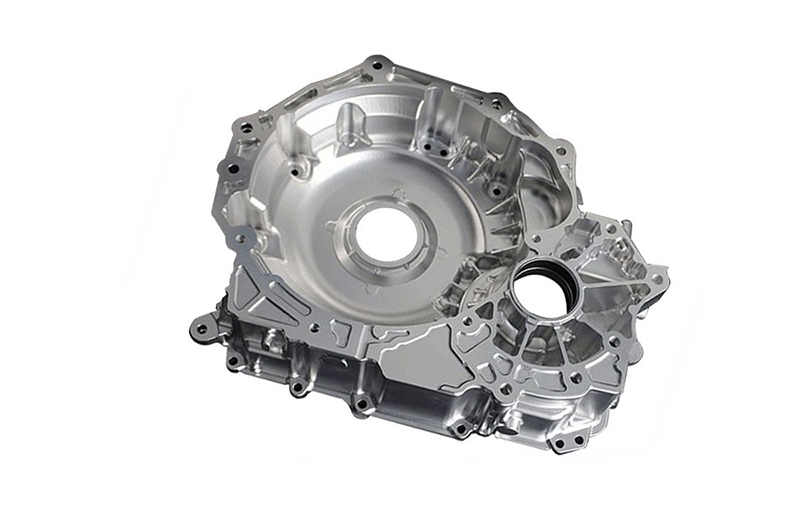
行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 铝合金
最小精度: 0.01mm 生产周期: 2~7天
产品尺寸: 45cm*40cm*30cm
后处理: 打磨
案例介绍
五轴CNC加工是解决复杂精密零件手板(如你提供的铝合金壳体)核心痛点(多面定位、深腔、复杂曲面、同轴度)的终极方案。其制作过程高度依赖数字孪生与精密工艺的结合。
审图与DFM工艺规划
工程师首先会对三维模型进行DFM(面向制造的设计)可制造性分析。针对壳体类零件,重点核对关键孔位同轴度、止口配合公差、分型面要求以及深腔和斜向螺纹的可加工性。根据模型特征规划整体工艺路线,明确是否需要拆件加工,并确定各个面的加工顺序,避免刀具干涉和装夹变形。
CAM编程与虚拟仿真
利用CAM软件进行复杂的多轴联动刀路规划。首先规划粗加工路径,快速去除大部分余量,通常预留0.1~0.3mm的精加工余量。接着进行半精加工释放材料内部应力,防止精加工时因应力变形导致精度超差。五轴编程的核心在于计算刀具的“刀尖点跟随(RTCP)”轨迹,确保在旋转轴摆动时刀尖始终精准贴合曲面。在正式加工前,必须在软件中进行1:1虚拟仿真,全面检查主轴、刀具与夹具之间是否存在碰撞干涉,优化切削姿态以获取最佳表面光洁度。
精密装夹与五轴切削
毛坯装夹是五轴加工的基石。对于不规则的铝合金壳体,常使用精密平口钳、真空吸盘或定制专用夹具,保证工件的高刚性固定和定位精度。上机后遵循“先粗后精”的原则,利用五轴机床的两个旋转轴(如摇篮式转台或摆动头)实现一次装夹完成多面加工。在加工深腔和侧壁时,通过倾斜刀具角度,可以使用更短、更刚性的刀具进行切削,极大减少了长悬伸带来的刀具振动和让刀现象。粗加工完成后,机床通常会进行在线测量,对工件进行位置补偿,再进行最终的光刀精加工。
钳工修整与品质终检
五轴CNC下机后的零件表面已经非常精细,但边缘交接处仍会留有微小的毛刺或刀痕,需进行钳工去毛刺、修配、打磨,并确认螺纹孔和止口的顺滑度。最终,精密手板会送入三坐标测量仪(CMM)进行全尺寸检测。对比三维模型的实际点云数据,严格验证关键尺寸、孔位、平面度和轮廓度,确认完全符合设计要求后,方可进行喷砂、阳极氧化、镭雕等表面处理并交付。