
 全景工厂
行业案例
CASE

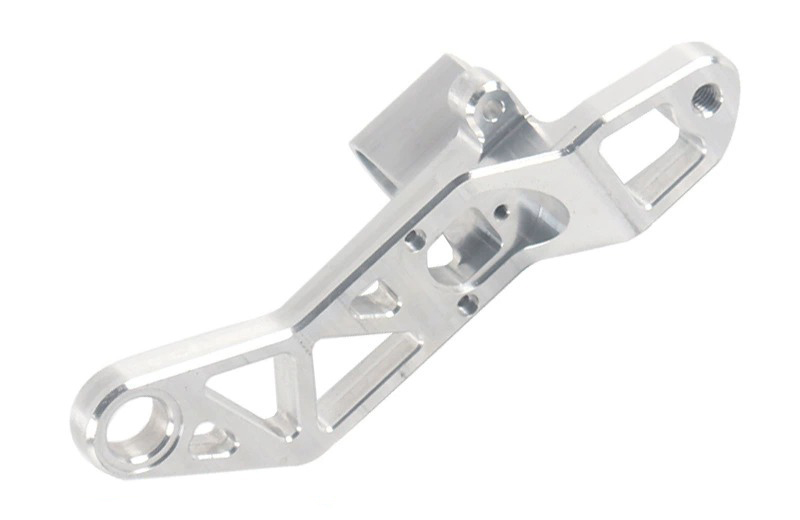
行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 铝合金
最小精度: 0.01mm 生产周期: 2~8天
产品尺寸: 16cm*4cm*5cm
后处理: 打磨
案例介绍
这个零件是一个非常经典的高精度铝合金机械手板,常见于航模舵机臂、精密连杆或自动化设备的关节连接处。这类带有镂空、多平面孔位和螺纹的零件,是检验CNC加工综合实力的“试金石”,因为它对装夹定位、薄壁加工和螺纹精度的要求极高。
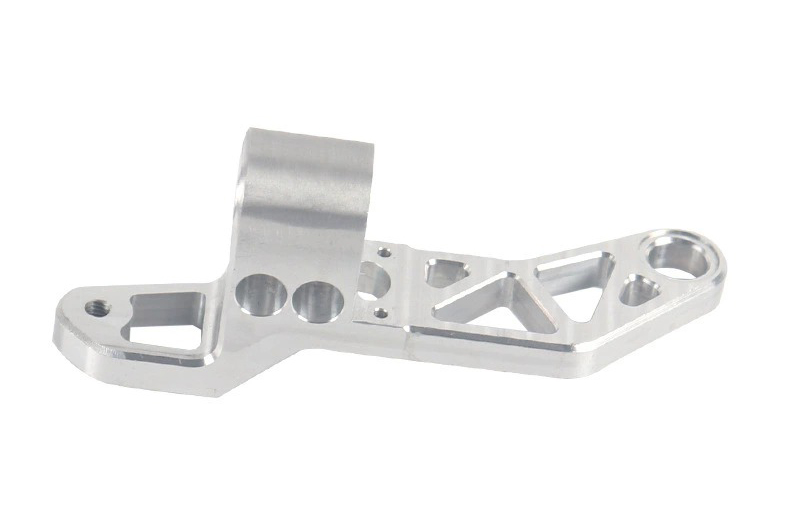
在加工这类复杂精密机械手板时,首要核心在于多面装夹与基准的统一。这个零件有圆孔、方孔、长槽以及分布在多个平面的螺纹孔,必须经过多次翻面才能加工完成。因此,必须先铣削出一个绝对平整的基准面,并以该基准面为“零位”进行后续所有面的加工。如果基准找偏,会导致不同面上的螺纹孔、销孔位置度严重超差,最终无法装配。由于零件带有镂空和减重槽,整体刚性较弱,加工时绝不能使用普通平口钳硬夹,必须车制与零件外形贴合的软爪,或者使用真空吸盘,均匀分散夹持力,避免零件在加工过程中被夹变形或留下夹痕。
其次,零件中间密集的三角形镂空和减重槽意味着存在极薄的筋位,这带来了薄壁镂空与深腔切削的挑战。铣削内部镂空和台阶时,绝不能一刀切到底,否则薄壁会因为受力不均产生“弹刀”、震纹甚至直接变形。必须采用分层铣削,将切削深度控制在极小的范围内,并配合高转速、低进给。对于内部深槽和小直角处,需要使用极细的加长硬质合金立铣刀。由于这类刀具悬伸量大,容易发生让刀,通常需要留足精修余量,最后用极小的步距进行光刀,以同时保证内壁的光洁度和垂直度。
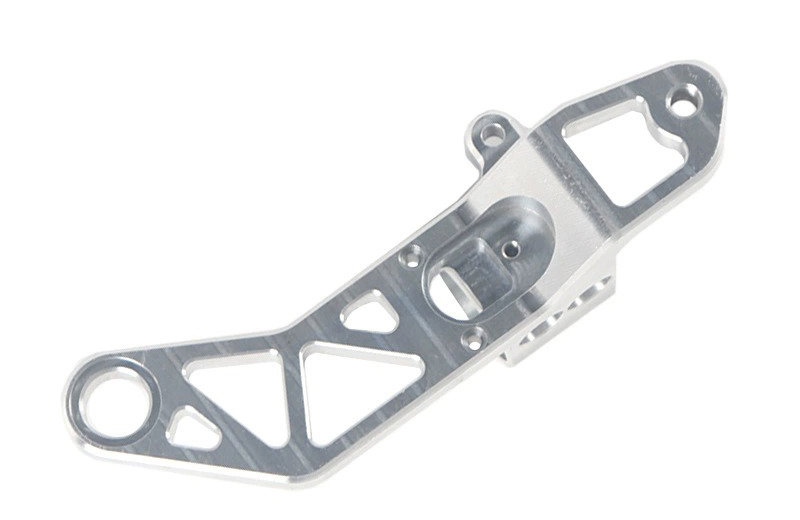
最后是精密螺纹与孔系加工的防失误处理。图中的小直径内螺纹和带倒角的圆孔是后续装配的关键。由于铝合金材质较软,直接攻丝容易滑牙或烂牙,必须先精确铣出或钻出底孔,并严格按照螺纹标准预留尺寸。同时,精密机械件最怕毛刺,螺纹孔口、圆孔内壁必须有标准的倒角。加工完成后,钳工必须使用专门的去毛刺刮刀和什锦锉,将孔口和镂空边缘的微小毛刺彻底清理,否则装配时会导致零件翘起、同轴度失效。此外,此类零件通常要求外观精致,最后一般会进行喷砂阳极氧化处理。因为喷砂会改变微米级的尺寸公差,所以在编程时就必须提前预留好喷砂余量。