
 全景工厂
行业案例
CASE

行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 铝合金
最小精度: 0.01mm 生产周期: 2~8天
产品尺寸: 3cm*3cm*7cm
后处理: 打磨
案例介绍
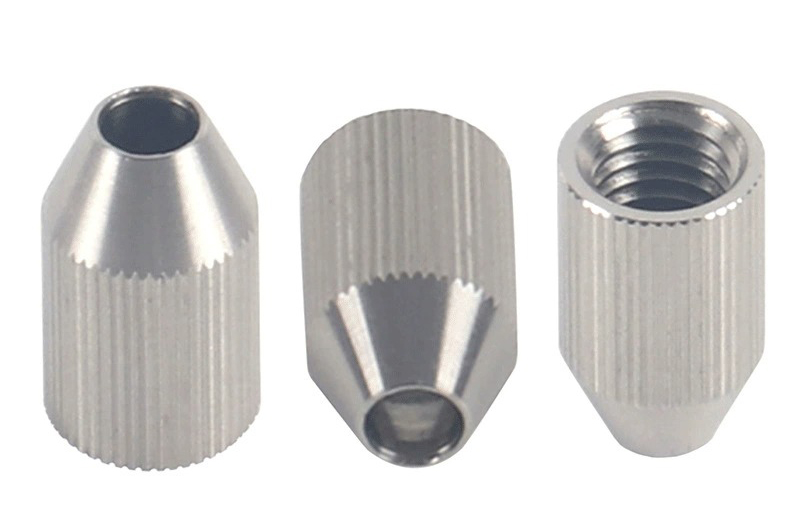
根据下图里的三个铝合金小零件,可以很清楚地看到它们共同的加工难点:外圈有密集的直纹滚花、两端有V型或锥形的倒角、且部分内部带有精密螺纹。这类小零件在手板制作中非常典型,虽然体积小,但涉及的CNC工序相当精细,完整的加工过程大致如下。
首先是备料与装夹设计。由于零件尺寸很小,通常会选取直径接近其外圆的铝合金棒料(如6061或7075)。最关键的一步是设计装夹方式,因为零件两头都要加工,且中间有滚花无法直接用三爪卡盘夹持,否则压痕会毁掉滚花表面。所以通常会先预留一段夹持柄,或者直接使用特制的弹簧筒夹(Soft Collets)来保护零件表面。
接下来是首序车削与外圆成型。将棒料固定在车床上,首先车削零件一端的端面,加工出底部的V型锥形和倒角,并钻出中心底孔。随后进行外圆精车,保证外圆直径的尺寸精度。完成一端后,将零件掉头,用筒夹夹持已加工好的光滑外圆,车削另一端面,加工出另一端的锥形、倒角或内螺纹底孔,并切断至最终总长度。
随后是核心特征——直纹滚花加工。图片中密集的防滑纹路,通常是在车床上使用单轴或双轴挤压滚花刀一次性成型的。这一步对主轴转速和进给速度要求极高,如果速度不匹配,铝件表面的滚花纹路就会发乱、重影甚至出现毛边。如果是极精密的滚花,有时会在CNC四轴铣床上用立铣刀分度铣削,以追求极致的纹理锐利度。
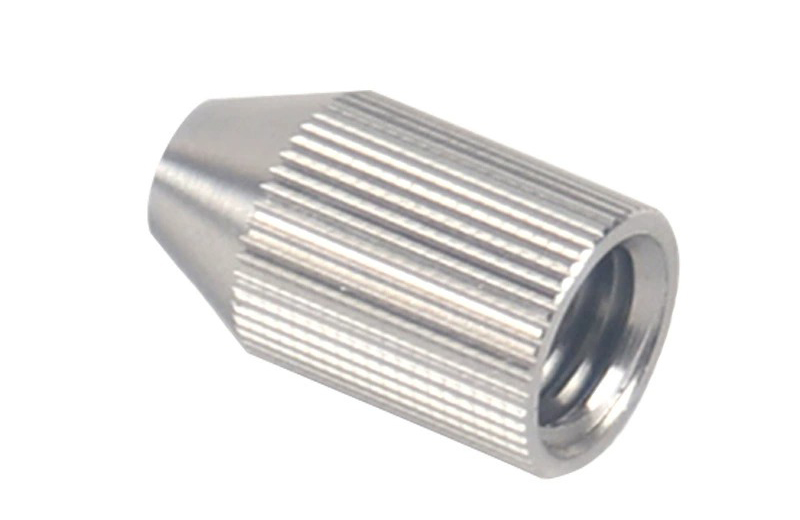
车削完成后,需要进行内孔精加工与攻丝。带有螺纹的零件(如右一)需要用中心钻、麻花钻和螺纹底孔钻依次开孔。由于零件壁薄,攻丝时必须极其小心,通常需要使用丝锥导正套,或者在带动力刀塔的车铣复合中心上直接攻丝,以防滑牙或孔位偏心。如果是左图那种锥形内孔,可能需要成型刀进行精细的车削或铰孔。
零件下机后需要人工钳工精修。刚下机的铝件滚花边缘会有锋利的毛刺,需要用细油石和百洁布小心翼翼地顺着纹路方向去毛刺,绝对不能破坏滚花的棱角。同时,端部的锐角也需要做微小的倒角(C角)处理,防止割手并提升装配顺畅度。
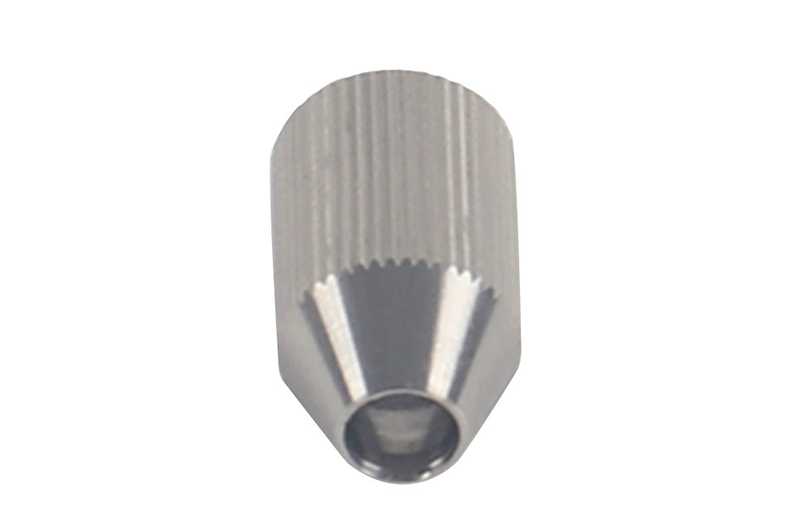
最后是表面处理与清洗。图片中的零件呈现出均匀的哑光金属质感,这通常是经过了喷砂或缎面拉丝处理。将精修好的零件放入喷砂机,用细号玻璃珠进行均匀喷砂,不仅能掩盖轻微的加工刀痕,还能提升外观档次。最后放入超声波清洗机彻底洗去油污和铝粉,一件高品质的CNC铝合金手板就完成了。