
 全景工厂
行业案例
CASE

行业/分类:其他手板模型加工
加工方式: 3D打印 使用材料: 树脂
最小精度: 0.05mm 生产周期: 2~8天
产品尺寸: 10cm*5cm*6cm
后处理: 喷油
案例介绍
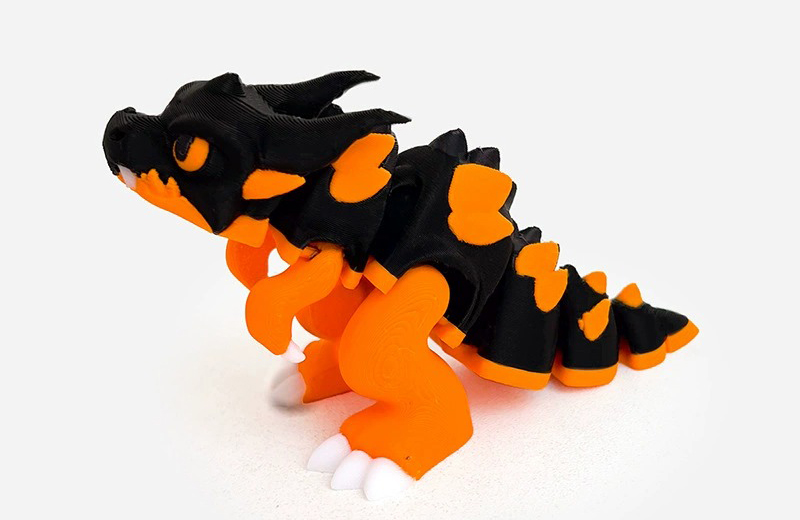
案例中的双色恐龙摆件,黑黄配色对比强烈,层纹清晰可见,造型包含大量悬垂、尖角和鳞片纹理,是典型的多色FDM打印作品。这类潮玩摆件从模型到实物的全过程可以按工序先后梳理如下。
建模阶段通常使用ZBrush、Blender或Nomad Sculpt这类数字雕刻工具完成。造型的有机感和表面纹理——鳞片排列、肌肉线条、眼睛凹陷——都在模型上直接雕刻。由于图片中黑色甲壳和黄色身体分色清晰,建模时有两条路可选:一是做成一体模型,靠打印中途换色实现双色效果;二是将黑黄部分拆成两个零件分别打印再组装。一体成型省事,但换色面容易拉丝;分件打印边界干净,后期还可以做插拔活动结构,可玩性更高。
建模时必须考虑打印可行性。霸王龙的下巴、腹部和尾巴下方都是典型悬垂区,超过45度的面就需要支撑。如果能调整姿态让大平面尽量朝上,可以大幅减少支撑用量。爪尖、角尖、牙齿如果做到完全尖锐,打印时尖端容易翘起或被刮刀撞断,实际建模时要给尖端留一个R0.2到0.3毫米的小圆角。牙齿如果要做成白色,建模时厚度不能小于1毫米,否则打印后一碰就断。
切片环节的核心是材料和参数。摆件对外观要求高,首选PLA或PLA+。PLA冷却快、悬垂表现好、层纹相对细腻,而且不翘边,适合复杂造型。ABS虽然强度好但容易翘,小摆件没必要用。
层高建议设在0.12到0.16毫米之间,层纹越细外观越精致。填充率10%到15%的蜂窝或网格就够了,摆件不受力。壁厚至少做三道轮廓线,大约1.2毫米,保证外壳不透光。支撑必须用树状支撑,接触面积小、好拆除,拆除后不留疤痕。打印速度降到50到80毫米每秒,高速容易导致细节糊掉和悬垂塌陷。
双色实现方面,如果设备有双喷头或AMS多色系统,自动切换效率最高,边界整齐无拉丝。如果是单喷头设备,就需要在指定层设置暂停指令,手动换料,换色面会有一条接缝线,但成本最低。
打印完成后是拆支撑。这是最考验耐心的环节。先用尖嘴钳从根部掰掉主支撑,再用笔刀或牙科工具小心清理接触点的残余。接触面留下的小疙瘩用400目水砂纸轻轻磨平。牙齿和爪子附近的支撑残留,用牙签或针挑出来,别用钳子硬掰,否则细部会断。
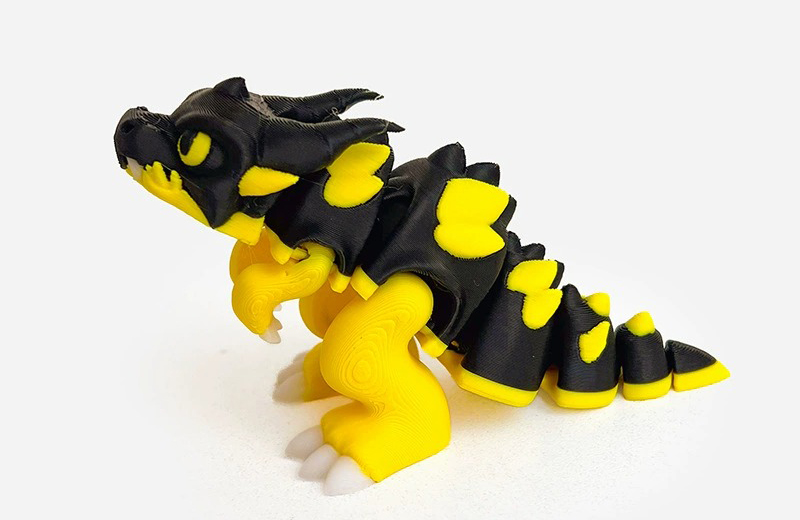
后处理决定了摆件的最终品质。图片中的效果是打印后直接展示,层纹完全裸露。如果想要更高品质,可以用400到800再到1200目水砂纸逐步湿磨,把层纹磨掉。但PLA磨完会露出内部填充结构,所以打印时外壳必须足够厚。磨完后喷一层灰色补土填充细纹,补土干后再用1500目砂纸轻磨,表面就能达到接近注塑件的平整度。
涂装方面,补土打磨平整后整件喷一层底色漆,干透后用遮蔽胶带遮住不需要变色的区域,再喷第二色。眼睛如果建模时是凹陷的,可以单独打印白色小圆片嵌入,也可以用笔直接手绘。最后喷一层哑光或半光保护漆封色。
层纹方向要顺着造型走。霸王龙的背部弧线如果和层纹方向垂直,看起来像横纹,视觉上不自然。摆放模型时可以稍微倾斜,让层纹顺着身体曲线延伸。底部贴板的大平面建议加5毫米裙边增加附着力,防止翘边。这类摆件一般高度在8到15厘米,打印时间约6到15小时。如果要做更大尺寸,建议拆分打印再组装,否则悬垂和失败风险会大幅增加。