
 全景工厂
行业案例
CASE

行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 不锈钢
最小精度: 0.01mm 生产周期: 2~8天
产品尺寸: 8cm*8cm*4cm
后处理: 打磨
案例介绍
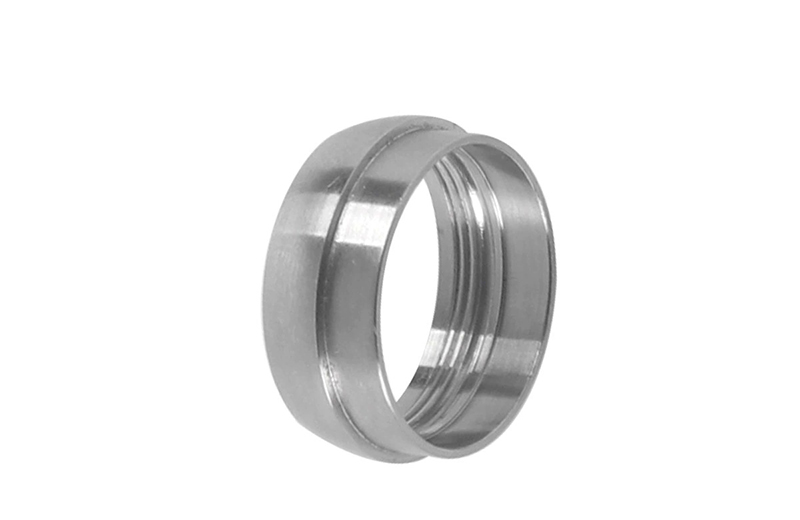
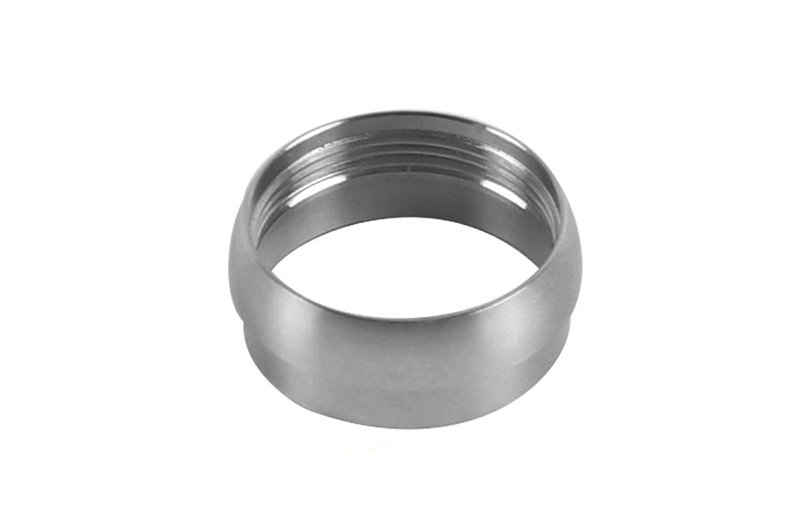
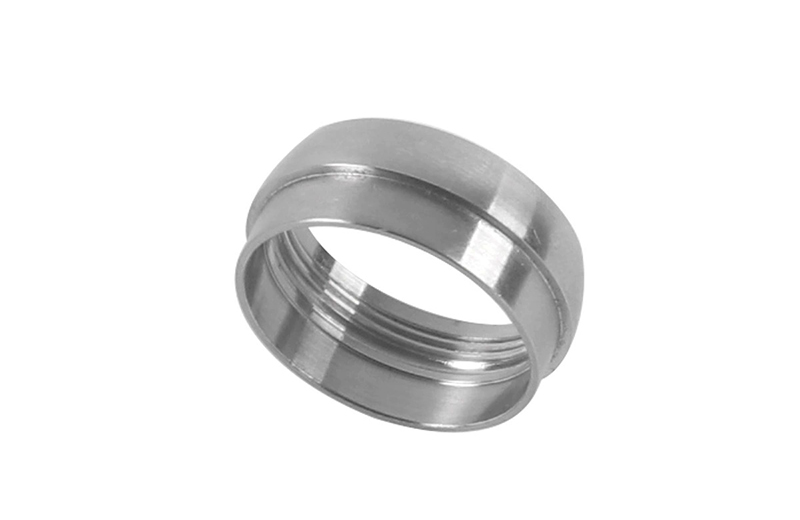
案例是一个典型的环形不锈钢非标件,外径有台阶和密封槽,内径加工了螺纹,两端面有倒角,整体属于薄壁回转体类零件。不锈钢CNC手板看似结构简单,实际操作中的坑比想象的多,主要集中在材料加工性、薄壁变形和螺纹精度这三个方面。
一、零件特征与加工路线
这个件的核心特征是薄壁筒形加内螺纹。不锈钢(常见牌号304、316或17-4PH)的加工难点在于导热性差、容易加工硬化、切屑韧性大粘刀。这些因素叠加在薄壁上,稍不注意就会出现尺寸漂移、表面拉伤或变形。
加工路线一般是:棒料下料→夹一头粗车外圆和内孔→掉头精车→切槽→车螺纹→切断。外圆的台阶和槽如果数量多,也可以考虑用纵切车床(走心机)一次成型,但对棒料利用率有影响。如果零件壁厚特别薄(小于1.5mm),粗精车必须分开,中间安排一次松夹释放应力,否则精车完一松开爪子尺寸就跑了。
二、装夹是薄壁不锈钢件的命门
三爪卡盘直接夹薄壁圆筒,夹紧力会让圆筒变成三棱形,加工出来看着圆,松开后弹回圆形,尺寸完全不对。解决办法有几个层次:
最基础的做法是用软爪,把软爪镗成和零件外径匹配的弧面,增大接触面积,分散夹紧力。夹紧力调到”刚好不打滑”即可,宁可多留一点精加工余量,也不要靠大力夹紧。
更稳妥的方案是做专用工装。如果批量不止一件,用弹性套圈或开缝套筒包裹零件外圆再夹紧,变形几乎可以忽略。对于内孔精度要求高的情况,也可以反过来:先以外圆定位夹紧,精车内孔和螺纹;然后再以精加工好的内孔套在涨芯上,精车外圆。这样内外圆的同轴度最有保证。
切槽和车螺纹时切削力突然增大,薄壁容易产生振纹。如果车床刚性不够,可以降低进给、减小切深,或者在零件内部塞一段橡胶棒或注满低熔点合金做临时支撑,加工完加热熔化取出。
三、刀具与切削参数
不锈钢车削选硬质合金涂层刀片,推荐正前角槽型,排屑顺畅。精车选锋利的修光刃刀片,表面粗糙度可以轻松做到Ra1.6甚至更好。
切削参数的基本原则是小切深、中进给、低线速度。304不锈钢的线速度一般控制在50-80m/min,进给0.1-0.15mm/rev精车。切深不能太小,否则刀刃在硬化层上摩擦而不是切削,会加速刀具磨损并恶化表面质量。
冷却液必须充分浇注,最好用高压内冷直接冲到刀尖位置。不锈钢加工区的温度比钢件高得多,冷却不到位刀片寿命断崖式下降,而且热膨胀会让加工尺寸在过程中漂移。
内螺纹用车削方式加工时,内孔刀杆的刚性是瓶颈。孔越小刀杆越细,越容易振。M12以下的内螺纹在不锈钢上车削风险较高,建议改用挤压丝锥(不需要排屑槽,不会产生切屑卡死的问题)或者先粗车螺纹底径再用成形刀精修。
四、螺纹加工的几个细节
图片中的内螺纹看起来牙数不多,可能是粗牙或梯形螺纹。不锈钢内螺纹加工有几个容易出问题的地方:
底孔直径必须准确。不锈钢攻丝时材料会回弹,底孔比碳钢要稍微大一点,否则丝锥卡死或螺纹牙形不完整。具体数值需要查对应材料和螺距的表,不能照搬碳钢的经验值。
盲孔螺纹的钻深必须大于有效螺纹深度,丝锥前端导向部分没有完整牙形,如果钻深不够螺栓拧不到底。一般钻深比有效螺纹深至少2到3个螺距。
螺纹车削时最后一刀只走精修不要留余量,否则牙侧会有毛刺和硬化层,装配时容易咬死。螺纹入口处倒角一定要均匀,不锈钢的螺纹咬合摩擦力很大,没有倒角第一圈就可能烂牙。
五、热处理与去应力
如果这个件用的是17-4PH这类可热处理不锈钢,手板阶段通常以固溶态或H900态交货。固溶态好加工但硬度低,H900态硬度高加工困难但接近使用状态。选材时要和最终量产状态尽量一致,否则手板验证的数据没有参考价值。
普通304/316不存在热处理问题,但切削残余应力会让薄壁件在加工完成后数小时到数天内缓慢变形。要求高的件在粗精加工之间需要停放一段时间,或者做一次低温去应力退火。
六、表面处理
不锈钢件一般不电镀,常见的表面状态有:
钝化:去除表面游离铁,提高耐腐蚀性,不改变尺寸,推荐大多数手板做这一步。
喷砂:表面均匀哑光,掩盖刀纹效果好,但会使尖角圆化、槽宽变小,有配合要求的面要提前遮蔽。
抛光/镜面:需要逐道打磨到800目以上再加抛光膏,工时很长,外观件才值得做。
电解抛光:表面光亮且去毛刺,对内孔和复杂形状也有覆盖能力,但会均匀去除几微米到十几微米材料,精密尺寸需要预留余量。
表面是车削后未经特殊处理的状态,刀纹清晰可见。如果要交付给客户做装配验证,这个状态已经足够;如果是外观评审件,至少做喷砂处理。
七、检验要点
薄壁环类零件用卡尺测量外径和内径很容易因为夹紧力变形而得到错误读数。正确做法是用千分尺测外径(千分尺的测力比卡尺小很多),内径用内径百分表或塞规。螺纹用通止规检测,通规能顺利旋入、止规旋入不超过两圈即为合格。
同轴度检验需要把零件放在V型块或芯轴上,用百分表打外圆跳动。如果内外圆是以不同工序分别加工的,同轴度超差的概率不低,需要在工艺设计时就用同一基准完成关键特征。