
 全景工厂
行业案例
CASE

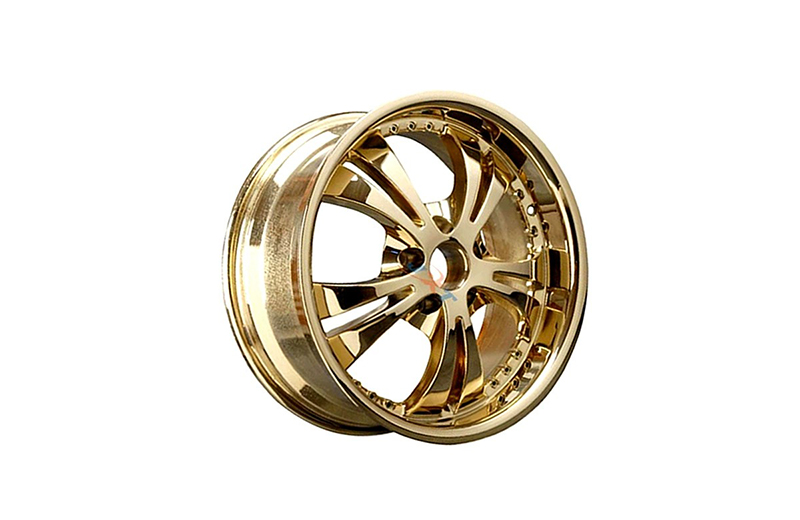
行业/分类:汽车手板模型加工
加工方式: cnc加工 使用材料: 黄铜
最小精度: 0.01mm 生产周期: 2~8天
产品尺寸: 50cm*50cm*23cm
后处理: 打磨
案例介绍
黄铜轮毂手板是CNC加工中兼具技术精度与视觉表现的典型代表。它看着简单——不过是一个回转体,加上几根辐条和一圈螺栓孔——但真正做下来才会发现,材料选择、装夹方式、多轴联动、薄壁防变形、以及最终表面粗糙度的控制,每一个环节都在考验加工方的基本功。
一、材料选择与毛坯准备
黄铜是所有金属中最易切削的材料之一,尤其是含铅易切削黄铜(如C3604),切屑碎、排屑畅、刀具寿命长。但黄铜刚性较低,薄壁件在夹紧力作用下容易弹性变形,加工时尺寸正常,松开卡爪后零件回弹,尺寸全部漂移。这是黄铜轮毂加工中必须贯穿始终的核心问题。
毛坯一般从圆棒料开始。根据轮毂的外径和宽度,选择直径略大于成品外径的黄铜棒,两端留足够的装夹余量和切断余量。如果轮毂直径超过棒料常规规格,则改用铸锻毛坯或环形料。
二、装夹:夹紧力是最微妙的变量
整个加工过程必须遵循一个原则:夹紧力越小越好,粗精加工分开,中间释放应力。
第一序用三爪卡盘夹住棒料一端,软爪镗成和棒料外径一致的弧面,增大接触面积。软爪硬度低,不会在黄铜表面压出痕迹,接触面吻合度高,夹紧力可以调到最低。粗车外圆、内孔、中心台阶,留单边0.3到0.5毫米的精加工余量。
第二序掉头,夹住已加工的一端。已加工面不能再被硬爪直接咬住,必须用铜皮或软垫片包裹,或者使用胀紧式芯轴从内孔定位。粗车另一端的外形和内腔后,进入精加工阶段。
三、车削:定基准和回转面精度
精车是决定轮毂回转面精度和表面粗糙度的关键工序。选用锋利的修光刃硬质合金刀片,正前角,刃口不能有缺口。线速度放到150到200米每分钟,进给降到0.05到0.08毫米每转,切深0.1到0.2毫米。这个参数下表面粗糙度可以轻松达到Ra0.8甚至Ra0.4,为后续抛光打下非常好的基础。
精车的顺序是先精车内孔和端面,再精车外圆。内孔和端面加工完成后,后续的所有加工都以这个内孔和端面为基准,这样可以保证轮毂的中心孔、PCD螺栓孔和辐条的径向位置全部同心。精车完成后不要立即松爪,先在机床上测量关键尺寸,确认合格后再松开。
四、铣削:辐条、深腔和螺栓孔
轮毂正面的辐条造型和装饰螺栓孔需要在四轴加工中心上完成。四轴绕轮毂轴线增加了一个旋转轴(A轴),可以通过旋转分度完成辐条的等角度分布加工。
加工前先做一个专用夹具——一根和轮毂内孔精密配合的芯轴,芯轴端面顶住轮毂中心面,用内六角螺栓从中心孔方向拉紧。轮毂被牢牢固定在芯轴上,夹紧力均匀分布在中心区域,不会让外圈薄壁变形。
辐条加工通常用球头铣刀或圆鼻刀。球刀适合做辐条表面的曲面过渡,圆鼻刀适合开槽和清角。从粗铣到精铣,刀具直径从大到小。辐条之间的深腔底部,大直径刀够不到,必须换更小的刀清角。
装饰螺栓孔的加工需要精确的角度分度。如果是5孔,每孔间隔72度,A轴旋转定位后用小直径钻头钻孔,再用锪钻做沉头。孔的位置度是关键,所有孔必须以中心孔为基准做极坐标定位,不能靠累积角度旋转。
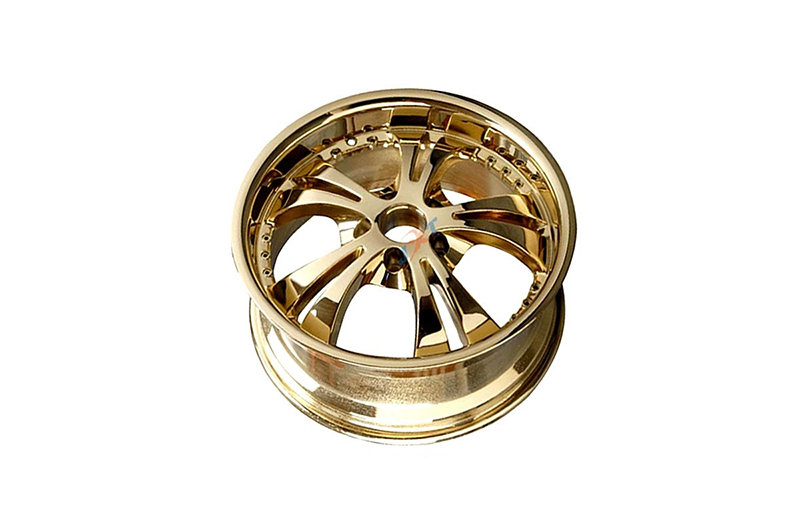
五、背面与内侧加工
轮毂的背面和内侧腔体同样需要加工。翻转零件重新装夹后,以已加工好的正面特征为基准定位,确保背面和正面的辐条对位准确。
内侧深腔的加工难点是排屑和刀具干涉。腔体深、开口窄,切屑排不出来会在腔内反复切削,导致表面拉伤和刀具崩刃。解决方式是选用内冷刀具,高压冷却液从刀尖喷出把切屑冲出来;同时分层切削,每层深度不超过刀具直径的三分之一。
六、表面处理:从刀纹到镜面
机加工完成后,表面是刀纹状态,粗糙度大约在Ra0.8到Ra1.6。从刀纹到镜面,需要经过多道打磨和抛光工序。
第一步用砂纸或千页轮从320目开始粗磨,去除刀纹和加工痕迹。然后逐步升级到600目、800目、1200目、2000目、3000目,每一道都要把上一道的痕迹完全消除。曲面和辐条根部是手工打磨的难点,平面可以用砂纸贴在平板上磨,曲面必须用和曲面吻合的橡胶磨头或海绵砂纸,否则会磨出平面。
2000目以上进入抛光阶段。用布轮配合黄铜专用抛光膏,从粗抛到细抛,转速控制在2000到3000转每分钟。抛光力度要轻,黄铜比较软,用力过大会在高点磨出平面,失去圆弧的饱满感。辐条边缘、唇边这些锐利处抛光时容易磨圆,需要格外小心。
抛光完成后,如果不希望黄铜随时间氧化变暗,可以喷一层透明的丙烯酸或聚氨酯保护漆。如果需要更持久的金色光泽和抗腐蚀性,可以电镀一层薄金或仿金(铜锌合金镀层),电镀层一般只有几微米厚,几乎不影响尺寸。
七、检验
黄铜轮毂手板的检验分三个层面。尺寸方面,外径、内径、中心孔径用千分尺和内径百分表测量,PCD孔距用三坐标或专用检具检测位置度,螺栓孔用通止规过检。外观方面,在均匀光源下观察表面是否有划痕、凹坑、桔皮纹,镜面反射是否均匀无变形。装配方面,如果手板要和真实车轴或展示架配合,必须做实物试装,确认中心孔和螺栓孔位全部对得上。