
 全景工厂
行业案例
CASE

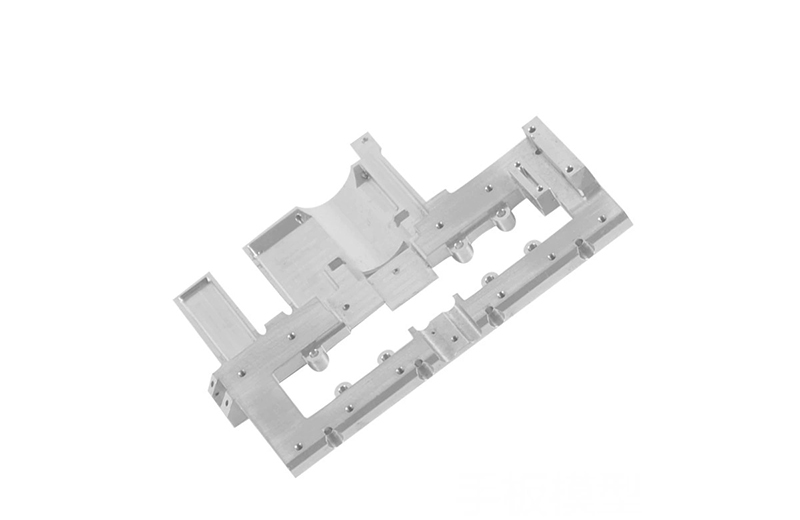
行业/分类:其他手板模型加工
加工方式: cnc加工 使用材料: 铝合金
最小精度: 0.01mm 生产周期: 2~8天
产品尺寸: 40cm*15cm*5cm
后处理: 打磨
案例介绍
拿到一张铝合金手板的图纸,或者像图里这样一个布满安装孔、定位销、加强筋和弧形凹槽的实物样板,很多没有经验的工程师第一反应是:铝合金那么好切,这东西有什么难的?实际上,铝合金手板加工的难点,从来都不在于切削本身,而在于如何在一块实心的铝板里,把大量材料掏空,同时还要保证留下来的薄壁不变形、密集的孔位不走样、多道工序后的尺寸不漂移。这是一场在应力、夹紧力和热变形之间寻找微妙平衡的较量。
材料选择往往是决定成败的第一步。铝合金手板最常用的牌号是6061和7075。6061是行业里的多面手,加工性能极佳,阳极氧化后的色泽均匀稳定,是绝大多数结构件和定位治具的首选。而7075虽然强度直逼普通钢材,适合高刚性的受力结构件,但它的切削阻力更大,阳极氧化后颜色容易偏暗。选材时必须贴近未来的量产状态,如果为了图便宜或者库存方便随意更换牌号,最终做出的手板在重量、质感和配合度上就会与量产件脱节,失去验证的意义。此外,板材在轧制过程中产生的纹理方向性,也会导致沿不同方向加工时变形量有微小差异,对于高精度要求的手板,下料时就需要明确标注材料的纹理方向。
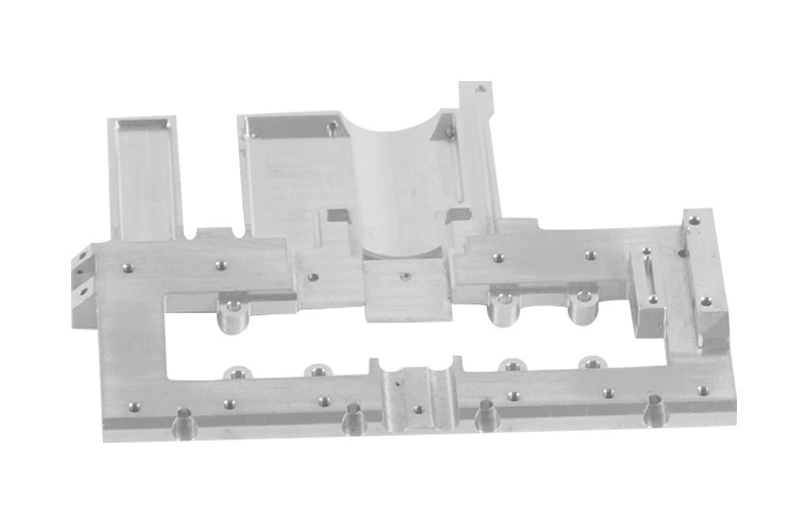
装夹是铝合金手板加工中最容易被轻视,却也是最容易翻车的环节。铝合金的刚性远低于钢,当虎钳用力夹紧毛坯时,零件实际上发生了肉眼难以察觉的弹性变形。如果在夹紧状态下把尺寸加工得严丝合缝,一旦松开夹具,零件回弹,原本合格的尺寸就会全部超差。面对图中这类大面积镂空的复杂结构件,夹紧力的控制必须极为谨慎。粗加工时可以使用平口钳夹持外轮廓,但对于精加工阶段,尤其是薄壁区域,必须通过制作专用的软爪、在接触面垫铜皮,或者使用真空吸附工装来增大接触面积,确保夹紧力均匀分布,避免局部受力导致的形变。
这就引出了CNC加工铝合金的一条铁律:粗加工和精加工必须彻底分离。粗加工的目的是用大刀具、大切深、高进给快速去除大部分余量。这个过程伴随着巨大的切削力和发热,零件内部会积蓄严重的残余应力。如果为了赶时间,在粗加工后直接换上精加工刀具继续干,等零件完全冷却、应力释放后,精心加工出的精密面早就面目全非了。正确的做法是,粗加工完成后松开夹具,让零件自然冷却甚至放置一段时间以释放内应力,然后再重新定位,用小切深、小进给进行精加工。最后几刀的余量通常要控制在零点一到零点二毫米,一刀光整,避免反复进刀在表面留下振纹。
图中的零件包含了大量的薄壁和细长的加强筋,这是变形的重灾区。薄壁在刀具的挤压下极易产生让刀和振动,导致尺寸忽大忽小,表面出现波浪纹。加工这类特征时,切削参数必须调得极轻,切深绝不能超过壁厚的三分之一,并且要选用极其锋利的刀具。任何微小的刃口磨损都会导致切削力成倍增加,进而引发薄壁颤动。加强筋的加工路径也极有讲究,刀具应该从根部向顶部逐层推进,且两侧的侧面要交替切削,以平衡两侧的切削应力,防止加强筋向一侧弯曲。
多孔位是这类结构件的另一大特征。安装孔和定位销孔的位置度直接决定了后续装配的生死。对于高精度的销孔,绝对不能指望直接用钻头一步到位。标准的流程是先用中心钻精准定位,接着用钻头钻出底孔,最后必须使用铰刀或镗刀进行精加工,才能确保孔径的公差和极高的圆度。螺纹孔的加工同样需要步步为营,攻丝前的底孔直径必须分毫不差,对于深度超过孔径三倍的深盲孔,攻丝时要采用分层进给,并及时清理切屑,否则极易折断丝锥。
刀具的选择与路径规划是体现操作者功底的隐性环节。加工铝合金极易产生“粘刀”现象,尤其是高锌含量的牌号。一旦切屑粘在刃口上,就会在已加工的精密面上拉出深深的划痕。因此,必须选用前角大、刃口锋利、排屑槽深的大螺旋角铣刀,并配合充足的切削液进行冲刷冷却。刀具路径的设计要尽量避免直角急停急转,转角处必须做圆弧过渡;型腔加工优先采用螺旋下刀,减少刀具的轴向冲击;外轮廓精加工则应采用顺铣一刀流,确保表面质量的均匀一致。
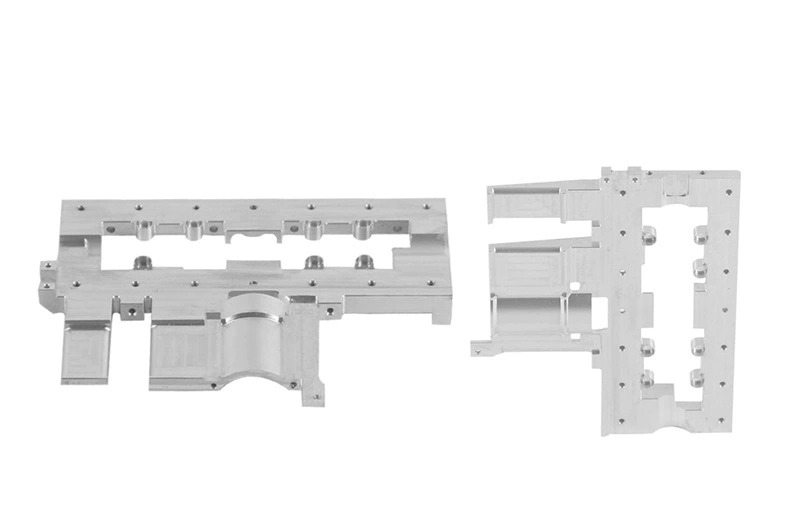
当机械加工完成,零件距离最终交付还差关键的一环——后处理与检验。铝合金手板最常用的表面阳极氧化,会在零件表面形成一层致密的氧化膜,不仅美观还能防腐蚀。然而,这层膜是有厚度的,通常在8到15微米之间。如果不提前预留余量,氧化膜就会把原本配合严密的孔位或台阶直接填死。因此,有配合要求的特征在加工时必须主动放大零点零二到零点零三毫米,或者在氧化时进行专门的遮蔽处理。
交付前的最终审视,绝不能仅仅停留在三坐标测量仪的数据报告上。刚下机床的零件内部往往残留着不均匀的热应力,在常温下放置两到四个小时后,尺寸才会彻底稳定。检验者必须在标准光源下,用手去触摸每一个棱角,用眼睛去寻找氧化膜下的刀纹与划痕。更重要的是,要把这个铝合金手板与它所有的配合件放在一起进行实物试装。因为在工程世界里,只有当所有的孔位都能顺畅地穿入螺栓,所有的台阶都能严丝合缝地贴合时,这个手板才算真正完成了它的历史使命。