
 全景工厂

微信客服

在线客服
3d打印螺丝孔注意事项
发布时间:2026年10月26日
3D打印的螺丝孔是手板装配里返修率最高的特征之一。问题往往不在于“能不能打出来”,而在于打出来看着像螺纹,一拧就滑牙,或者装上去用两次就松了。核心原因在于:螺纹是一个对尺寸、牙形和材料强度同时敏感的特征,而3D打印在这三项上都有先天短板。因此处理思路通常是尽量别直接打印螺纹,而是把“孔”和“螺纹”分开解决。
直接打印螺纹。这种方式只适合螺距较大的粗牙,一般M6以上、螺距1mm以上才有把握。M3、M4这种小螺纹,牙高本身只有零点几毫米,被层厚一切分,牙形基本所剩无几,而且层间结合弱,拧入时很容易整圈剥离。如果非要直接打印,牙形要设计成简化梯形或方形,避开标准60°三角牙的尖底,给打印留出容错空间。
预留底孔后攻丝。这是金属件和大部分工程塑料件的稳妥做法。打印时只打光孔,后期用丝锥攻出螺纹。这样牙形完整、同轴度好,而且坏了还能重攻。PLA比较脆,攻丝时容易崩牙或开裂,建议用锋利的机用丝锥、低速并加切削油;ABS、尼龙、POM的表现更好。底孔直径必须按标准查表,不能凭感觉。
热熔嵌件(热压螺母)。对于需要反复拆装或承受较大载荷的位置,这是最可靠的方案。铜质或不锈钢滚花嵌件通过加热压入预留孔中,冷却后抱紧,螺纹强度接近金属本体。预留孔要比嵌件外径略小零点几毫米,压入时必须保证绝对垂直,一旦歪斜便无法挽救;背面还要留出0.5到1mm余量,防止压穿。
自攻螺钉。适合不受大力的塑料件固定。孔径取螺钉小径的80%到90%,先钻导向孔再拧入,扭矩要严格控制。缺点是拆装几次后螺纹就会失效,属于一次性或低次数方案。
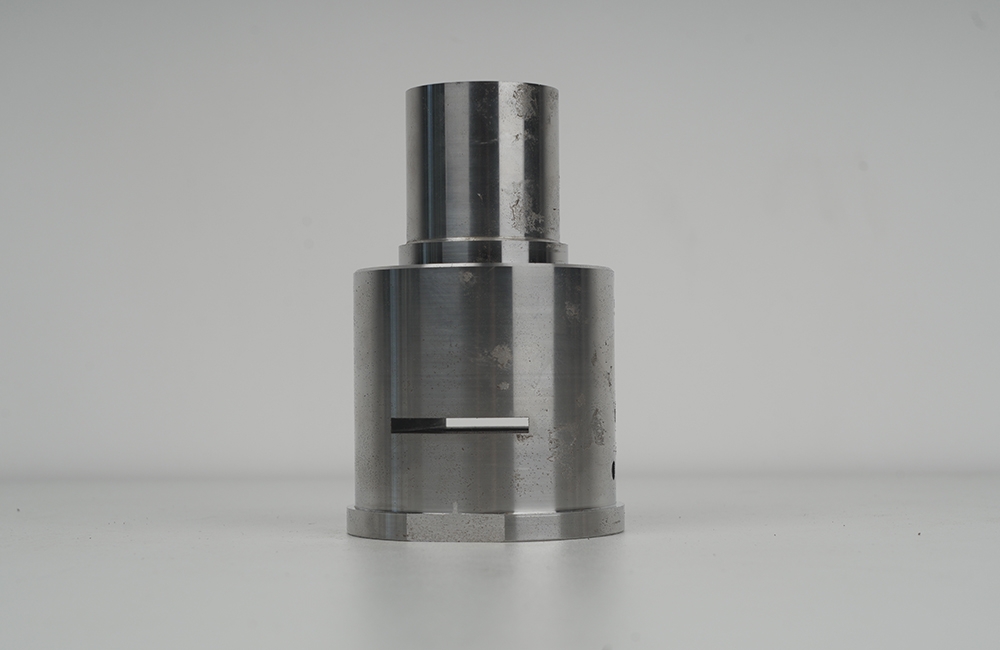
螺纹轴线竖直(沿Z向)打印时,每一层画一个圆环,牙形由层层堆叠而成。问题是牙顶会被层厚“台阶化”而变圆,牙侧粗糙,且受力方向正好垂直于层间结合面,拧入时的径向胀力很容易把孔撑裂。
螺纹轴线水平放置时,孔的上半圆是悬垂,必须加支撑。支撑拆掉后内壁会留下接痕和毛刺,牙形遭到破坏,孔径也容易偏小或变成椭圆。
综合来看,竖直打印配合后期攻丝或压嵌件是最稳的组合。如果只能直接打印螺纹,优先选择竖直方向,并把螺距加大一档以换取牙形完整度。
FDM的内孔在冷却收缩和材料挤出的共同作用下,成品通常比模型小0.2到0.4mm,具体数值取决于材料、层厚和挤出倍率。光固化树脂存在固化收缩,需要按材料商提供的缩放系数整体补偿。SLS尼龙除了收缩,粉末烧结还会让内孔边缘圆化,有效孔径进一步减小。
因此不能指望一次到位。稳妥的做法是先打一块带不同孔径的测试片(比如从2.8mm到3.4mm每隔0.1mm一个孔),实测后找出能顺利通过目标螺钉或丝锥的那一档,再把这个补偿值反推回模型。同一台机器换了材料或喷嘴后要重新测,因为参数漂移很常见。
在薄壁上直接开螺纹孔几乎必然开裂。塑料件的通用经验是:螺纹孔周围的凸台外径约为公称直径的两倍,凸台根部加圆角,侧面接加强筋过渡到主壁。凸台高度至少保证有三到五圈有效螺纹啮合,太短吃不住力,太长则最后几圈不起作用还容易卡屑。
如果是通孔配螺母,要在背面留出扳手空间或设计防转结构。沉头孔的角度(90°或82°)用打印很难做准,斜面容易塌,要求高的话建议后期用锪钻加工到位。
打印螺纹承受的拉拔力和拧紧时的径向胀力,方向都垂直于层面,这正是材料最弱的方向。所以一个经验判断是:凡是需要长期受载、需要反复拆装,或者装在震动部位的螺纹,都不要依赖打印出来的牙形,改用嵌件、贯穿螺栓加垫片螺母,或者干脆局部改成CNC加工。
另外要注意,自攻螺钉拧入塑料凸台时会产生很大的环向应力,凸台外侧如果有尖角或壁厚突变,很容易从这里开裂。凸台外圆一定要倒角或加筋分散应力。
这一条经常被忽略。化学抛光或蒸汽熏蒸会让孔壁材料流动,孔可能缩小甚至直接被流平的树脂封死,盲孔底部尤其容易积液凝固。喷砂会让孔口圆化、孔径轻微变大,密封面的配合性质随之改变。阳极氧化等表面处理会在内孔两侧同时成膜,对于±0.02mm级的精密配合孔来说,十几微米的膜厚足以让轴插不进去,必须在加工时预留膜厚余量。
因此,有公差要求的螺纹孔和配合孔,原则上所有表面处理之后不再加工,或者提前遮蔽、留余量后期精修。
打印件的牙形本来就不标准,通规能过只代表“能拧进去”,不代表承载能力够。比较完整的验证顺序是:先用通止规看牙形基本合格,再用实际螺钉按目标扭矩拧入,观察有没有开裂、有没有明显阻力突变,最后做拉脱测试或反复拆装测试看衰减情况。盲孔还要注意有效深度——丝锥和钻头前端都是锥形的,盲孔钻深必须大于有效螺纹深度,否则螺栓拧不到底。
孔口倒角也不能省。一个均匀的导入倒角,能大幅改善装配手感并减少第一圈烂牙的概率。
上一篇: 3d打印薄壁怎么处理
下一篇: 3d打印创意模型注意事项
微信客服
在线客服