
 全景工厂

微信客服

在线客服
3d打印创意模型注意事项
发布时间:2026年10月27日
创意模型和工程件走的是两套逻辑。工程件的第一约束是”能不能用”,创意模型的第一约束是”好不好看”,这决定了打印参数、支撑位置、后处理方式全部要重新排布。很多做惯了结构件的人转做潮玩、艺术摆件、文创礼品时,最容易犯的错就是用工程思维去砍造型——因为某个悬垂难打就把创意改掉,结果打出来一个安全但平庸的东西。正确的做法是保住造型,把难度转移到工艺和分件上。
创意模型的价值往往就在夸张的比例、飞扬的衣纹、悬空的肢体、密集的鳞片和毛发这些”不合理”的地方。建模阶段(ZBrush、Blender、Nomad Sculpt 这类雕刻工具)需要边做边和打印工艺谈判,而不是做完再想办法。
谈判的底线只有三条。第一是悬垂:超过45度的面需要支撑,但支撑点会留痕,所以要么调整姿态让大面积朝上,要么接受在隐蔽处留支撑。第二是最小壁厚:细到极限的飘带、发丝、指尖,在FDM上低于0.8毫米就基本打不实,光固化低于0.3毫米会脆断,这些部位要么加厚,要么改成另件后装。第三是尖端:完全尖锐的角、牙、爪在打印中会翘起,在后处理中会被刮断,建模时给一个0.2到0.3毫米的小圆角,视觉上看不出来,成功率却高一大截。
还有一条常被忽略的是尺度感。屏幕上看着漂亮的密集纹理,缩到8厘米高的摆件上就会糊成一片;反过来,大尺寸雕塑如果细节密度不够,远看会显得空。建模时要按实际成品尺寸去看细节,而不是按软件默认单位。

创意模型很少能一体打印成功,拆件是常态。拆件的逻辑要顺着造型走:接缝藏在结构转折处、颜色分界处、衣褶凹陷处,或者干脆设计成插拔接口做成可换配件。接缝如果落在光滑曲面的正中间,后处理磨平再补漆也会留下色差。
拆件时给每个接口留定位销或榫卯结构,靠”手感对齐”拼装几乎必然错位。粘接面要设计成凹凸咬合而不是平面贴合,接触面积大、容错高。细长突出物(手臂、武器、触角、飘带)内部可以预留孔位,装配时插入金属针做骨架,这是防止运输和将玩中断裂最有效的手段。
重心问题在创意模型上比工程件严重得多。夸张的动态造型常常重心偏离支撑面,站立不稳。解决方式是在建模阶段就规划底座,或者在脚部、底座内部加配重,让重心落在接触面内。
创意模型几乎整件都是外观面,支撑点很难找。常规做法是把支撑集中到底部、底座内侧、后续会被切除的多余部分,以及涂装时会被深色覆盖的区域。树状支撑接触点小、拆除痕迹轻,是外观件的首选。
更聪明的做法是提前把”支撑痕迹”纳入设计。有些作品故意把支撑区域留在底座与身体的过渡处,打磨后喷成同色;也有创作者把层纹和支撑疤当作数字雕塑的质感保留下来,形成一种刻意的机械美学。这比事后拼命掩盖更省力,也更有辨识度。
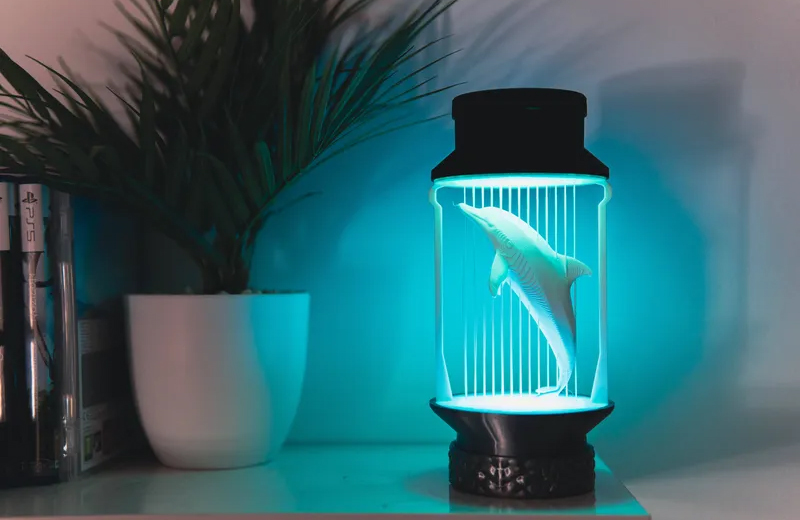
小尺寸、高细节的潮玩和手办,光固化(SLA/DLP/LCD)几乎是唯一选择,它能清晰还原纹理、细字和薄壁,后处理打磨喷漆后可以接近注塑件观感。代价是树脂脆、耐温低、长期会发黄,需要彻底二次固化。
大尺寸展示件、内部结构、工装类,FDM更经济,尺寸几乎不受限,但层纹明显,需要靠打磨和补土掩饰。多色需求可以用双喷头或自动换色系统,分色边界比手动换色干净,但换色废料和接缝要提前接受。
需要活动关节、卡扣、铰链的,尼龙烧结(SLS/MJF)不需要支撑,能做其他工艺做不出的活动结构,表面呈颗粒状,适合喷砂染色。全彩砂岩或石膏打印能做照片级彩色模型,但材料脆、强度低,只适合静态展示。
层纹方向要顺着造型走。龙背、衣褶、肌肉弧线如果和层纹垂直,会形成横向条纹,视觉上很别扭。摆放时稍微倾斜,让层纹沿身体曲线延伸,观感会自然很多。
要不要磨掉层纹取决于目标质感。要做注塑或搪胶质感,就得走180到1500目的完整湿磨流程再喷补土;要做”数字雕塑”风格,可以只处理明显缺陷,保留层纹作为工艺痕迹。磨之前要确认壁厚足够,否则磨穿外壳会露出填充结构,前功尽弃。
创意模型的完成度,很大比例来自涂装而不是打印。补土填纹、喷底色、遮蔽分色、喷笔渐变、干扫高光、旧化渍洗、透明件上光油,每一道都会显著改变观感。
遮蔽胶带边缘必须压实,否则漆渗进去分界线就废了;深色盖浅色比浅色盖深色容易得多,分色设计时优先考虑这个顺序;透明件(眼睛、水晶、灯罩)不要参与粗磨,只做细磨和抛光,或者干脆单独打印后嵌入。
涂装会填掉细节。喷三层漆之后,0.3毫米以下的浮雕纹理可能就被填平了,所以设计阶段就要把关键纹理做到0.5毫米以上,或者把重要细节留在不喷漆的区域。

创意模型常需要小批量出货,比如艺术玩具、众筹回报、展览复制品。这时母模加硅胶复模通常比逐件打印更划算,材料手感更接近量产搪胶,成本随数量下降明显。但硅胶模有收缩率和寿命限制,几十件后细节开始糊,一致性会漂移,所以母模精度和分型面设计要一次做对。
批量生产前一定要确认原创或授权状态。潮玩和文创领域IP纠纷不少,造型借鉴过度会带来实际风险,这部分最好在投产前理清。
树脂件后固化不彻底,表面发黏、后期持续变黄,必须按材料要求足时足功率固化。透明件内部气泡和流痕在打印阶段就决定了,后处理救不回来。拆件接缝错位导致整体合不上,通常是定位结构没做或公差没留。细长件运输断裂,多半是没加金属芯。还有最容易被低估的一点——后处理工时往往超过打印工时,报价和排期时只算打印时间一定会亏。
上一篇: 3d打印螺丝孔注意事项
下一篇: 高精度3d金属打印注意事项
微信客服
在线客服